MPG400 Anodenbaugruppen-Ersatz Fallstudie
Wie INNOVACERA eine präzise Nicht-OEM-Anodenbaugruppe auf Basis eines vom Kunden bereitgestellten Referenzbauteils für die Reparatur und Aufarbeitung von Vakuummessgeräten entwickelt hat.
Wichtiger Hinweis zur Kompatibilität: Das in diesem Fall beschriebene Bauteil wurde von INNOVACERA eigenständig entwickelt. Es handelt sich nicht um ein OEM-Teil und wird weder vom ursprünglichen Hersteller des Vakuummessgeräts gefertigt, noch ist es von diesem autorisiert, empfohlen oder geliefert. Die Kompatibilität muss anhand des tatsächlichen Messgeräts, eines Musters, einer Zeichnung und der Betriebsbedingungen bestätigt werden.
Projektübersicht
| Anwendung | Reparatur und Aufarbeitung von Vakuummessgeräten |
|---|---|
| Referenzgerät | MPG400 kombiniertes Pirani- und Inverses-Magnetron-Vakuummessgerät |
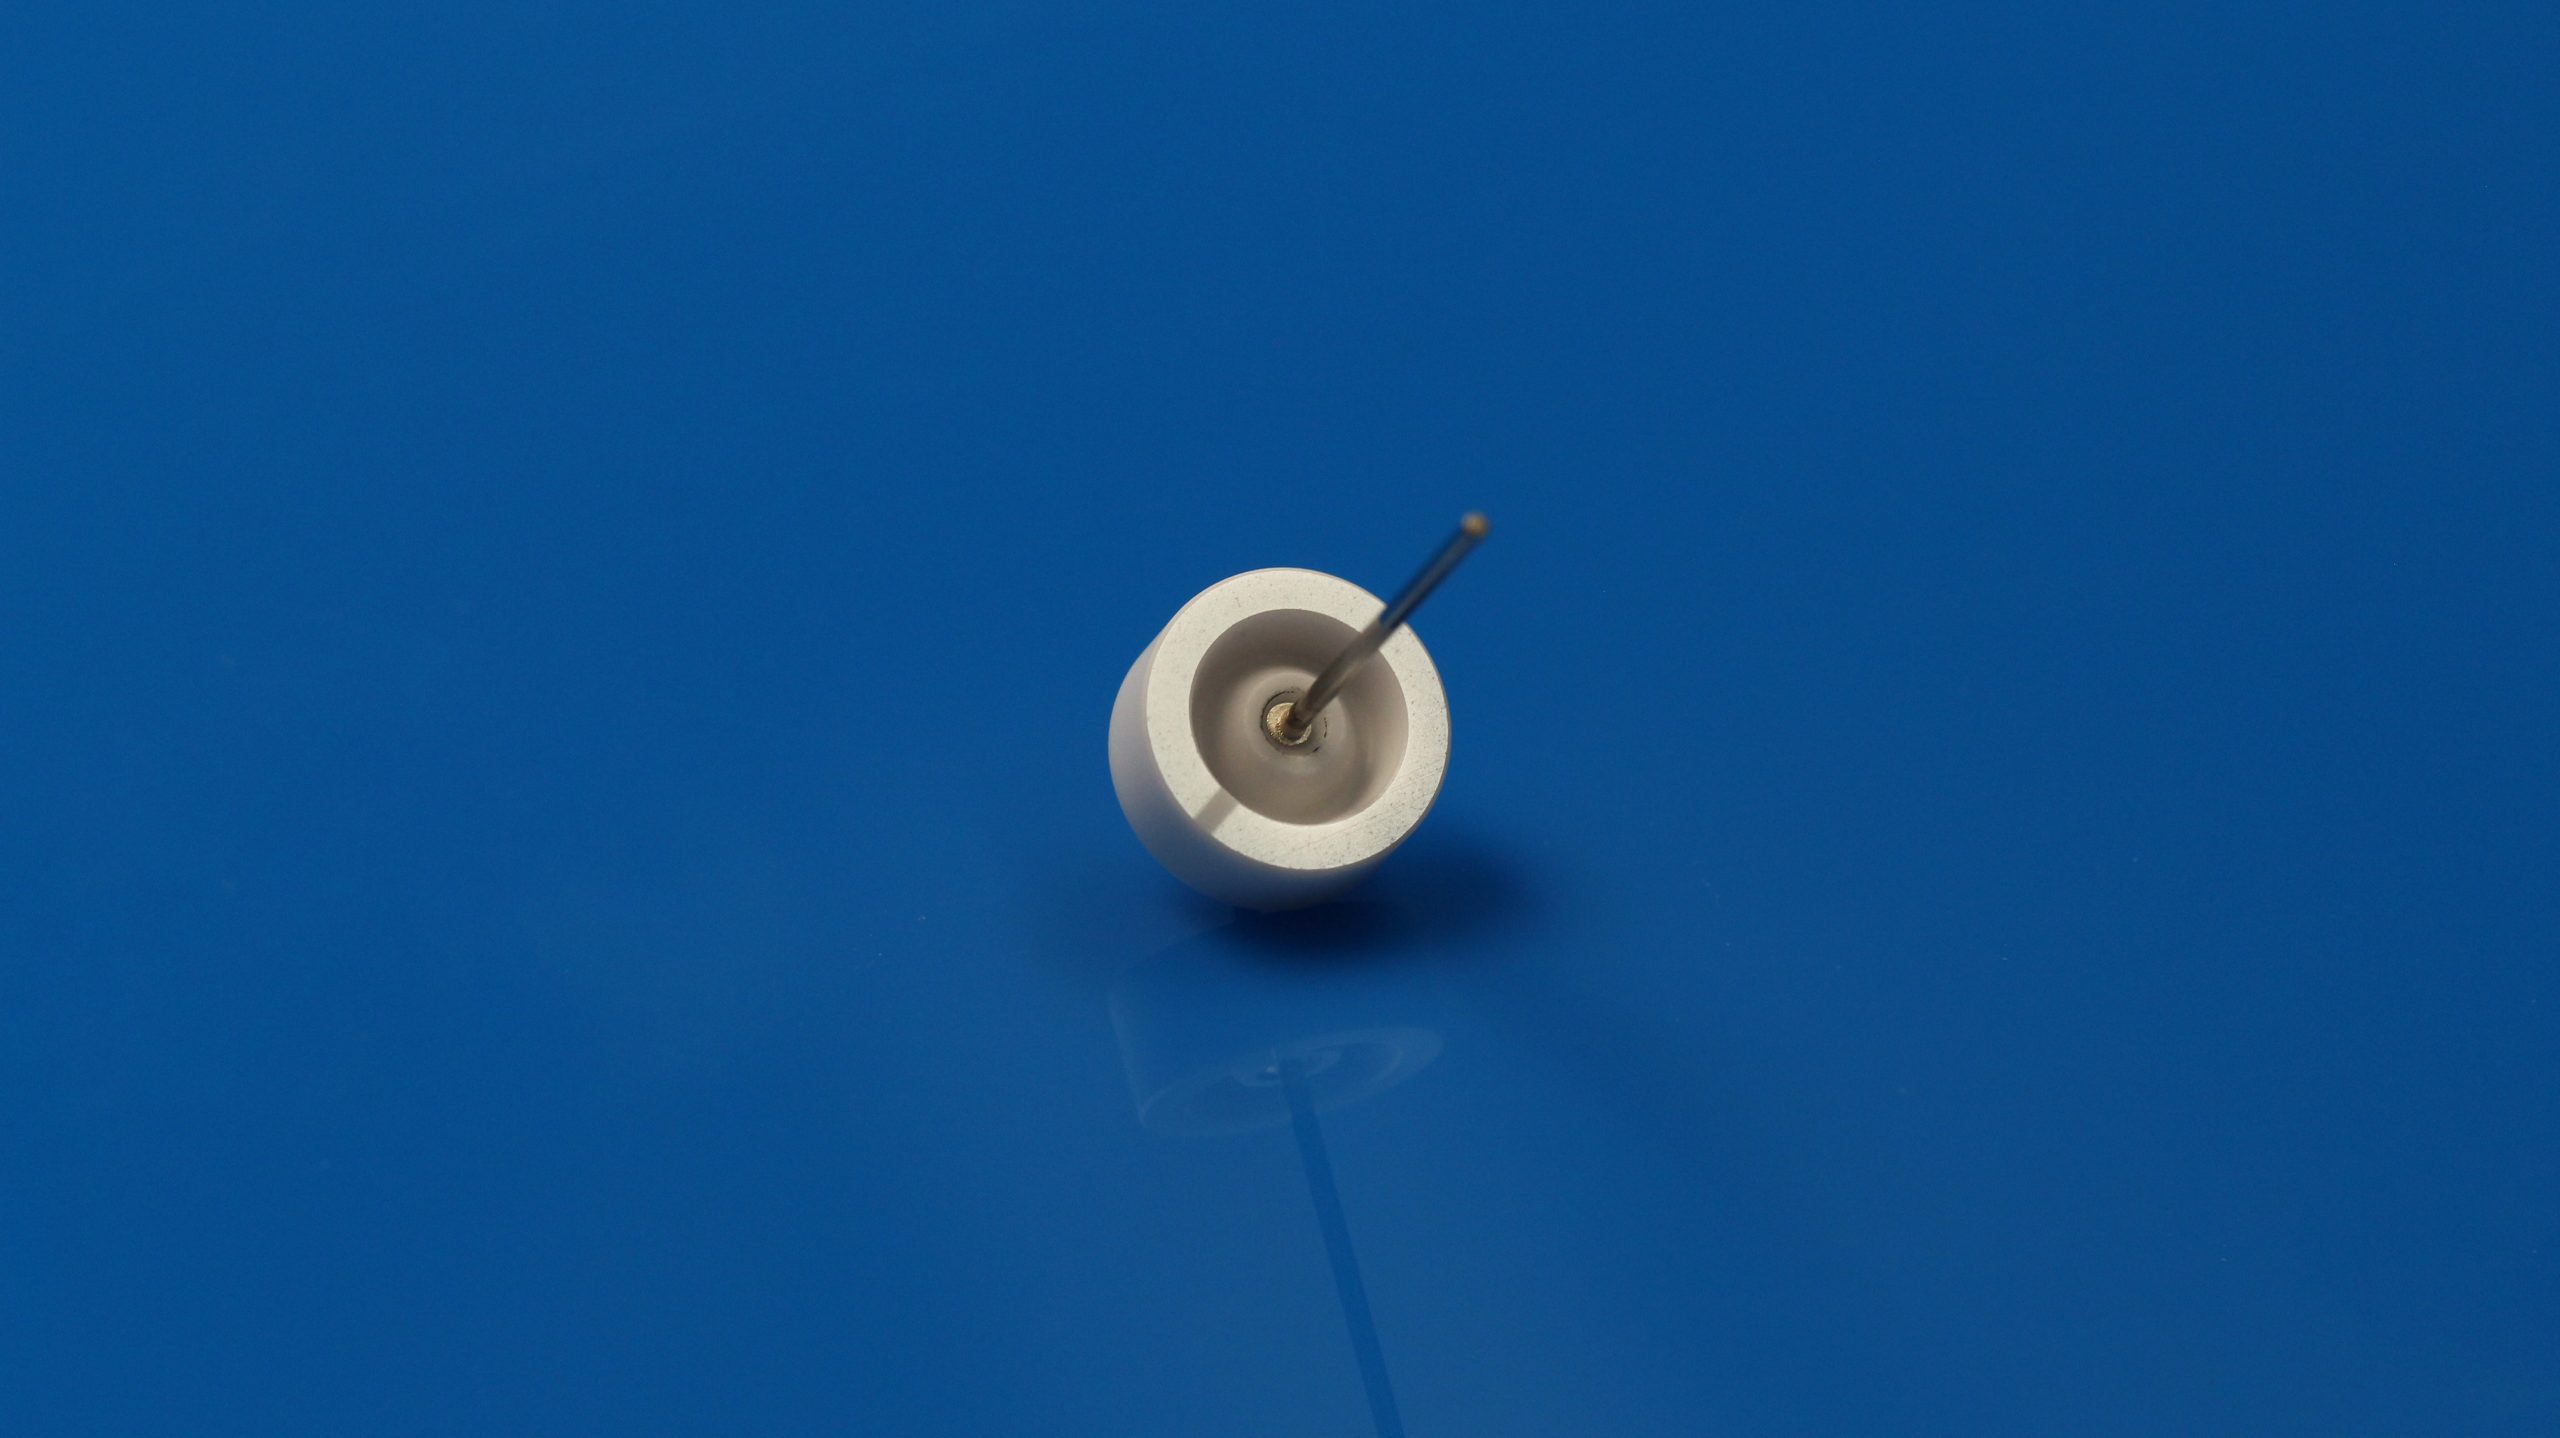
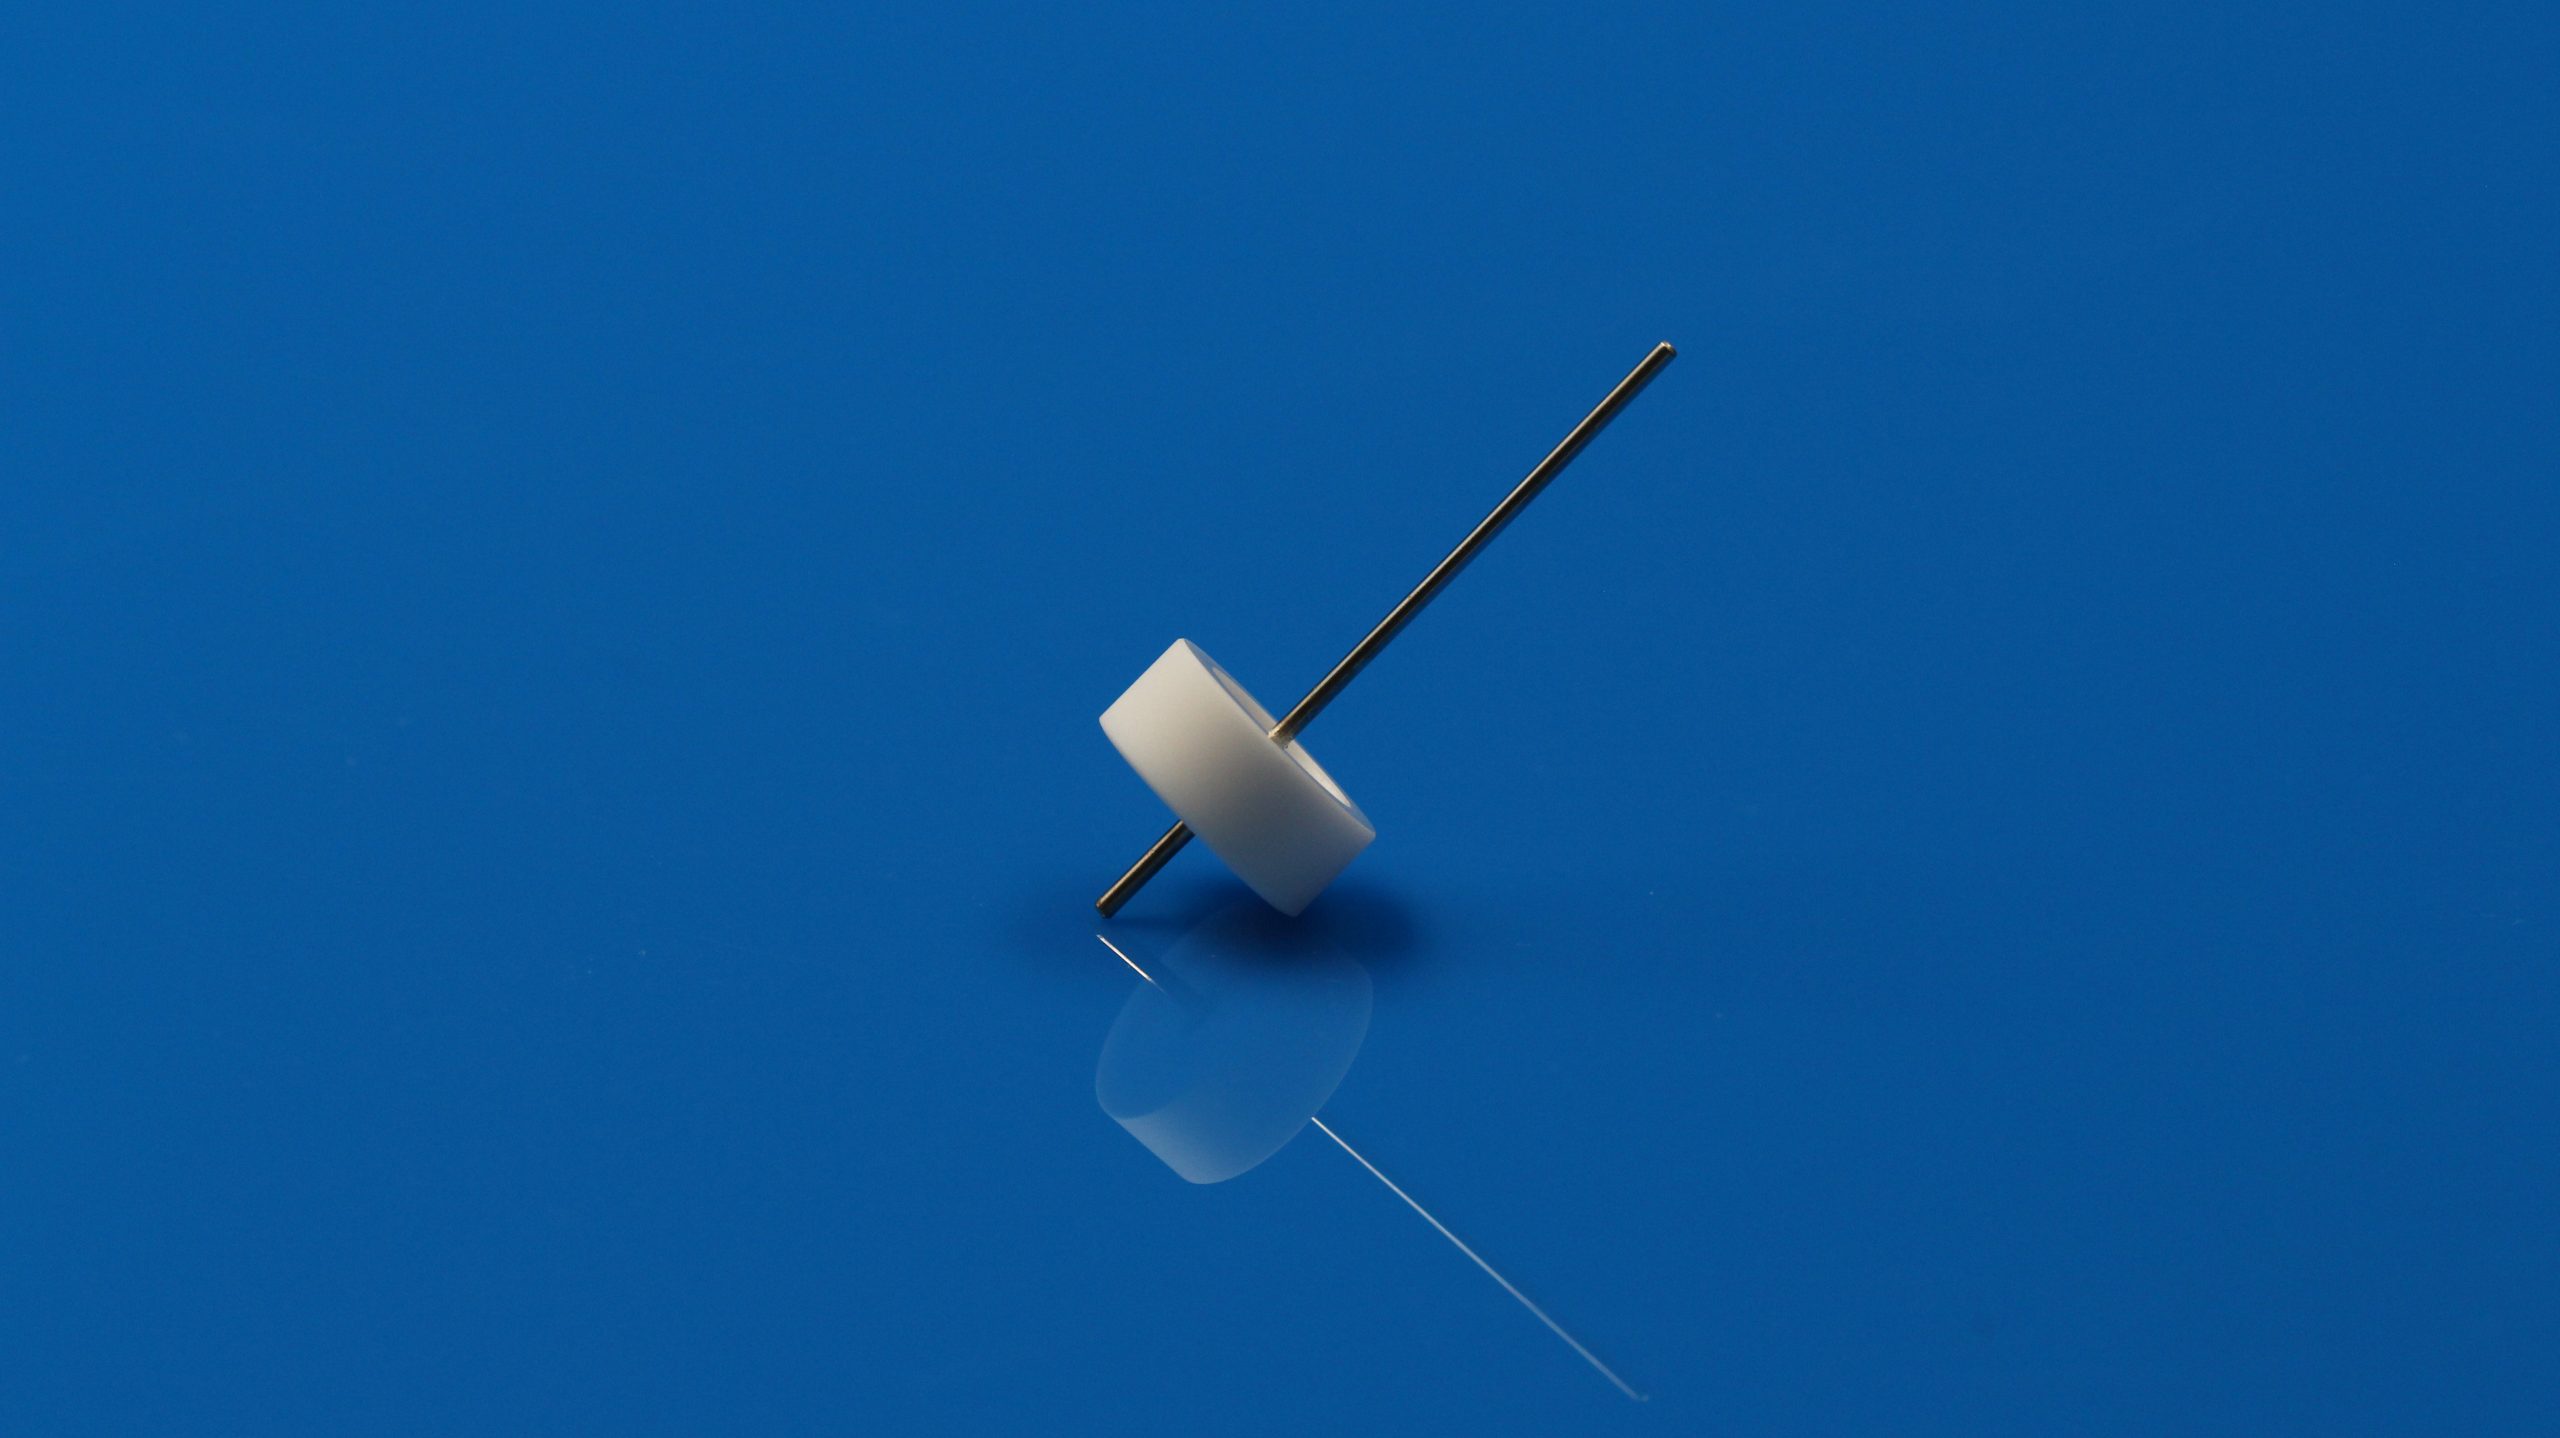
| Bauteil | Interne Anodenbaugruppe |
| Entwicklungsweg | Vom Kunden bereitgestelltes Referenzbauteil + Maßprüfung + Zeichnungsbestätigung |
| Wesentliche technische Anforderungen | Elektrodenposition, Konzentrizität, Keramikisolierung, Montagestabilität und Sauberkeit |
| Lieferansatz | Kleinserien-Musterentwicklung mit anschließender Kundenvalidierung |
| Abschließende Validierung | Gerätezusammenbau, Funktionstest und Kalibrierung durch den Kunden bzw. einen qualifizierten Dienstleister |
Die Herausforderung
Das MPG400 kombiniert die Messprinzipien des Pirani- und des inversen Magnetron-Messgeräts. Im Kaltkathodenmessteil ist die Beziehung zwischen den internen Elektroden, der Keramikisolierung und der umgebenden Struktur für eine korrekte Installation und den Betrieb des Messgeräts von Bedeutung.
Die Anodenbaugruppe ist klein, aber sie ist nicht einfach nur ein gedrehter Metallstab. Ein verwendbarer Ersatz muss die Merkmale kontrollieren, die Einbau, Isolierung und Elektrodenpositionierung beeinflussen.
- Position der Anode relativ zur umgebenden Struktur
- Geradheit der Elektrode und Konzentrizität der Baugruppe
- Abmessungen des Keramikisolators und elektrische Trennung
- Mechanische Stabilität der Keramik-Metall-Struktur
- Sauberkeit der dem Vakuum ausgesetzten Oberflächen
- Korrekte Ausrichtung und Positionierung beim Einbau
Da das Referenzbauteil bereits im Einsatz war, konnte es nicht automatisch als einwandfreies Maßreferenzteil behandelt werden. Verschleiß, Verunreinigungen, Verbiegungen und frühere Handhabungseinflüsse mussten berücksichtigt werden, bevor eine kontrollierte Fertigungszeichnung erstellt werden konnte.
In der MPG400-Ersatzteilstoßdokumentation wird dieses Bauteil als „Anode, komplett” bezeichnet. In dieser Fallstudie verwenden wir Anodenbaugruppe als allgemeinen ingenieurtechnischen Begriff.
Warum ein angepasster Ersatz in Betracht gezogen wurde
| Die Beschaffung von Original-Ersatzteilen wird schwierig | Eine Reparatur kann offen bleiben, während auf das erforderliche Innenbauteil gewartet wird. |
|---|---|
| Nur die Anodenbaugruppe ist beschädigt | Der Austausch des vollständigen Messgeräts oder eines größeren Reparatursatzes ist nicht immer wirtschaftlich erforderlich. |
| Vorhandene Zeichnungen sind unvollständig | Eine musterbasierte technische Prüfung ist erforderlich, bevor Maße bestätigt werden können. |
| Es wird nur eine kleine Stückzahl benötigt | Das Projekt muss eine Mustervalidierung vor weiteren Bestellungen unterstützen. |
| Passform und Funktion hängen von mehreren Schnittstellen ab | Eine rein visuelle Kopie reicht allein nicht aus, um die Kompatibilität festzustellen. |
| Die endgültige Genauigkeit hängt vom vollständigen Instrument ab | Die Bauteilprüfung kann funktionale Tests und die Kalibrierung auf Geräteebene nicht ersetzen. |
Technischer Ansatz
1. Prüfung des Referenzbauteils
Zunächst haben wir die vom Kunden bereitgestellte Anodenbaugruppe geprüft und die Maße und Schnittstellen identifiziert, die den Einbau oder den Betrieb beeinflussen könnten. Die Prüfung umfasste die Gesamtlänge, die Einbautiefe, die Abmessungen des Keramikisolators, den Elektrodendurchmesser und die Geradheit, die Montagausrichtung, Kontakt- und Stützflächen sowie sichtbare Anzeichen von Verschleiß oder Verunreinigungen.
Wo das gebrauchte Bauteil keine ausreichende Sicherheit bieten konnte, wurden Maße als bestätigungspflichtige Werte behandelt, anstatt sie automatisch zu übernehmen.
2. Identifizierung funktionskritischer Merkmale
| Merkmal | Relevanz | Kontrollansatz |
|---|---|---|
| Anodenposition | Beeinflusst die Elektrodenbeziehung innerhalb der Messkammer | Kontrolliert anhand eines definierten Zeichnungsdatums |
| Elektrodengeradheit | Reduziert das Risiko einer Fehlausrichtung beim Einbau | Maßliche / visuelle Prüfung |
| Konzentrizität der Baugruppe | Unterstützt eine wiederholbare Positionierung | Vorrichtungsgestützte Messung |
| Keramikabmessungen | Beeinflussen den Isolationsabstand und die mechanische Passung | Präzise Maßprüfung |
| Verbindungsstabilität & Sauberkeit | Unterstützt die Handhabungsstabilität und reduziert vermeidbare Verunreinigungen | Prozesssteuerung, Reinigung und geschützte Verpackung |
3. Bestätigung der Werkstoff- und Isolationsanforderungen
Der Keramikabschnitt muss elektrische Isolierung gewährleisten und gleichzeitig die Maßstabilität während Handhabung, Montage und Betrieb aufrechterhalten. Aluminiumoxid wird für diesen Bauteiltyp häufig in Betracht gezogen, da es einen hohen elektrischen Widerstand, mechanische Festigkeit, Maßstabilität und eine etablierte Präzisionsbearbeitbarkeit aufweist.
Werkstoffreinheit, Metallgüte, Oberflächenbehandlung, Fügeverfahren, Reinigungsanforderungen und etwaige elektrische Prüfkriterien sollten für das jeweilige Projekt bestätigt werden, anstatt nur aus dem Messgerätemodell abgeleitet zu werden.
4. Zeichnungsbestätigung vor der Fertigung
Die messbaren Anforderungen wurden in eine kontrollierte Zeichnung zur Kundenprüfung überführt. Die Zeichnung definierte kritische Maße und Toleranzen, Werkstoffe, Montagerichtung, Prüfdaten, Oberflächen- und Sauberkeitsanforderungen sowie kundenspezifische Prüfpunkte.
Für diesen Typ von Reparaturbauteilen sind Fotografien allein nicht ausreichend für eine zuverlässige Kompatibilitätsentscheidung. In der Regel ist ein physisches Muster, eine freigegebene Zeichnung oder eine hinreichend vollständige Maßinformation erforderlich.
5. Fertigung und Montage unter kontrollierter Handhabung
Die Keramik- und Metallelemente wurden gemäß der bestätigten Zeichnung gefertigt, mit besonderer Sorgfalt hinsichtlich Keramikbeschädigungen, Elektrodenversatz und Verunreinigungen nach der Reinigung. Saubere Werkzeuge, kontrollierte Handhabung und geschützte Verpackung wurden als integraler Bestandteil des Prozesses behandelt.
Prüfung auf Bauteilebene
Da die endgültige Messleistung vom vollständigen Messgerät abhängt, konzentrierte sich die Prüfung vor dem Versand auf Merkmale, die auf Bauteilebene verifiziert werden können.
| Prüfkategorie | Typische Prüfposition | Abnahmekriterium |
|---|---|---|
| Maße | Gesamtmaße, Keramikabmessungen, Einbauschnittstellen | Freigegebene Zeichnung |
| Position | Elektrodenausrichtung / Konzentrizität | Definiertes Datum und Messverfahren |
| Erscheinungsbild | Risse, Absplitterungen, Verformungen, Verunreinigungen | Vereinbarter Sichtprüfungsstandard |
| Elektrisch | Isolationswiderstand / Gleichspannungsprüfung, sofern festgelegt | Vereinbarte Prüfspannung, Prüfdauer und Abnahmekriterien |
| Dokumentation & Verpackung | Erforderliche Nachweise, saubere Schutzverpackung | Bestellungs- / Projektanforderungen |
Projektspezifische technische Anforderungen
Die folgenden Werte wurden im Ausgangsfall als projektspezifische Abnahmekriterien behandelt und sollten nicht als universelle Spezifikationen für jede Anodenbaugruppe dargestellt werden.
| Parameter | Beispielhafte Projektanforderung | Qualifikation |
|---|---|---|
| Konzentrizität | ≤ 0,5 mm | Muss auf ein definiertes Datum und ein Messverfahren Bezug nehmen |
| Isolationswiderstand | > 10⁹ Ω | Prüfspannung, Umgebungsbedingungen und Abnahmekriterien müssen definiert werden. |
| Gleichspannungsfestigkeitsprüfung | 2–4 kV DC | Prüfspannung, Prüfdauer, Leckstromgrenzwert und Abnahmekriterien müssen vor der Prüfung vereinbart werden. |
Dichtheitsprüfungen sollten nur dann vorgeschrieben werden, wenn die Bauteilstruktur eine relevante versiegelte Grenzfläche aufweist und wenn Prüfmethode und Abnahmewert vorab vereinbart wurden.
Von der Bauteilverifizierung zur Validierung auf Geräteebene
Eine Ersatz-Anodenbaugruppe kann nicht unabhängig vom Messgerät validiert werden, in dem sie betrieben wird. Die Maßkonformität bestätigt das Bauteil anhand der genehmigten Projektspezifikation; sie beweist für sich allein nicht die endgültige Messgenauigkeit des reparierten Instruments.
| Validierungsstufe | Typische Verantwortung | Zweck |
|---|---|---|
| Wareneingangsprüfung | Kunde / Reparaturdienstleister | Maße und Zustand bestätigen |
| Mechanischer Einbau | Qualifizierter Servicetechniker | Passung, Ausrichtung und Elektrodenposition prüfen |
| Elektrische Prüfung | Reparaturdienstleister | Isolierung und elektrische Verbindung bestätigen |
| Vakuumsystemtest | Kunde / Kalibrierlaboratorium | Messgeräteverhalten unter kontrollierten Vakuumbedingungen beobachten |
| Kalibriervergleich | Qualifizierter Kalibrierdienstleister | Repariertes Messgerät mit einem Referenzmessgerät vergleichen |
Die endgültige Messgeräteleistung kann auch durch das Pirani-Element, Kammerkontamination, Magnet- und Elektrodenzustand, Reglerkonfiguration, Gasart, Zündverhalten, Einbauausrichtung, Kabel- und Elektronikzustand sowie das Kalibrierverfahren beeinflusst werden.
Ergebnis
Das Projekt etablierte einen kontrollierten Entwicklungsweg für eine MPG400-Anodenbaugruppe auf Basis des Referenzbauteils und der bestätigten Anforderungen des Kunden.
- Projektspezifische Maßprüfung
- Identifizierung kritischer Montage- und Isolationsmerkmale
- Kontrollierte Fertigungszeichnung
- Angepasste Keramik-Metall-Anodenbaugruppe
- Maßliche und visuelle Prüfung auf Bauteilebene
- Musterverifizierung vor einer größeren Kaufentscheidung
Für den Kunden lag der Mehrwert nicht einfach in einem weiteren Kleinbauteil. Das Projekt bot eine strukturierte Möglichkeit zur Bewertung eines Nicht-OEM-Ersatzes, wenn die Beschaffung von Standard-Ersatzteilen schwierig oder wirtschaftlich nicht praktikabel war. Die endgültige Messgeräteleistung blieb abhängig von korrektem Einbau, dem Zustand der übrigen Messgerätekomponenten und der Kalibrierung des vollständigen Instruments.
Was Ingenieure für ein vergleichbares Projekt bereitstellen sollten
| Messgerätemodell und Konfiguration | Identifiziert die Anwendung und die allgemeinen Schnittstellen |
|---|---|
| Original- oder gebrauchtes Bauteilmuster | Unterstützt die Maß- und Strukturprüfung |
| Vorhandene Zeichnung / kritische Maße | Reduziert Unsicherheiten bei der Mustervermessung |
| Erforderliche Keramik- und Metallwerkstoffe | Unterstützt die Werkstoffauswahl und Prozessplanung |
| Anliegespannung und Vakuumbedingungen | Unterstützt die Isolations- und Anwendungsprüfung |
| Gas- / Reinigungsanforderungen | Unterstützt die Kontaminationsschutzplanung |
| Erforderliche Prüfnachweise | Legt die Dokumentation vor der Produktion fest |
| Musterstückzahl und Validierungsmethode | Definiert die Erstlieferung und den Freigabeweg |
Häufig gestellte Fragen
Was ist die „Anode, komplett” im MPG400-Reparatursatz?
In der MPG400-Ersatzteilstodokumentation wird das vollständige Anodenbauteil als „Anode, komplett” aufgeführt. Dies entspricht der in dieser Fallstudie besprochenen Anodenbaugruppe. INNOVACERA liefert ein eigenständig entwickeltes Nicht-OEM-Bauteil und nicht den vollständigen OEM-Reparatursatz.
Handelt es sich um ein originales OEM-MPG400-Teil?
Nein. Es handelt sich um ein eigenständig entwickeltes Nicht-OEM-Bauteil, das für Reparatur-, Aufarbeitungs- und angepasste Ersatzprojekte vorgesehen ist.
Kann es als universeller Plug-and-Play-Ersatz behandelt werden?
Nein. Die Kompatibilität muss anhand des spezifischen Messgeräts, des Referenzbauteils, der Zeichnung, der Maße und der Betriebsbedingungen bewertet werden.
Kann die Entwicklung auf Basis eines gebrauchten Musters beginnen?
Ja, aber ein gebrauchtes Teil kann verschlissen, verbogen oder verunreinigt sein. Kritische Maße sollten vor der Fertigung bestätigt werden.
Garantiert der Austausch der Anode die ursprüngliche Messgenauigkeit?
Nein. Die endgültige Leistung hängt vom vollständigen Messgerät, dem Einbau, der Elektronik, der Kontamination, dem Gastyp und der Kalibrierung ab.
Kann die elektrische Isolierung vor dem Versand geprüft werden?
Ja, wenn Prüfspannung, Prüfdauer, Umgebungsbedingungen und Abnahmekriterien in der Projektspezifikation definiert sind.
Welche Informationen werden für ein Angebot benötigt?
Idealer Weise: Messgerätemodell, Muster oder Zeichnung, erforderliche Stückzahl, kritische Maße, Werkstoffe, anliegende Spannung, Vakuumbedingungen und erforderliche Prüfdokumente.
Besprechen Sie Ihr Vakuummessgeräte-Reparaturprojekt
Wenn ein Original-Ersatzteil nicht verfügbar ist, lange Lieferzeiten hat oder sich nicht für ein angepasstes Reparaturprogramm eignet, kann INNOVACERA ein neues Bauteil auf Basis Ihres Musters, Ihrer Zeichnung und Ihrer technischen Anforderungen bewerten.
- Fotos des vorhandenen Bauteils
- Messgerätemodell und Konfiguration
- Verfügbare Zeichnung oder Maße
- Erforderliche Stückzahl
- Betriebsspannung und Vakuumbedingungen
- Bekannte Fehlersymptome
- Erforderliche Prüf- oder Testberichte
Nicht-OEM- und Kompatibilitätshinweis
Das in diesem Fall beschriebene Bauteil wurde von INNOVACERA eigenständig für Vakuummessgeräte-Reparatur, -Aufarbeitung und angepasste Ersatzanwendungen entwickelt und gefertigt. Es handelt sich nicht um ein OEM-Teil und wird weder vom ursprünglichen Hersteller des Vakuummessgeräts gefertigt, noch ist es von diesem autorisiert, empfohlen oder geliefert.
Die Eignung für ein spezifisches Instrument muss anhand des Kundenmusters, der Zeichnungen, Maße, Werkstoffe und Betriebsbedingungen bewertet und verifiziert werden. Markennamen, Modellnummern und Gerätebezeichnungen Dritter werden ausschließlich zur Identifizierung der Anwendung verwendet und implizieren keine Autorisierung, Zugehörigkeit, Partnerschaft oder Empfehlung.