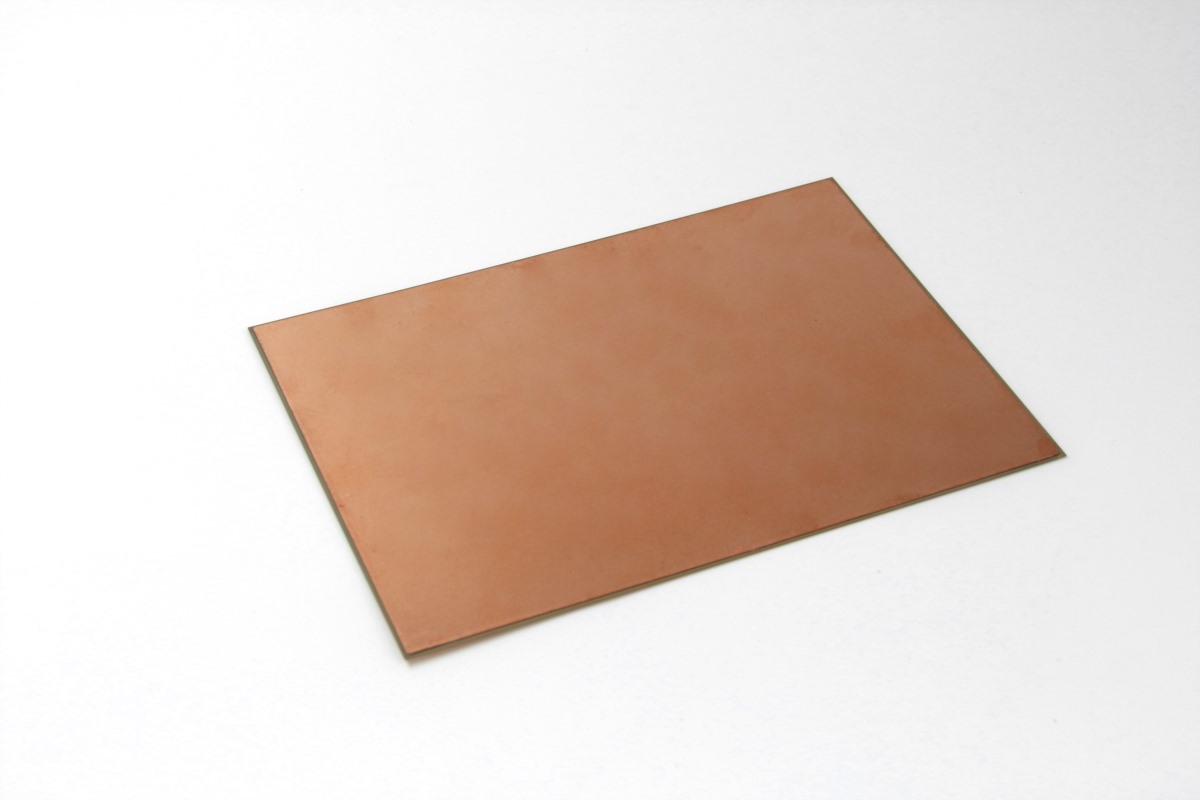
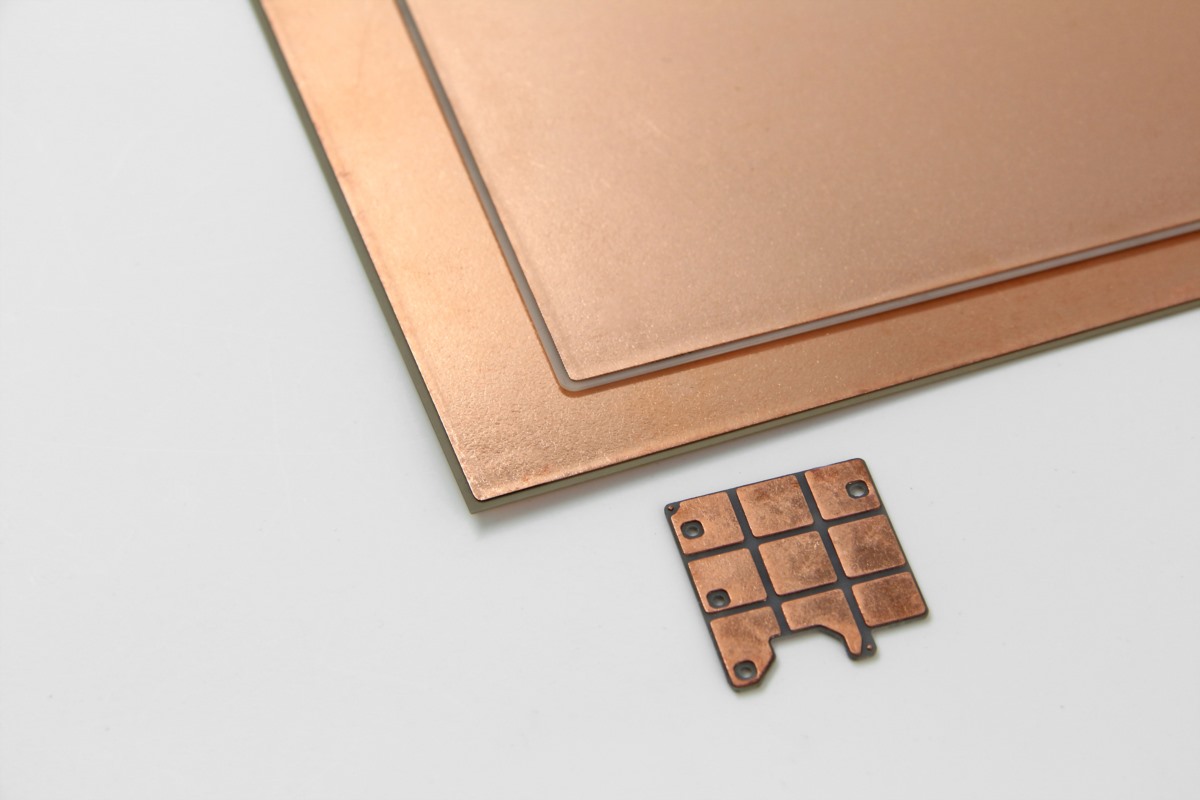
En general, cuando el contenido de elementos activos está entre el 2% y el 8%, la actividad se mantiene bien. Si el contenido de elementos activos es demasiado alto, la fragilidad de la soldadura aumentará, reduciendo así la fortaleza de la superficie de sellado; mientras que si el contenido es demasiado bajo, la propiedad de mojado de la soldadura en la cerámica disminuirá, dificultando que el sellado se complete.
Ventajas
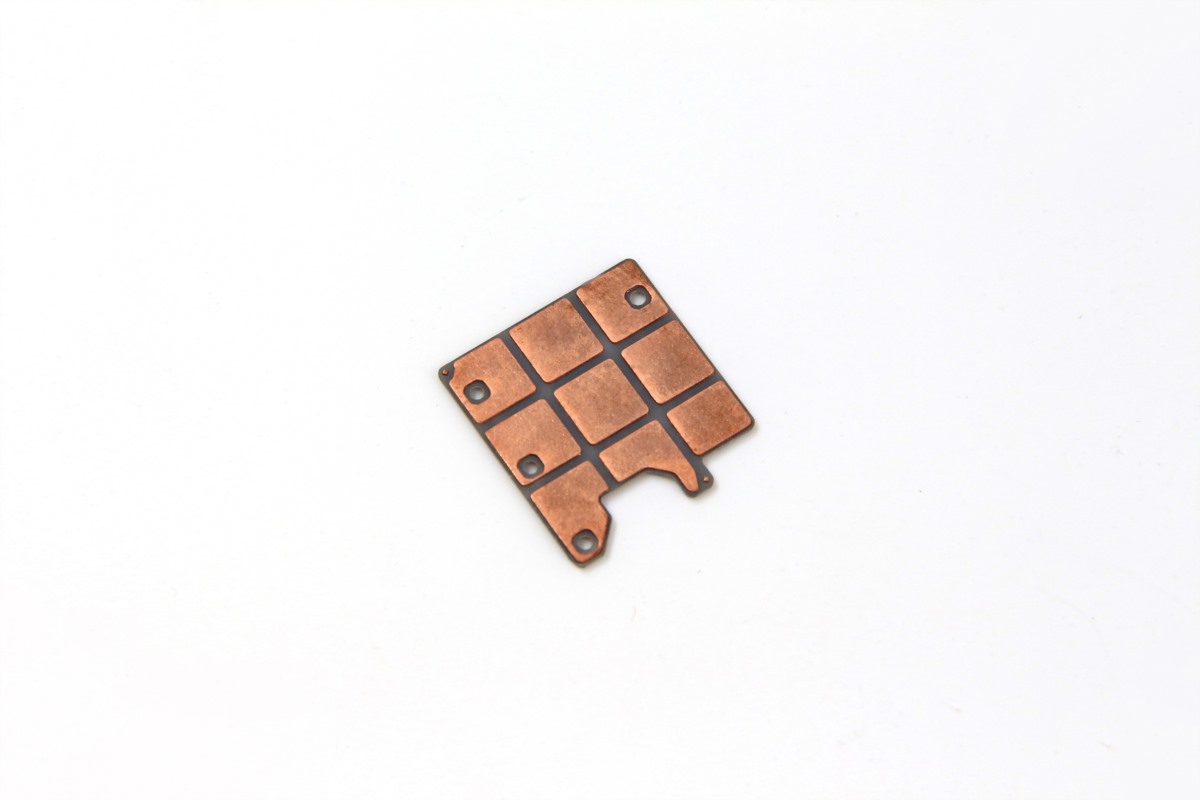
La combinación se logra mediante una reacción química entre la cerámica y la pasta de soldadura de metal activo a alta temperatura, por lo que su fuerza de unión es mayor y la fiabilidad es mejor;
- Puede tener diferentes espesores de cobre en una sola placa;
- Amigable con el medio ambiente;
- Resistencia fuerte al frío y al calor;
- Fácil automatización total, alta eficiencia de producción y bajo costo de producción;
- Espesor de cobre 0,1-0,5 mm, muy adecuado para el embalaje de dispositivos de alta potencia.
Aplicaciones:
- Módulos de potencia de SiC
- Módulos IGBT
- Convertidores de inversores de accionamiento eléctrico
- Convertidores fotovoltaicos
- Convertidores de energía eólica
- Convertidores de frecuencia industrial
- Fuentes de alimentación conmutadas de alta potencia
- Fuentes de alimentación de estaciones base de 5G
- Fuentes de alimentación de alta potencia para centros de datos
- Módulos RF de comunicación
Propiedades
| Material | Ítem | Valor |
| Si3N4 | Composición | 96% SiN |
| Espesor (mm) | 0,2,0,32,0,35,0,635,0,4-1,5 | |
| Densidad (g/cm3) | 3,2±0,25 | |
| Conductividad termica (20°C, W/m·k) | 85+ | |
| Resistencia a la flexion (MPa) | 700-800 | |
| Constante dielectrica (IMHz) | 8 | |
| Pérdida dieléctrica (IMHz) | 0,001 | |
| Rigidez dielectrica (kV/mm) | 20 | |
| Resistencia de volumen (Ω/cm) | 1014 | |
| ALN | Composición | 96% ALN |
| Espesor (mm) | 0,25,0,32,0,635 | |
| Densidad (g/cm3) | 3,3 | |
| Conductividad termica (20°C, W/m·k) | 170+ | |
| Resistencia a la flexion (MPa) | 350 | |
| Constante dielectrica (IMHz) | 9 | |
| Pérdida dieléctrica (IMHz) | 0,0005 | |
| Rigidez dielectrica (kV/mm) | 20 | |
| Resistencia de volumen (Ω/cm) | 1014 | |
| Cobre | Material | Cobre libre de oxígeno |
| Pureza (%) | 99,99 | |
| Dureza (HV) | 60-110 | |
| Conductividad (MS/m) | 58,6 | |
| Espesor (mm) | 1,2,1,0,0,8,0,5,0,4,0,3,0,25,0,2 | |
| Substrato AMB | Tamaño máximo (mm) | 190*140 |
| Espaciamiento de línea (mm) | ≥0,5 | |
| Anchura de línea (mm) | Personalizado | |
| Fuerza de desprendimiento de la capa de cobre (mínimo) (N/mm) | >10 | |
| Soldabilidad (%) | >95% | |
| Método de entrega | Pequeñas piezas o panel | |
| Estados de superficie (μm) | CU/AU/AG |
Declaración: Este es un artículo original de INNOVACERA®. Por favor, indique el enlace de origen al reimprimir: https://www.innovacera.com/es/product/amb-ceramic-substrate
Preguntas frecuentes
¿Qué es el substrato cerámico AMB? ¿Cómo une la soldadura activa de metal la cerámica y el metal?
El substrato cerámico AMB es un material de empaque electrónico altamente fiable diseñado para aplicaciones de alta potencia. La unión se logra mediante una reacción química a alta temperatura en la que los elementos activos como Titanio (Ti) y Zirconio (Zr) en la pasta de soldadura reaccionan con la cerámica. Mantener el contenido de elementos activos entre el 2% y el 8% es crítico: un contenido demasiado alto aumenta la fragilidad, mientras que uno demasiado bajo disminuye la mojabilidad. Esta unión química resulta en una fuerza de desprendimiento excepcionalmente alta (>10 N/mm) y resistencia superior a los ciclos térmicos.