El Moldeo por Inyección de Polvos (PIM) es un proceso de fabricación de componentes enfocado en la conformación de piezas de geometría compleja y alto rendimiento en volúmenes de producción a partir de metales y cerámicas, incluyendo el moldeo por inyección de metales (MIM) y el moldeo por inyección de cerámicas (CIM). Es una combinación entre el moldeo por inyección de plástico y la tecnología de polvos sinterizados.

¿Qué es el moldeo por inyección de metal (MIM)?
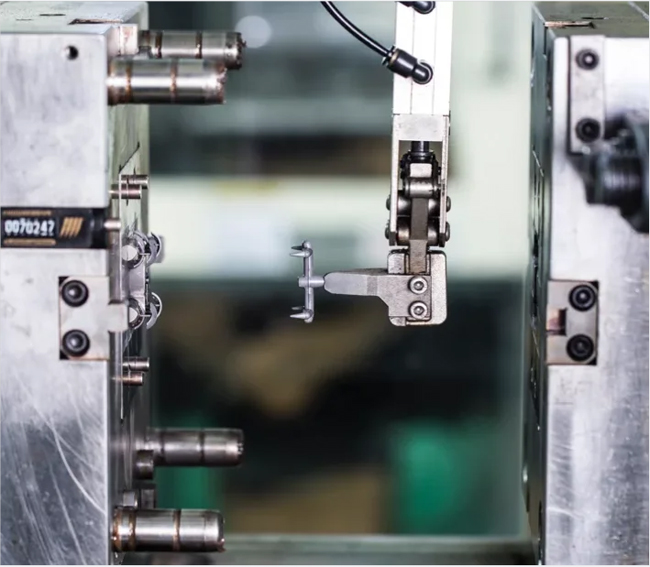
El moldeo por inyección de metales (MIM) fusiona dos tecnologías consolidadas: el moldeo por inyección de plástico y la pulvimetalurgia.
Esto libera a los diseñadores de las limitaciones tradicionales asociadas con el mecanizado o conformado de acero inoxidable, hierro-níquel, cobre, titanio y otros metales.
La mayoría de las aleaciones comunes de ingeniería se pueden producir mediante MIM, pero unas 30 aleaciones dominan la mayoría de las aplicaciones. Las aleaciones más populares son el acero inoxidable quirúrgico (comúnmente denominado 17-4 PH, o según el Instituto Americano del Hierro y el Acero AISI 630) y los aceros inoxidables austeníticos (AISI 304L y AISI 316L).
¿Cuál es el proceso del moldeo por inyección de metal?
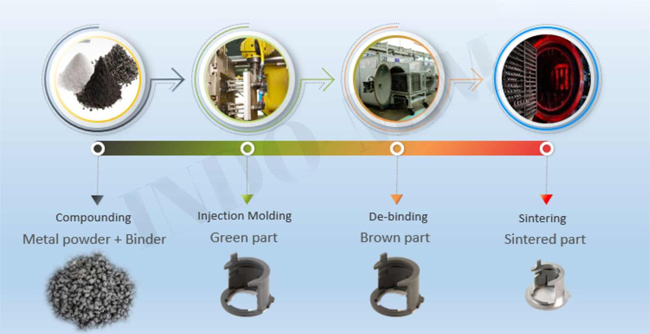
Paso 1: Materia prima (Feedstock)
Polvos metálicos muy finos se combinan con aglutinantes termoplásticos y ceras en una fórmula precisa. Un proceso patentado de mezcla y granulación crea una materia prima (feedstock) homogénea que se puede moldear por inyección al igual que el plástico.
Paso 2: Fabricación del molde (Tooling)
La cavidad de la herramienta o molde para MIM se diseña con un sobredimensionamiento respecto a la pieza final. El espacio ocupado por el aglutinante en el feedstock se elimina durante la sinterización. Esto se evidencia en que el componente final suele ser aproximadamente un 20% más pequeño que la cavidad del molde.
El utillaje para MIM suele fabricarse con aceros templados, tales como S7 o H13. Para tiradas de menor volumen o moldes de transición (“bridge tooling”), se puede utilizar P20, ya que una vez tratado térmicamente ofrece cierta resistencia al desgaste. Para producciones de gran volumen, se emplean aceros de herramientas más duros.
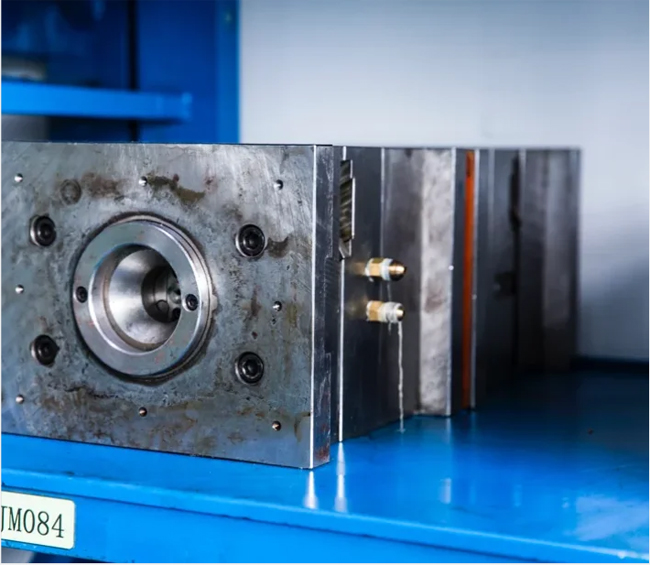
Paso 3: Moldeo
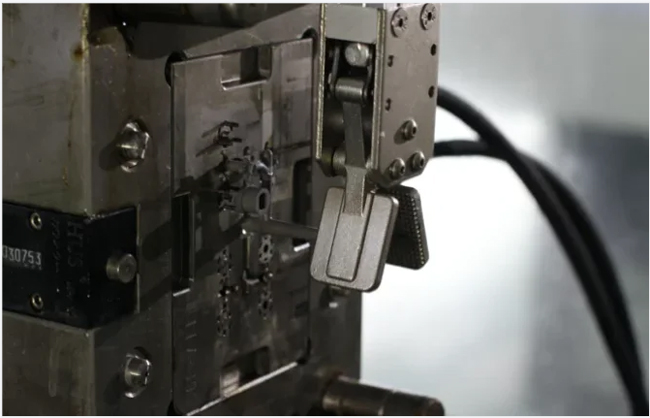
El feedstock se calienta y se inyecta en la cavidad del molde bajo alta presión. Esto permite recurrir a un proceso similar al moldeo por inyección para producir piezas de geometrías extremadamente complejas.
Tras el moldeo, la pieza se denomina pieza “en verde” (green part). Su geometría es idéntica a la de la pieza acabada, pero es aproximadamente un 20% mayor para compensar la contracción que experimentará durante la fase final de sinterización.
Paso 4: Eliminación del aglutinante (Debinding)
La extracción del aglutinante (debinding) es un proceso controlado para eliminar la mayor parte de los ligantes y preparar la pieza para el paso final: la sinterización.
Una vez finalizado el desaglomerado, la pieza se denomina pieza “en marrón” (brown part).
Paso 5: Sinterización
La pieza en marrón se mantiene unida únicamente por una pequeña cantidad residual de aglutinante, por lo que resulta sumamente frágil.
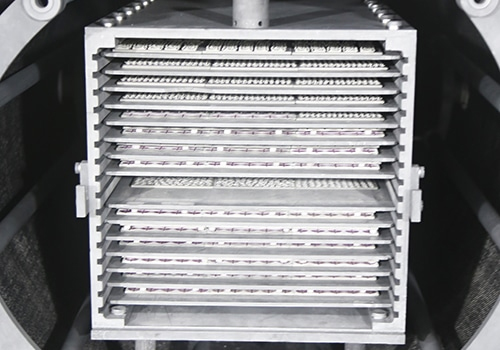
La sinterización elimina el aglutinante restante y confiere a la pieza su geometría y resistencia mecánica definitivas. Durante la sinterización, la pieza se somete a temperaturas próximas al punto de fusión del material.
¿Cuál es el punto de control clave en el proceso de sinterización?
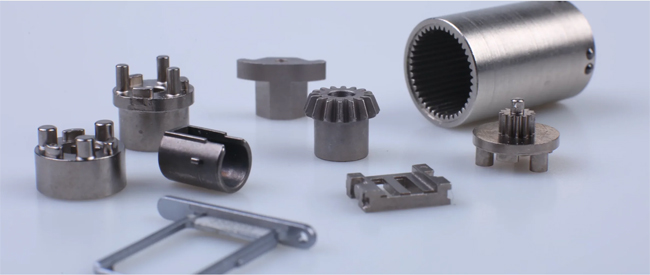
Controlar el potencial de carbono es el punto crítico en el proceso de sinterización de MIM; optimizarlo permite obtener productos de mayor calidad y reducir los costes de producción, aumentando la satisfacción del cliente y expandiendo la penetración de mercado actual y futura del MIM.
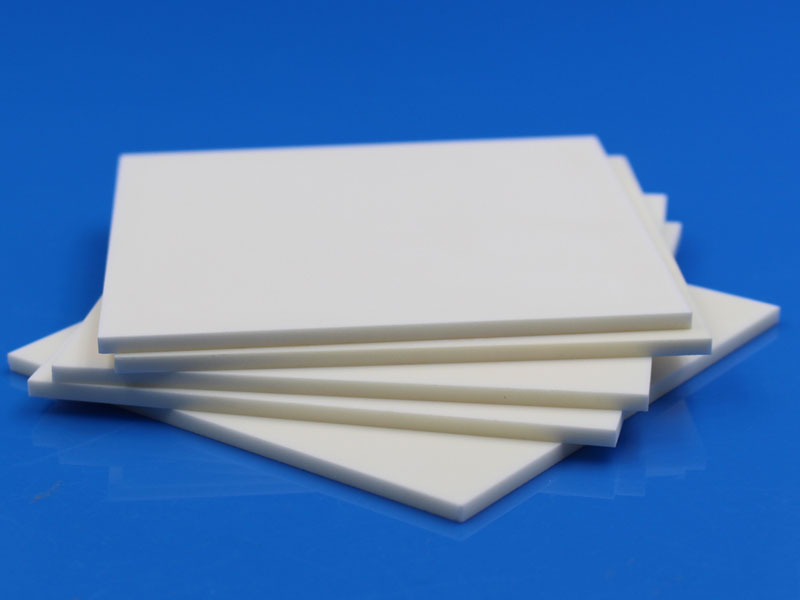
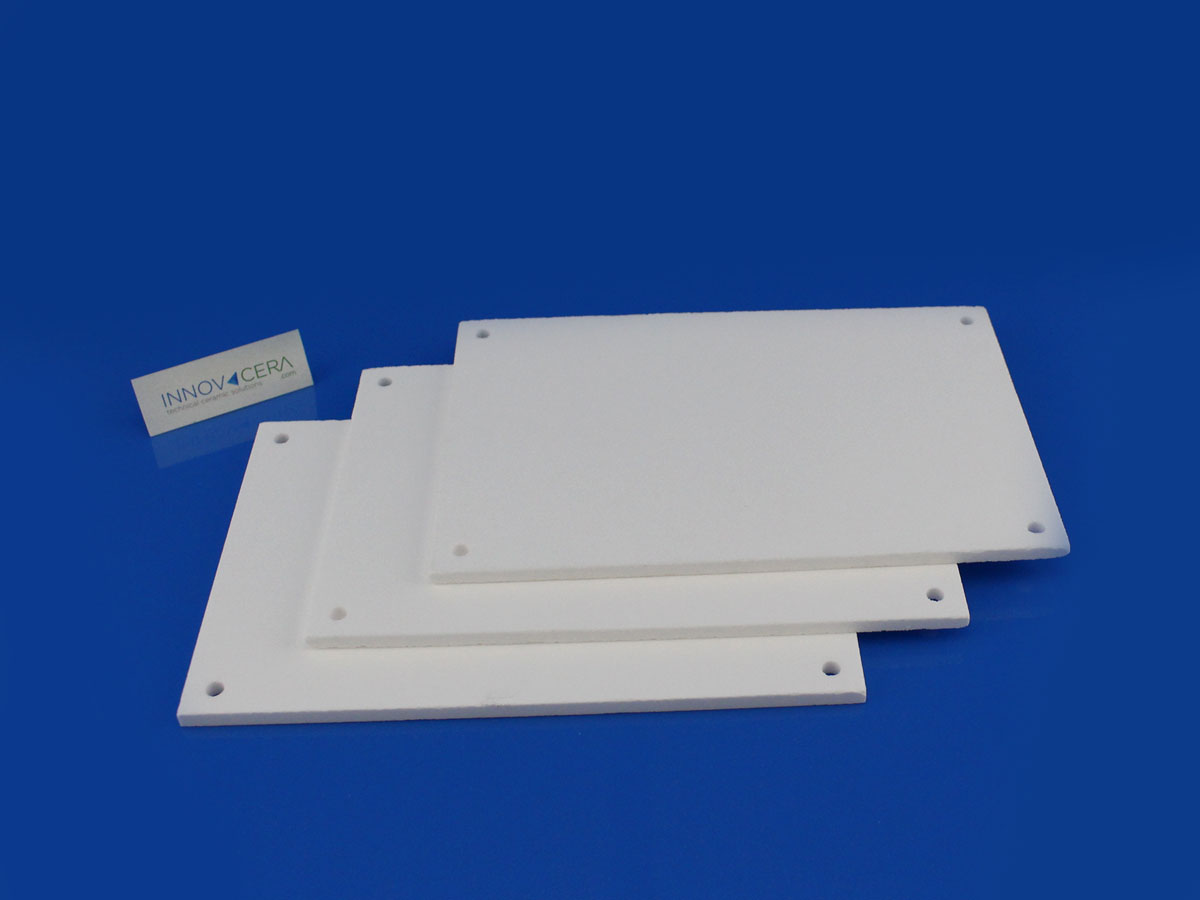
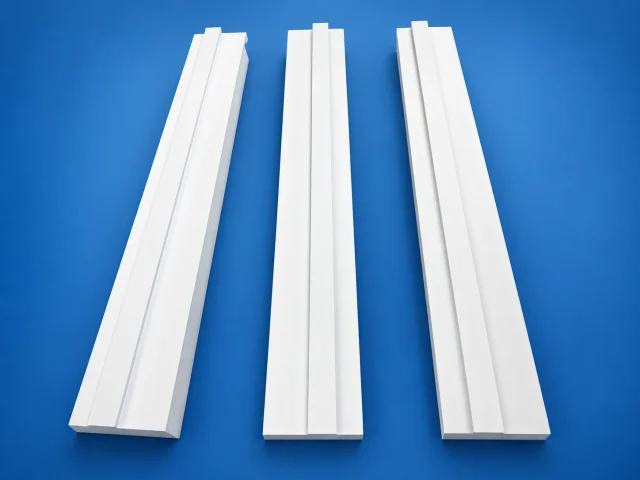
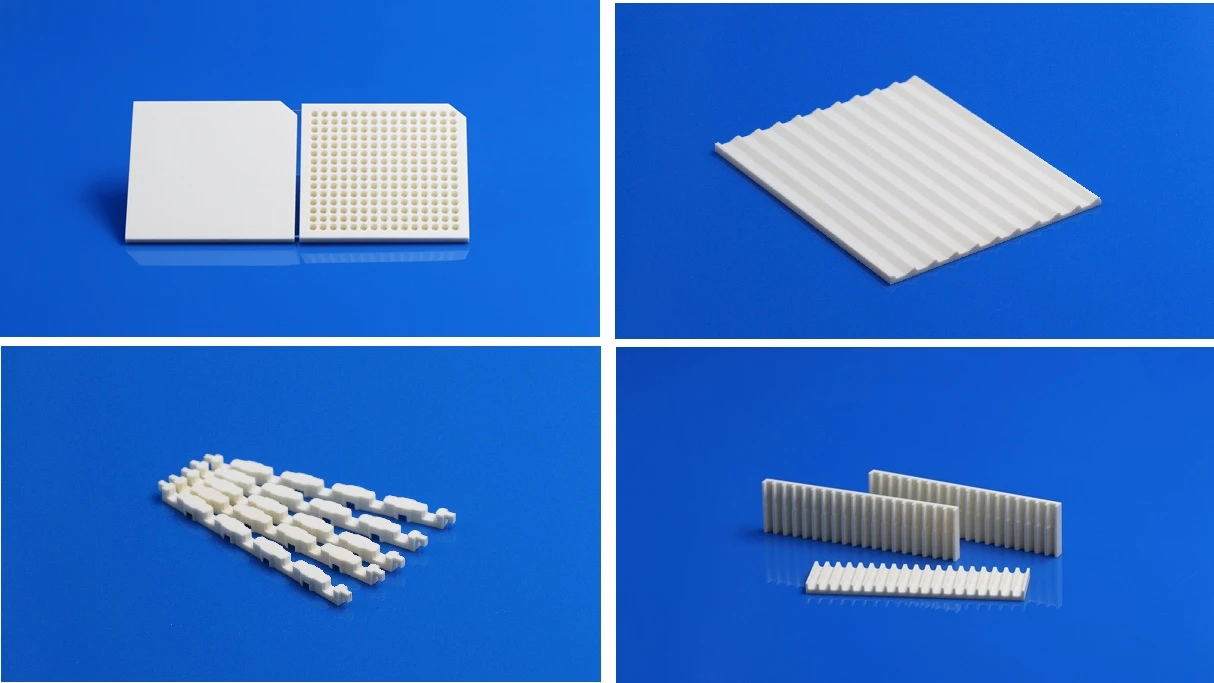
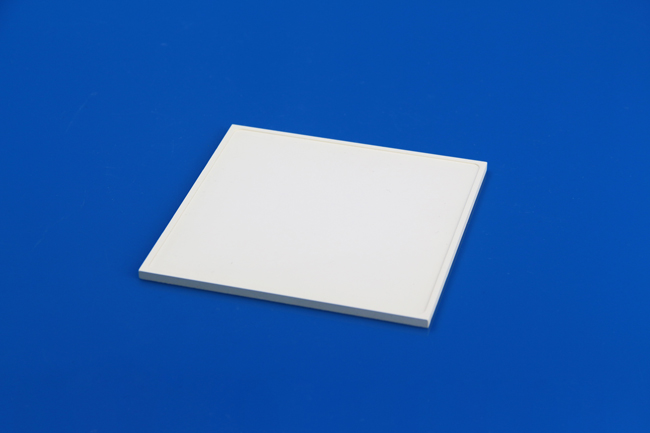
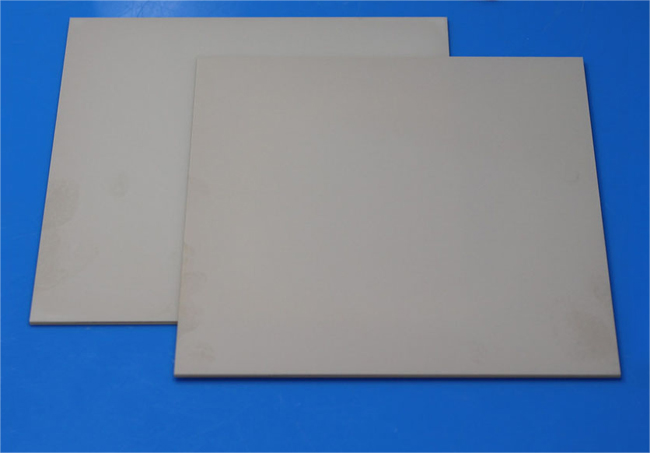
La placa de soporte cerámica (setter plate) es la mejor elección durante el proceso de sinterización para el moldeo por inyección de metal. Existen tres materiales cerámicos principales para estas placas de soporte de MIM:
- Placa de soporte cerámica de óxido de aluminio (Al2O3): de menor coste y la placa cerámica más popular para el moldeo por inyección de metales, con una temperatura máxima de servicio de hasta 1400 °C (en aire).
- Placa de soporte cerámica de nitruro de boro (HBN): suave como el grafito (denominada “grafito blanco”), coste intermedio, larga vida útil y utilizada como placa soporte para sinterización a altas temperaturas de hasta 2100 °C (en gas inerte).
- Placa de soporte cerámica de nitruro de aluminio (AlN): la cerámica de AlN proporciona diferencias térmicas laterales mínimas, garantizando una distribución térmica homogénea dentro de los componentes en sinterización.
Propiedades de las placas de soporte cerámicas:
| Propiedades | A-997
Óxido de aluminio |
HBN
Nitruro de boro |
AN-170
Nitruro de aluminio |
| Color | Marfil | Blanco | Gris oscuro |
| Porosidad volumétrica | 0~10% | 25% | 0 |
| Contenido principal | 99.7% | 99.7% | 95% |
| Densidad aparente (g/cm3) | 3.9 | 1.6 | 3.3 |
| Resistencia a la flexión (MPa) | 320-340 | 18 | 382.7 |
| Coeficiente de dilatación térmica lineal (X10-6/℃) | 7.6 | 1.5 | 2.805 |
| Temperatura máxima de uso (℃) | 1400 | 2100 | 1850 |
Cómo elegir la placa de soporte cerámica adecuada para MIM
Como placas de soporte, las cerámicas de alúmina, nitruro de boro y nitruro de aluminio ofrecen ventajas determinantes frente a los soportes convencionales fabricados con materiales como el grafito o el tungsteno. Esto permite un procesamiento energéticamente eficiente y rentable de componentes sinterizados de alta precisión.
Las bandejas y placas de soporte de sinterización cerámica ayudan a posicionar y fijar de forma óptima las piezas moldeadas en el horno de sinterización para evitar deformaciones de la pieza en marrón durante el proceso de cocción.
Rugosidad
Una menor rugosidad superficial asegura un deslizamiento óptimo de las piezas moldeadas. La superficie suave y libre de partículas también protege a los componentes de posibles contaminaciones procedentes de los soportes.
Conductividad térmica
La alta conductividad térmica de la cerámica de alúmina, del nitruro de boro y, en especial, de la cerámica de nitruro de aluminio es la base para lograr diferencias térmicas laterales reducidas y dar lugar a una distribución térmica uniforme en los componentes durante la sinterización. La excelente resistencia al choque térmico es otra ventaja añadida que permite acortar los ciclos de cocción.
Alta resistencia térmica
Esto influye positivamente en la eficiencia energética de los ciclos de cocción. Los materiales altamente resistentes a las temperaturas, como las cerámicas avanzadas, permiten emplear placas de menor espesor, optimizando el consumo energético al reducir la masa térmica inútil. Además, las placas cerámicas pueden utilizarse a temperaturas muy por encima de los 2100 °C.
Superficies inertes
Las cerámicas avanzadas hacen innecesario el uso de desmoldeantes o revestimientos protectores, ya que no reaccionan al contacto con los metales. Por lo tanto, estas placas de soporte presentan una vida útil prolongada y no requieren mantenimiento periódico ni reacondicionamiento. Por ejemplo, los metales fundidos no mojan las cerámicas de nitruro de aluminio. Tanto el nitruro de aluminio como la alúmina ultrapura (> 99%) pueden utilizarse en atmósferas protectoras de gas inerte y en atmósferas reductoras, siendo igualmente estables en atmósferas reactivas y de hidrógeno.
Alta estabilidad mecánica
Esta propiedad, sumada a una baja capacidad térmica, no solo permite un menor peso con un volumen de bandeja más compacto, sino que también retiene una mínima cantidad de calor residual durante el enfriamiento. Esto reduce notablemente el consumo energético a lo largo de todo el ciclo de cocción.
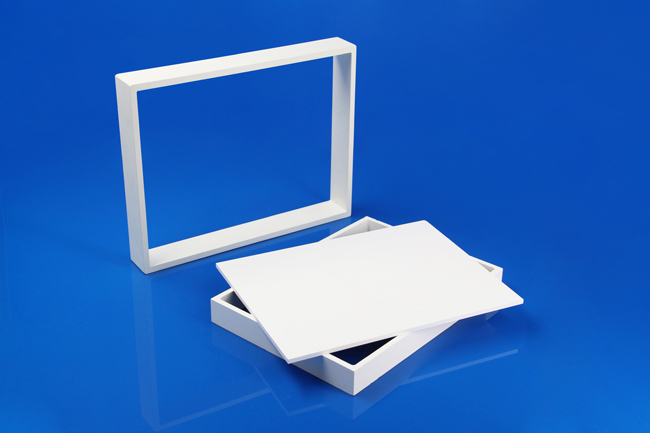
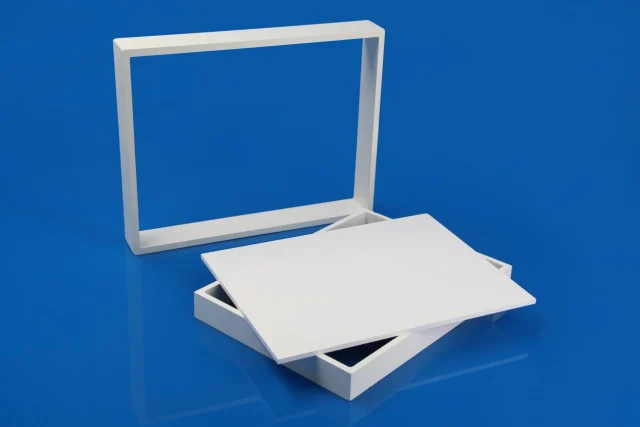
Las dimensiones máximas, tales como 350 x 350 mm en HBN, facilitan una alta densidad de carga. Estas placas de soporte se pueden apilar —con cavidades integradas bajo pedido— garantizando una carga rápida y eficiente del horno de sinterización. Esto aprovecha al máximo el volumen del horno y el consumo de energía, logrando un proceso de sinterización totalmente optimizado desde el punto de vista térmico.
Las placas de soporte cerámicas son aptas para moldeo por inyección de cerámicas (CIM), moldeo por inyección de metales (MIM) y cerámicas cocidas a baja temperatura (LTCC). Los rebajes y diseños a medida representan opciones adicionales y rentables disponibles bajo pedido.
Si tiene alguna pregunta sobre las placas de soporte cerámicas, le invitamos a ponerse en contacto con nosotros en sales@innovacera.com.