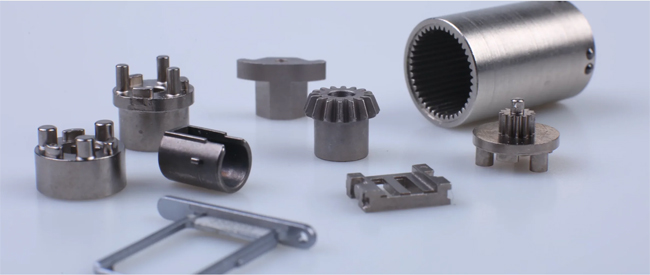
粉末注射成形(PIM)是一种零部件制造工艺,致力于通过金属和陶瓷进行大批量生产复杂形状的高性能零部件,包括金属注射成形(MIM)和陶瓷注射成形(CIM)。它是塑料成型技术与粉末烧结技术的结合。

什么是金属注射成形(MIM)
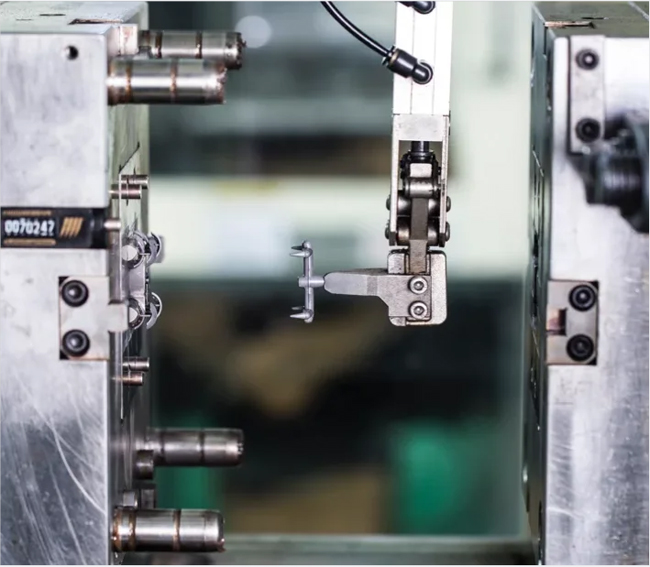
金属注射成形(MIM)融合了两项成熟的技术:塑料注射成型和粉末冶金。
这使设计人员摆脱了传统加工不锈钢、镍铁、铜、钛等金属时的成形限制。
大多数常见的工程合金都可以通过 MIM 进行生产,但约有 30 种合金占据了主要应用。最受欢迎的合金包括医用外科级不锈钢(通常称为 17-4 PH,或美国钢铁学会 AISI 630)和奥氏体不锈钢(AISI 304L 与 AISI 316L)。
金属注射成形的工艺流程是什么
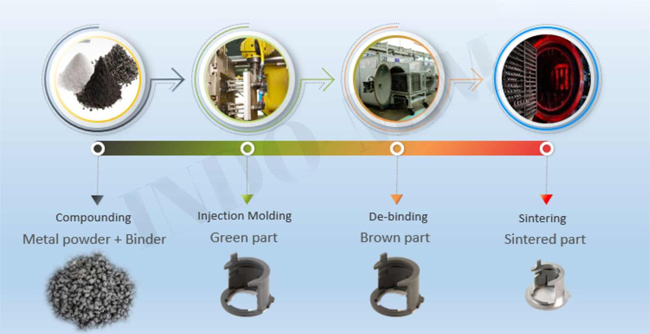
第 1 步:喂料制备(Feedstock)
将超细金属粉末与热塑性塑料及石蜡粘结剂按精确配比混合。通过专有的混炼工艺,制备出可像塑料一样进行注射成型的均匀颗粒状喂料。
第 2 步:模具制造(Tooling)
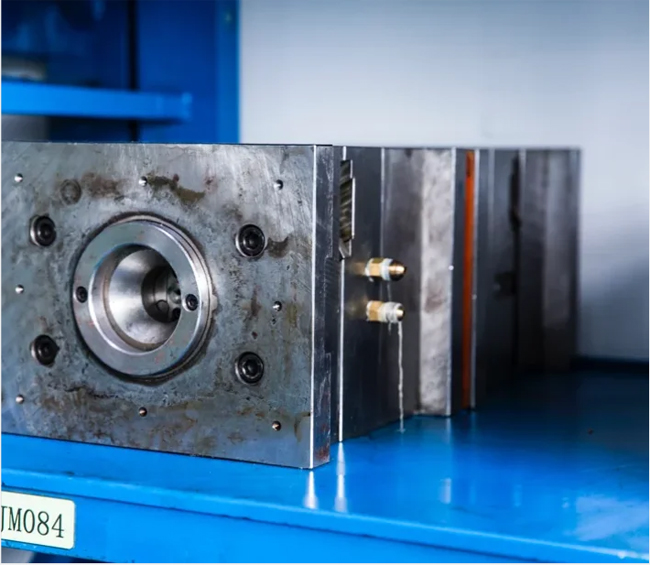
MIM 模具的型腔尺寸是根据最终零件按比例放大制造的。喂料中粘结剂所占用的空间将在随后的烧结过程中消除。显而易见的是,最终成品的尺寸通常比模具型腔小约 20%。
MIM 模具通常采用淬硬工具钢制成,例如 S7 或 H13。对于小批量或“过渡模具”,可选用 P20 钢,经热处理后该钢材具备一定的耐磨性。而在大批量生产场景下,则会采用硬度更高的模具钢。
第 3 步:注射成型(Molding)
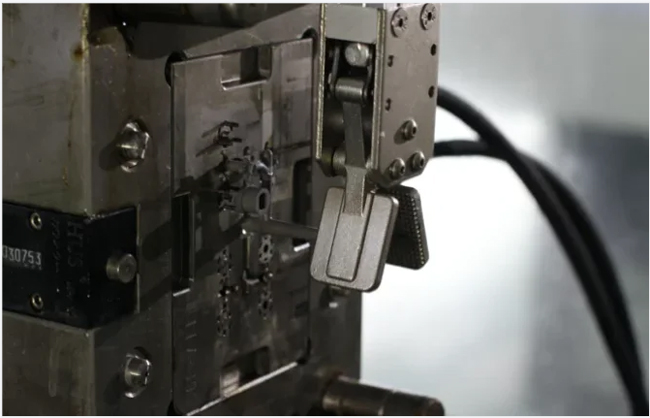
将喂料加热并在高压下注入模具型腔中。这使我们能够像塑料注塑一样成型出极其复杂的几何结构。
成型后的部件被称为“生坯”(Green part)。其几何形状与最终成品完全相同,但尺寸放大约 20%,以预留最终烧结阶段的收缩量。
第 4 步:脱脂(Debinding)
脱脂是一个受控的过程,用于去除绝大部分粘结剂,为最后一步——烧结做好准备。
脱脂完成后,该部件被称为“脱脂坯”(或“棕坯”,Brown part)。
第 5 步:烧结(Sintering)
脱脂坯仅由残留的少量粘结剂结合在一起,非常脆弱。
烧结过程彻底消除剩余的粘结剂,并赋予零件最终的几何形状与机械强度。在烧结过程中,零件被置于接近其材料熔点的温度下。
烧结过程中的关键控制点是什么
控制碳势是 MIM 烧结工艺中的关键核心。精确控制碳势能够提高产品品质并降低生产成本,提升客户满意度,进而扩大 MIM 技术在当前和未来市场的应用份额。
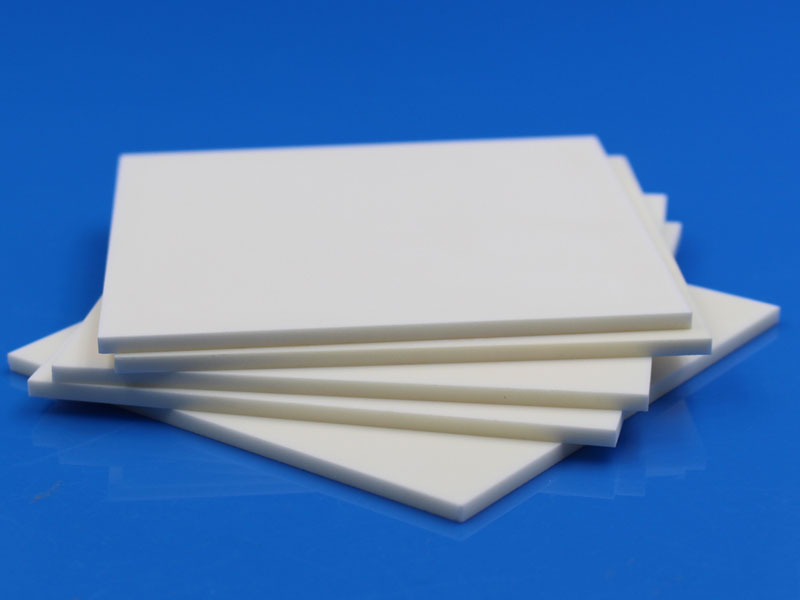
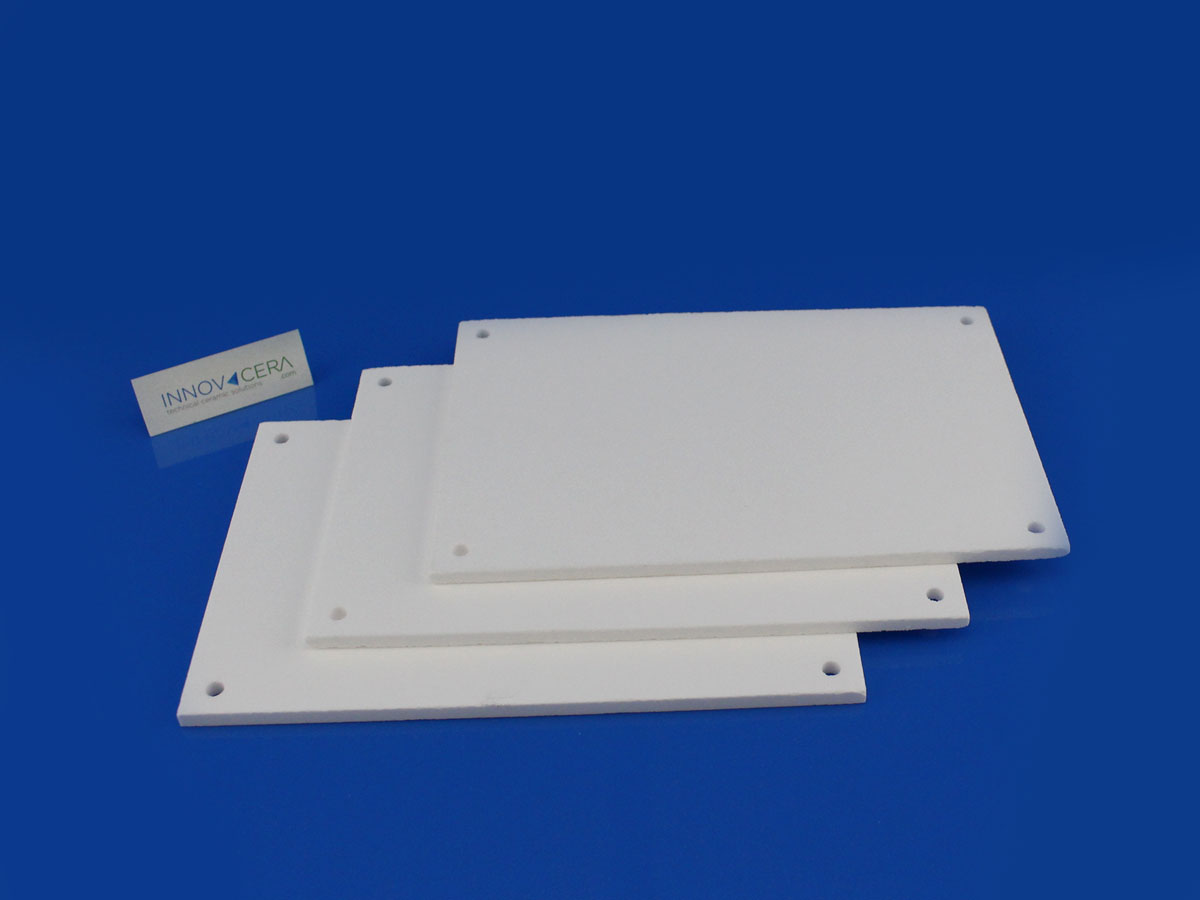
陶瓷承烧板是金属注射成形烧结工艺的最佳选择,MIM 承烧板主要有三种陶瓷材料可供选择:
- 氧化铝(Al2O3)陶瓷承烧板:成本较低,是金属注射成形中最常用的陶瓷承烧板,最高使用温度可达 1400°C(空气环境中)。
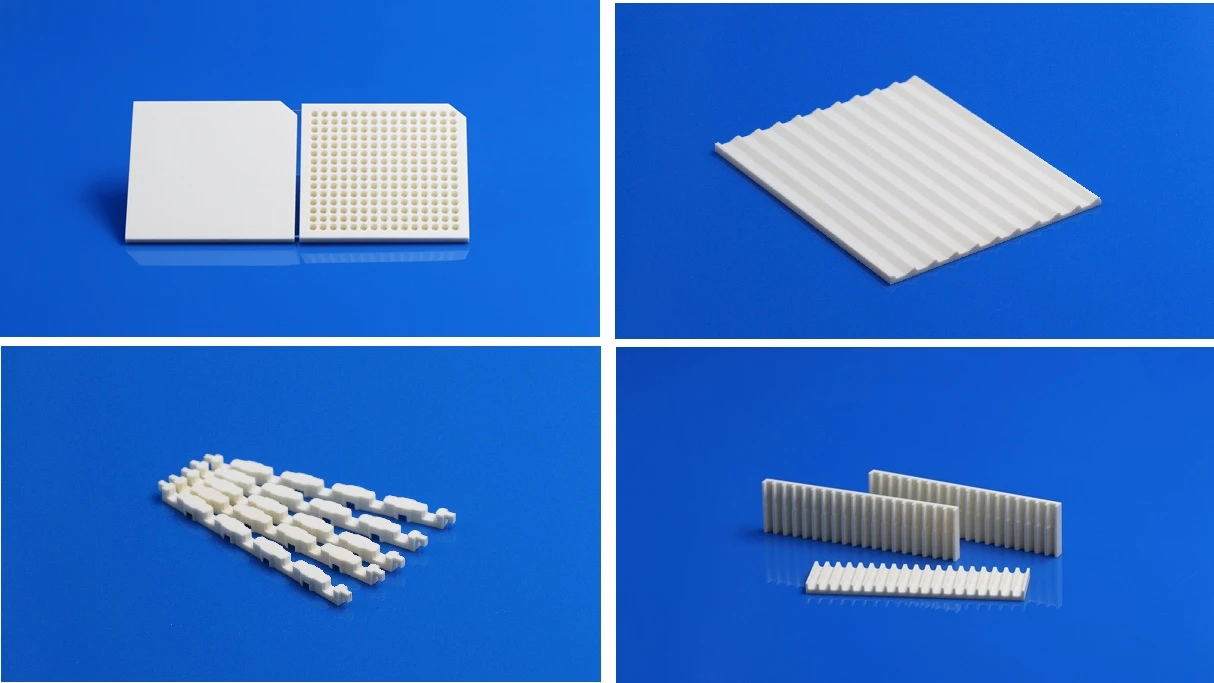
- 氮化硼(HBN)陶瓷承烧板:质地如石墨般柔软,被称为“白石墨”,成本适中,使用寿命长,作为承烧板在惰性气体保护下的最高烧结温度可达 2100°C。
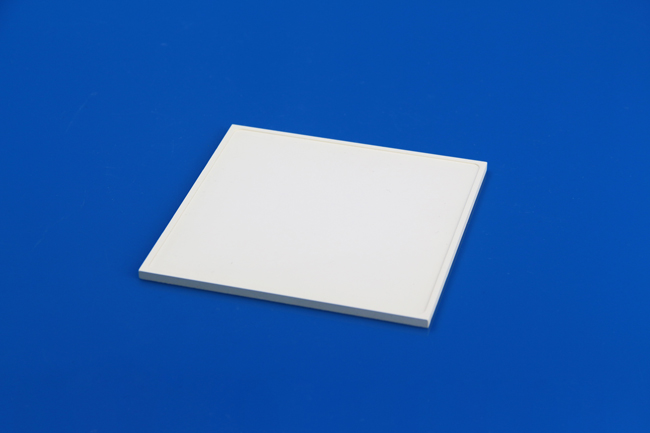
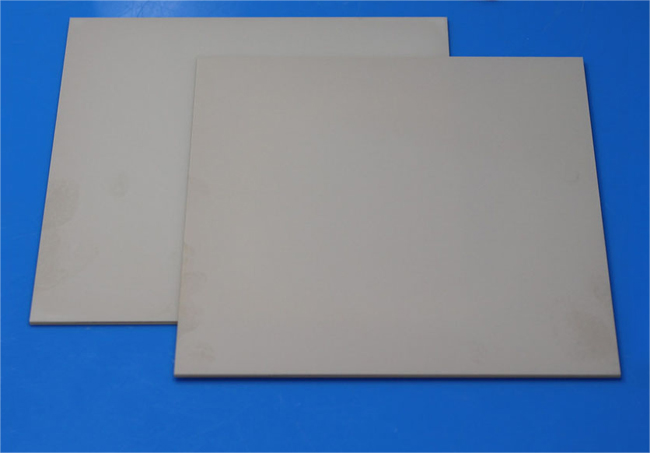
- 氮化铝(AlN)陶瓷承烧板:氮化铝陶瓷具有极低的横向温差,能使烧结部件内部实现高度均匀的热量分布。
陶瓷承烧板性能参数:
| 性能参数 | A-997
氧化铝 |
HBN
氮化硼 |
AN-170
氮化铝 |
| 颜色 | 象牙白 | 白色 | 深灰 |
| 气孔率(体积分数) | 0~10% | 25% | 0 |
| 主要成分含量 | 99.7% | 99.7% | 95% |
| 体积密度 (g/cm3) | 3.9 | 1.6 | 3.3 |
| 抗弯强度 (MPa) | 320-340 | 18 | 382.7 |
| 线热膨胀系数 (X10-6/℃) | 7.6 | 1.5 | 2.805 |
| 最高使用温度 (℃) | 1400 | 2100 | 1850 |
如何为 MIM 选择合适的陶瓷承烧板
作为承烧板,氧化铝、氮化硼和氮化铝陶瓷相比石墨或钨等传统材料展现出决定性的优势。这使得高精度烧结零部件的生产更具能效与成本效益。
陶瓷烧结盘与承烧板有助于在烧结炉中实现成型零部件的最佳排布与定位,防止脱脂坯在烧成过程中发生变形。
表面粗糙度
较低的表面粗糙度可确保成型零件收缩时顺畅滑动。平整光滑、无颗粒脱落的表面还能避免零部件受到承烧板的杂质污染。
热导率(导热性)
氧化铝陶瓷、氮化硼,尤其是氮化铝陶瓷的高导热性能是降低横向温差的关键,能够保证烧结零件内部的热量均匀分布。卓越的抗热震性是另一大优势,有助于缩短烧成周期。
高耐热性
这对烧成工艺的能效提升有着积极作用。采用特种陶瓷等高耐热材料可使承烧板设计得更加轻薄,因减少了无效的热负荷(热蓄积),从而显著提高能效。此外,部分陶瓷承烧板还可在远超 2100°C 的温度下使用。
惰性表面
先进陶瓷不会与金属发生接触反应,因此无需使用脱模剂或防护涂层。因此,这些承烧板使用寿命更长,且无需翻新维护。例如,熔融金属不会润湿氮化铝陶瓷。氮化铝和超高纯氧化铝(> 99%)既可用于保护气氛,也可用于还原气氛中;同时在反应气氛和氢气气氛中同样保持高度稳定。
高机械稳定性
该特性结合较低的热容,不仅使得承烧板重量更轻、占用空间更小,而且在冷却过程中残留热量极少,对烧成过程中的综合能耗控制十分有利。
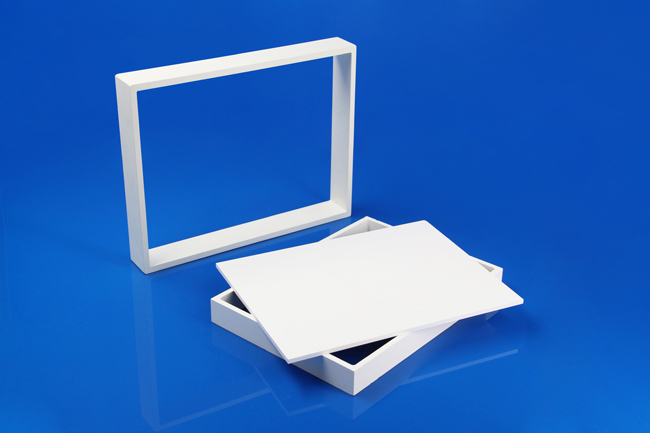
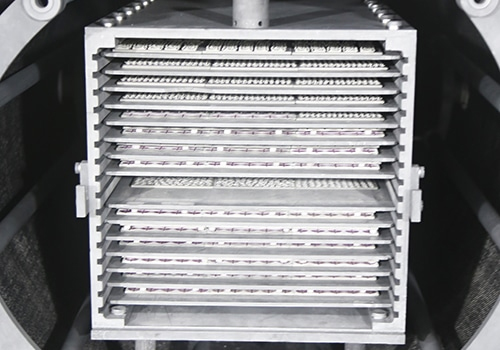
最大尺寸规格(如 HBN 可达 350 x 350 mm)可实现极高的装载密度。承烧板可层叠放置——并可根据要求加工定位型腔——从而实现烧结炉快速、高效的装炉操作。这最大限度地利用了炉膛容积并降低了能源消耗,使整个烧结工艺实现能源最优配置。
陶瓷承烧板可广泛应用于陶瓷注射成形(CIM)、金属注射成形(MIM)及低温共烧陶瓷(LTCC)等领域。我们还可根据客户需求提供凹槽加工及个性化定制设计,提供极具性价比的解决方案。
如果您对陶瓷承烧板有任何疑问,欢迎发送邮件至 sales@innovacera.com 与我们联系。