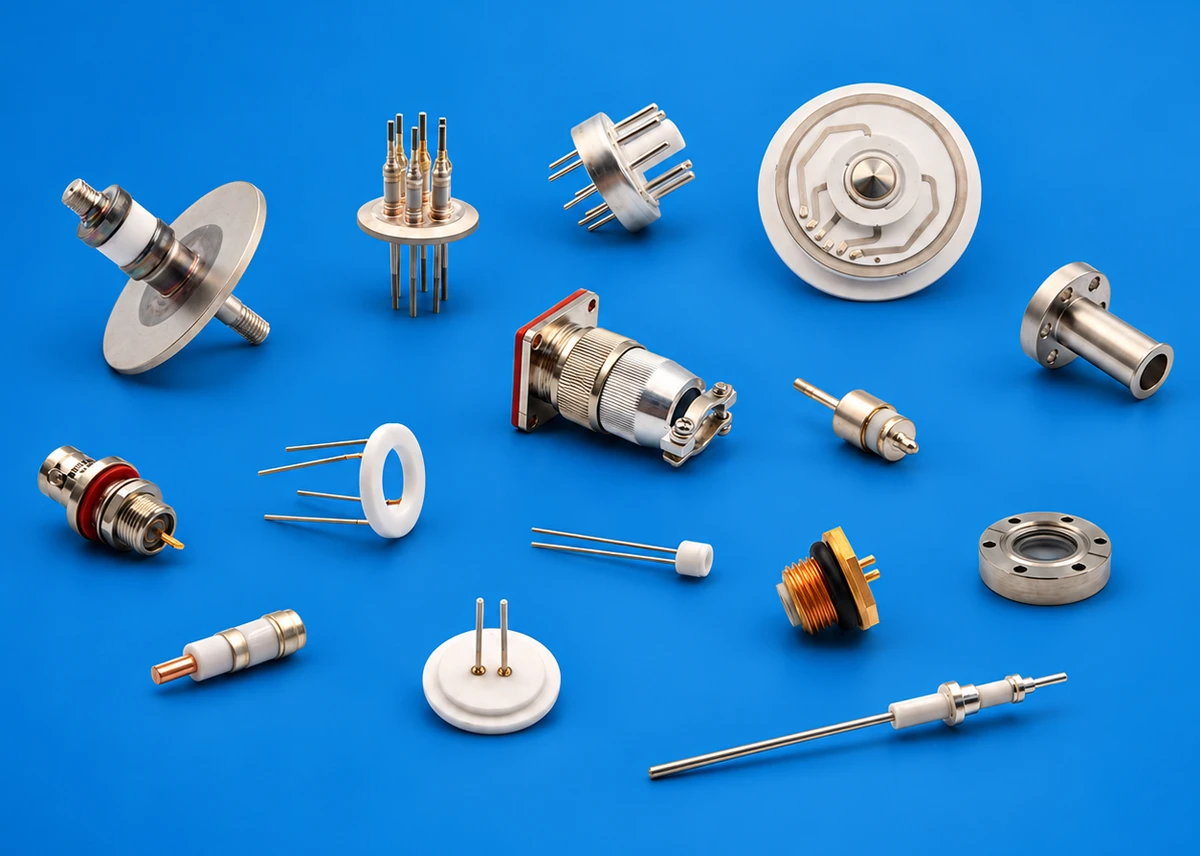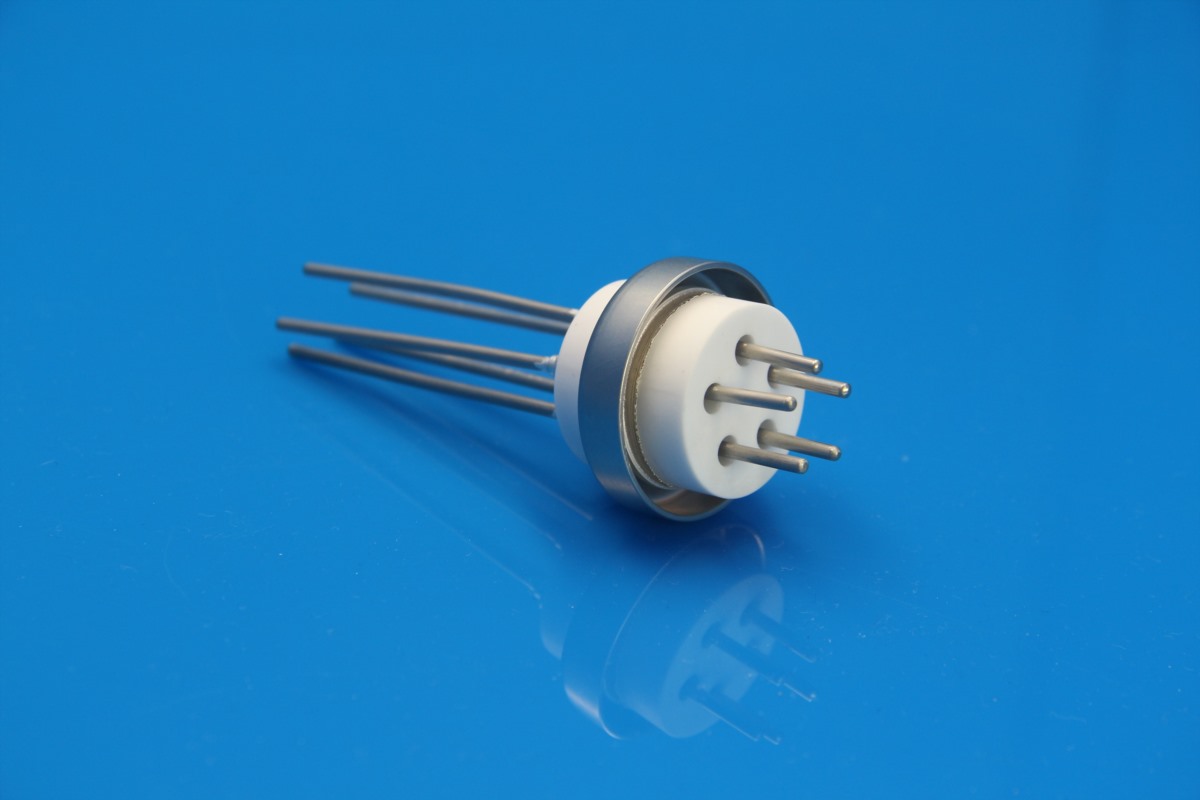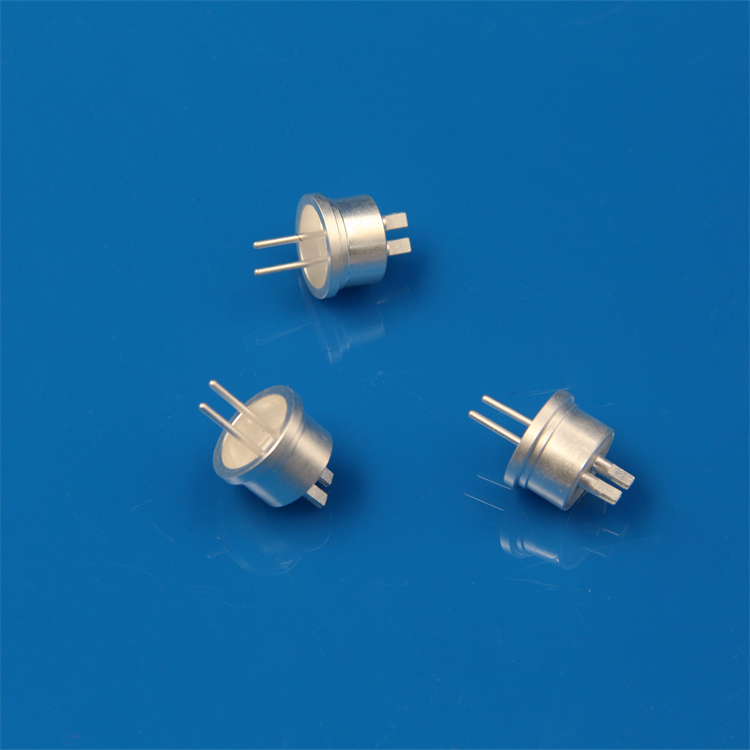
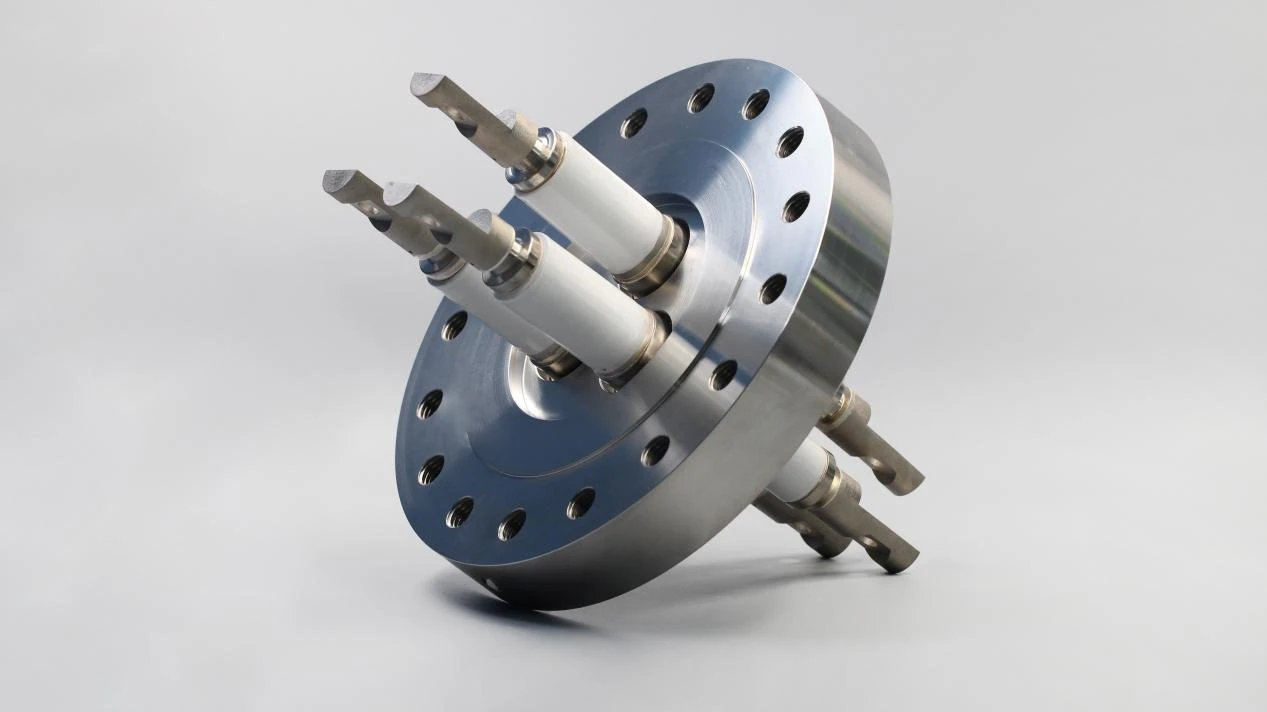
陶瓷-金属真空馈通在保持陶瓷与金属组件之间可靠气密结合的同时,将电气引线穿过腔体壁。在半导体、薄膜沉积及真空镀膜设备中,即使是微小的泄漏也会破坏真空完整性、导致批次污染,并引发计划外的生产线停机。
一个常见的工程难题是:馈通往往在制造完成后的室温氦气检漏测试中顺利通过,却在实际使用中经历反复加热与冷却循环后出现灾难性的真空泄漏。根本原因排查往往具有迷惑性:陶瓷绝缘体外观可能完好无损,而微观泄漏通道却已沿陶瓷-金属界面、钎料合金边界或法兰配合面悄然形成。
热循环是主要诱因,但仅凭温度变化本身并不能解释失效原因。热膨胀系数(CTE)失配、金属化层附着质量、钎料合金润湿性、结构几何形状以及机械安装应力,均需进行系统性检查。
1. 陶瓷与金属热膨胀差异会引发哪些问题?
技术陶瓷与金属在经历温度变化时,膨胀和收缩的速率存在显著差异。通过高温钎焊连接后,这种热膨胀失配会在接头界面处持续产生残余剪切应力和拉伸应力。
在反复的加热与冷却循环中,陶瓷边缘或接头边界处的局部应力集中可能引发微裂纹或分层,从而永久性地破坏气密性。
然而,接头完整性并非仅由两种材料的原始CTE值决定。金属的机械延展性、接头几何形状、过渡层厚度、钎料选择以及设备的升降温速率,共同决定了实际工况下的应力水平。
因此,在规定真空馈通的技术要求时,仅考虑电气绝缘性能和电流额定值是不够的。工程师必须综合评估材料兼容性、过渡结构设计以及目标工作窗口内允许的热循环曲线。
2. 钎焊接头与金属化界面存在哪些潜在风险?
以高纯氧化铝馈通为例,陶瓷表面在钎焊前必须经过金属化处理(如Mo-Mn金属化或厚膜金属化后镀镍)。在此工艺流程中,金属化层与陶瓷基体之间的化学结合强度、钎料合金的润湿行为以及炉内气氛,直接决定了接头的可靠性。
金属化结合不充分或钎料覆盖不完整,会在接头内部留下亚微米级孔隙和微观缺陷。此类组件在出厂室温氦气检漏时往往轻松通过,但反复的热胀冷缩会使这些潜在缺陷扩展为连续的泄漏通道。在对热循环泄漏进行故障排查时,在放大镜下检查金属化层和钎焊界面,与检查陶瓷本体裂纹同等重要。
3. 热循环后出现泄漏,应从何处开始排查?
当腔体出现真空损失时,应遵循结构化的诊断流程:
第一步:隔离泄漏源
确认泄漏是否源自陶瓷-金属馈通本身,而非法兰弹性体O形圈、CF刀口密封或焊缝。
第二步:对比初始检测与热循环后的检查记录
若组件通过了出厂检漏测试,但在热循环后出现失效,则应检查陶瓷-金属界面是否存在微裂纹、钎料脱落或因热疲劳导致的机械剪切损伤。
第三步:评估工况条件与失效时机
若泄漏仅在高温状态下或动态冷却阶段发生,应审查升温速率、法兰上的温度梯度以及导体引脚所承受的外部机械载荷。
第四步:将氦质谱检漏与无损检测相结合
氦气检漏可定量确定泄漏位置和泄漏率。辅以光学显微镜或染料渗透检测,有助于判断根本原因是陶瓷本体开裂、钎料去润湿,还是金属化层剥落。
强烈建议维护和质量团队存档调试前后的氦气泄漏率,以及升温曲线记录、保温循环数据和系统真空度数据。将这些数据相互关联,可加速根本原因的识别,并防止现场故障的重复发生。
4. 如何提升陶瓷-金属真空馈通的热循环可靠性?
提升热疲劳抗力需要在材料匹配、接头力学和工艺控制三个层面进行整体优化:
- CTE匹配材料配对:选用控膨胀合金(如Kovar、42Ni-Fe或带应力释放结构的无氧高导铜),与高强度氧化铝或针对使用温度匹配的特种陶瓷配方相配合。
- 应力释放结构设计:优化陶瓷壁厚、导体引脚直径、过渡套管几何形状及钎料弯月面轮廓,消除密封边界处的尖锐应力集中点。
- 精密金属化与钎焊过程控制:严格管控金属化层厚度、烧结气氛露点、镀镍层附着力及真空钎焊热曲线,确保完全润湿并获得无孔隙的钎料圆角。
- 严格的热循环资质认证:对于关键真空应用,常规出厂测试应超越常温检漏的范畴。对验证样品进行反复热循环曲线测试,随后进行高灵敏度氦质谱检漏,以确保在生产条件下的现场耐久性。
INNOVACERA 定制陶瓷-金属真空馈通解决方案
INNOVACERA专业设计并制造高可靠性陶瓷-金属组件及真空电气馈通,专为苛刻的工业、分析仪器及半导体应用环境量身定制。我们支持从单针到多针配置、高压隔离器、大电流同轴馈通及定制法兰气密组件等各类定制设计。
为确保长期热循环性能,我们的团队将直接依据您的图纸,审查工作温度范围、目标真空阈值、升降温速率、导体电流载荷及法兰集成要求。
如需技术咨询或定制馈通开发,请通过 sales@innovacera.com 联系我们的工程销售团队。