数码喷墨墨水对颗粒细度、粒径分布以及分散稳定性有着极高的要求。对于含有颜料、陶瓷粉末或其他功能性颗粒的墨水体系,湿法研磨是进一步减小粒径、减少团聚并维持相对均匀分散状态的必要手段。
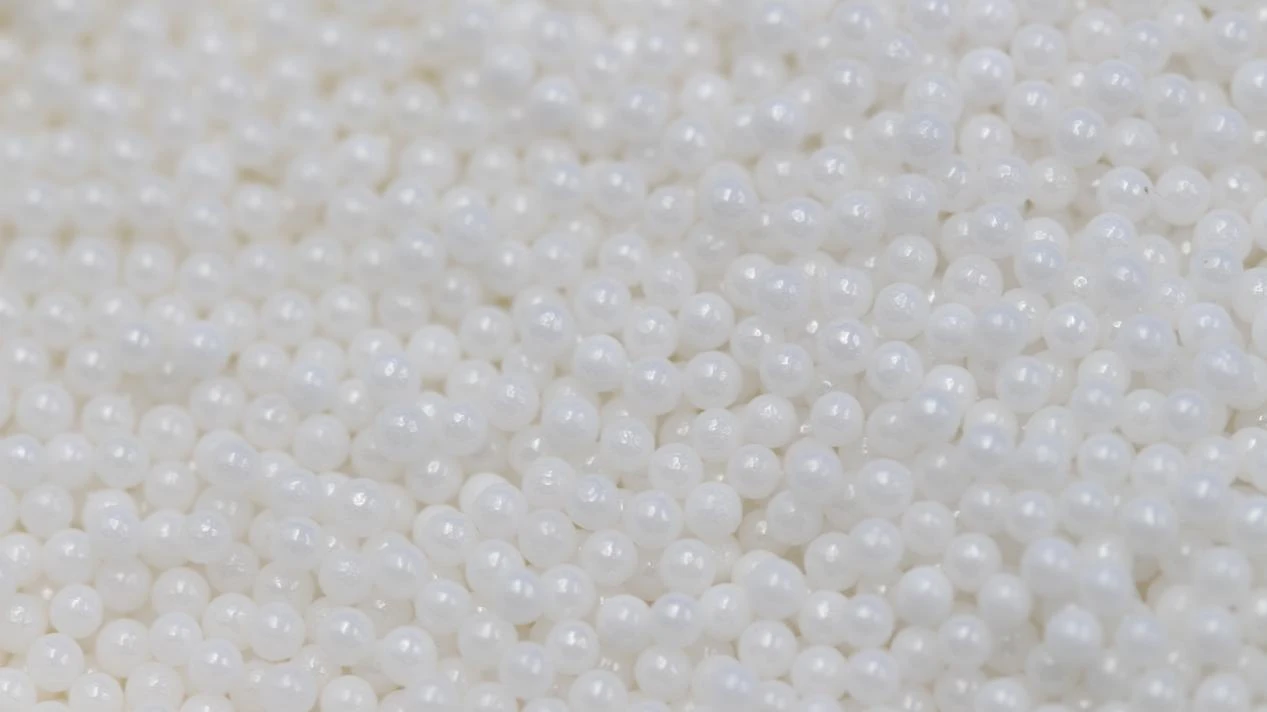
研磨介质的选择直接影响研磨效率、粒径分布、介质磨损以及生产稳定性。氧化锆珠凭借其高密度、高硬度和优异的耐磨性,非常适用于需要精细研磨与分散的湿法研磨体系。然而,在实际生产中,并没有哪一种固定规格的研磨珠能够通用于所有数码喷墨墨水。在 0.1 mm、0.2 mm、0.3 mm 及其他规格的氧化锆珠之间进行选择时,必须综合考量物料特性、目标粒径以及研磨设备。
1. 为什么数码喷墨墨水需要精细研磨?
对于颜料型数码喷墨墨水,原始颜料颗粒在分散过程中可能会发生团聚,需要通过研磨和分散进一步控制粒径及其分布。对于含有无机功能粉体的体系(如陶瓷墨水),也需要根据后续喷墨工艺的要求严格控制颗粒特性。
体系中若存在大颗粒或团聚体,会增加过滤和喷墨工艺控制的难度。在研磨过程中,还必须严格控制介质磨损,以防止因磨损产生的杂质影响墨水品质。针对此类精密研磨应用,研磨介质必须在研磨效率、粒径分布、分散性能、耐磨性、杂质污染控制以及批次一致性之间取得平衡。
这也是小尺寸氧化锆研磨珠备受关注的原因之一。
2. 为什么小尺寸氧化锆珠适用于精细研磨?
在研磨介质体积等条件相近的情况下,减小研磨珠粒径会增加单位体积内的研磨介质数量,从而增加物料颗粒与研磨介质之间的接触几率。对于已经完成预分散并需要进一步细化物料粒径的体系,更小的氧化锆珠能提供更频繁的研磨剪切与碰撞作用,因此常用于精细研磨阶段。
然而,研磨珠并非粒径越小就越好。随着珠径减小,单颗研磨珠的质量以及单次研磨碰撞所传递的能量通常也会随之降低。如果进料物料中仍存在较大的颗粒或团聚体,过小的研磨珠可能无法提供足够的研磨力。此外,小尺寸研磨珠对砂磨机的运行工况以及介质分离系统提出了更高的要求。
因此,研磨珠尺寸的选择需要在介质数量、接触频率以及单颗研磨珠所提供的剪切研磨作用之间进行权衡。
3. 如何为数码喷墨墨水选择合适的氧化锆珠尺寸?
在数码喷墨墨水的研磨工艺中,0.1 mm、0.2 mm 和 0.3 mm 的氧化锆珠常作为重点评估的关键规格,但并非所有数码喷墨墨水都适合采用这些尺寸。
实际选型首先应考虑物料进入砂磨机时的初始状态。如果进料中仍有较大颗粒或团聚体,则需考虑研磨珠能否提供足够的研磨破碎力。若物料已充分预分散,后续工序的主要任务是进一步细化粒径,则可考虑更小尺寸的研磨珠。
目标粒径同样是重要的参考因素。针对精度要求更高的研磨需求,在设备条件允许的前提下,可以逐步对 0.3 mm、0.2 mm、0.1 mm 或其他合适尺寸进行评估,而非盲目直接选择最小规格。
需要指出的是,不能简单地将 0.3 mm 定义为“粗磨珠”、0.2 mm 定义为“细磨珠”、0.1 mm 定义为“精磨珠”。在配合不同的物料体系和不同的砂磨机时,相同规格的研磨珠可能呈现出截然不同的研磨效果。
4. 选择小尺寸氧化锆珠时,还需充分考虑砂磨机设备
在确定适合砂磨机的研磨珠尺寸后,同样需要核实设备在该介质尺寸下是否能可靠稳定运行。砂磨机必须配备与研磨介质尺寸相兼容的分离系统。特别是在使用 0.1 mm 或更小规格的研磨珠时,务必确认分离系统能有效截留研磨介质,防止研磨珠漏入成品浆料,同时保持设备的平稳运转。
当研磨珠尺寸发生变化时,设备的运行参数通常也需要同步调整。转速、介质填充率、浆料流量、研磨时间以及温度等均会对最终的研磨结果产生影响。目标粒径更小,并不意味着一定要选用设备兼容范围内的最小研磨珠。
在实际生产中,需要将物料状态、研磨珠规格和设备性能结合起来统筹考量,并通过工艺试验来确定最佳组合方案。
5. 除珠径外,选择氧化锆研磨珠还应考虑哪些因素?
对于数码喷墨墨水等精密研磨应用而言,珠径仅是研磨介质选型的一个考量维度。
尺寸一致性会直接影响研磨过程的稳定性。对于小规格研磨珠,均匀一致的粒径分布有助于保持稳定的研磨工况,并更好地适配设备的分离系统。
真球度与表面质量同样不容忽视。研磨珠在高速运转和持续碰撞中必须保持结构稳定。优良的表面质量有助于减少异常磨损与碎珠现象。
耐磨性关乎使用寿命与污染控制。数码喷墨墨水对颗粒状况和杂质极为敏感,因此在选择研磨介质时,必须严格考量介质自身的磨损表现。
此外,还应根据具体的墨水体系评估研磨介质与物料的相容性。单纯对比硬度或密度,无法完全判定某种氧化锆珠是否适合特定的墨水应用。
6. 如何根据目标粒径与设备条件确定适用的研磨珠规格
在为数码喷墨墨水选择研磨珠时,不建议一开始就固守某一特定珠径。更为科学实用的方法是根据实际工艺要求来推导和确定适宜的介质尺寸。
首先应评估物料类型、进料初始颗粒状态以及是否存在团聚体;随后明确目标粒径及粒径分布要求,并结合砂磨机支持的研磨介质尺寸范围及其介质分离能力。
明确上述条件后,即可对不同尺寸和材质的研磨珠进行对比测试。最终的研磨效果绝非由珠径单方面决定,物料性质、初始粒径、固含量、分散体系、设备机型、能量输入、介质填充率、浆料流速、研磨时间以及温度等均会对研磨结果产生综合影响。
因此,数码喷墨墨水研磨的核心问题并不在于简单的“选 0.1 mm 还是 0.2 mm?”,而是在既定的物料、目标粒径及设备条件下,哪种研磨珠规格能够在研磨效率、粒径控制和生产稳定性之间达到最佳平衡。
7. INNOVACERA 研磨珠系列
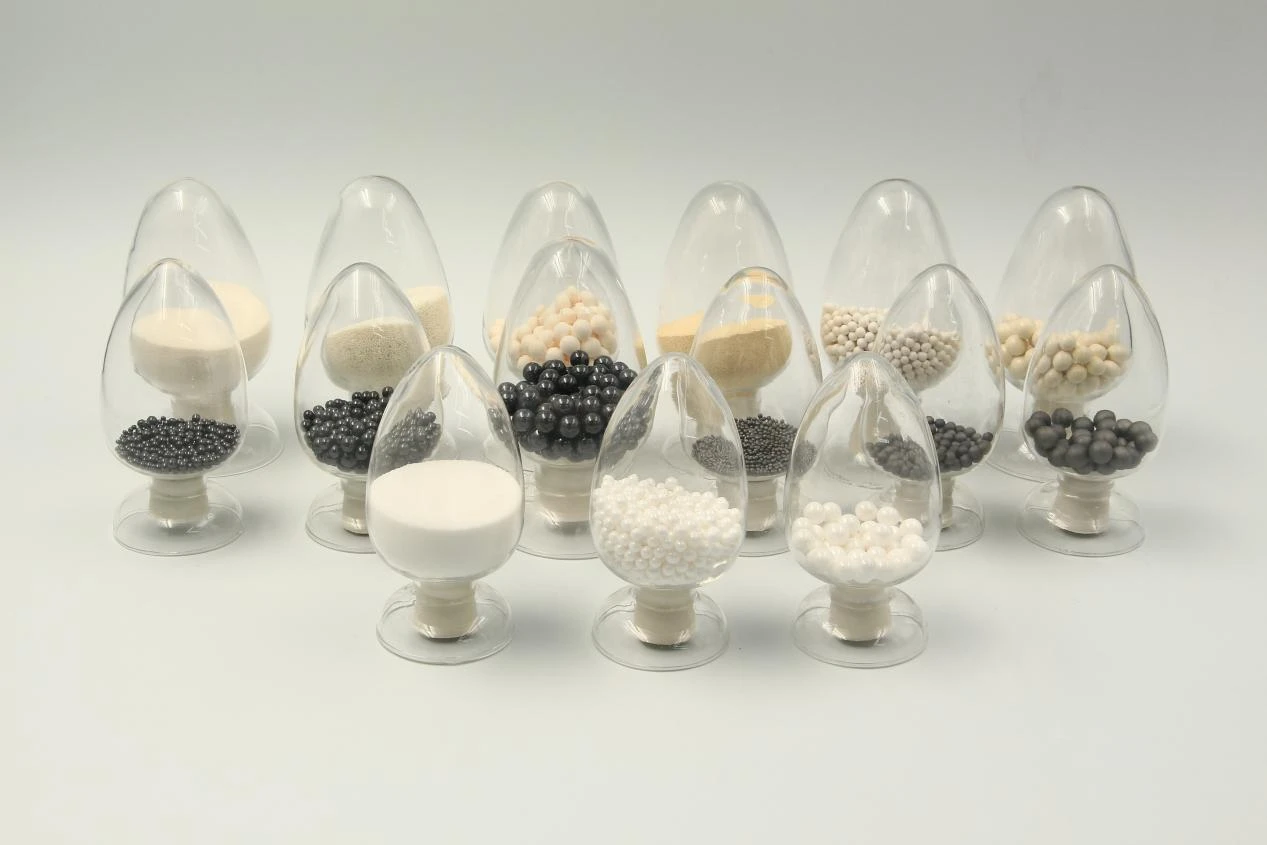
INNOVACERA 提供包括氧化锆、氧化铝和氮化硅在内的多种材质研磨珠。客户可根据处理物料的特性及研磨工艺要求评估不同的研磨介质。针对数码喷墨墨水等精细研磨应用,小尺寸氧化锆珠是理想的选择之一;根据物料特性、设备状况、耐磨需求以及杂质污染控制标准,亦可考虑其他材质。
研磨珠的选型建议综合考量材质、珠径、进料粒径、目标粒径、砂磨机类型以及设备支持的研磨介质尺寸,而非单纯仅凭应用类别或单一材质参数进行选择。
如需了解 INNOVACERA 不同材质与规格研磨珠的更多信息,请联系 sales@innovacera.com,探讨适合您的具体产品规格。
氧化锆研磨珠规格表
| 规格 (mm) | |||||
|---|---|---|---|---|---|
| Ø0.05‑0.1 | Ø0.1‑0.15 | Ø0.1‑0.2 | Ø0.2‑0.3 | Ø0.2‑0.4 | Ø0.3‑0.4 |
| Ø0.4‑0.5 | Ø0.4‑0.6 | Ø0.5‑0.7 | Ø0.6‑0.8 | Ø0.7‑0.8 | Ø0.7‑0.9 |
| Ø0.8‑1.0 | Ø0.9‑1.0 | Ø0.9‑1.1 | Ø1.0‑1.2 | Ø1.2‑1.4 | Ø1.4‑1.6 |
| Ø1.6‑1.8 | Ø1.8‑2.0 | Ø2.0‑2.2 | Ø2.2‑2.5 | Ø2.5‑2.8 | Ø2.8‑3.2 |
| Ø3.2‑3.5 | Ø4 | Ø5 | Ø6 | Ø7 | Ø8 |
| Ø10 | Ø15 | Ø20 | Ø30 |
*可提供定制规格