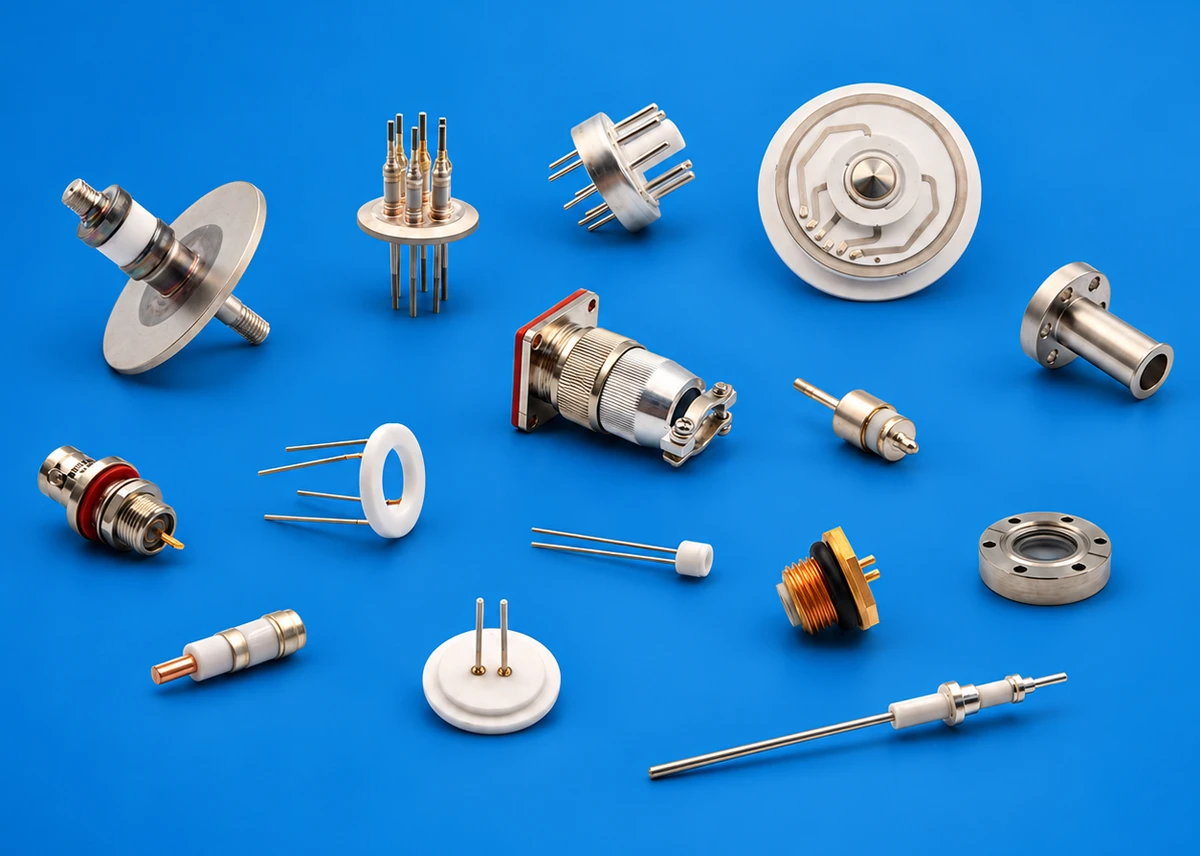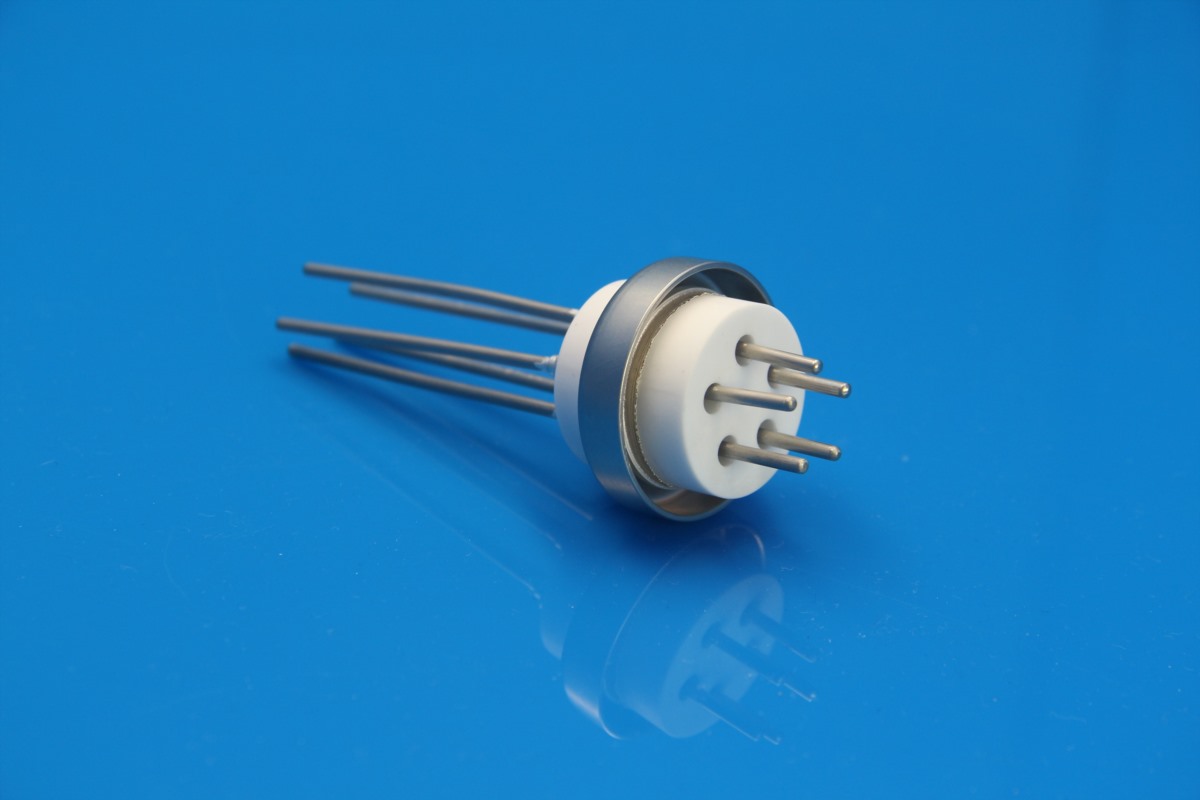
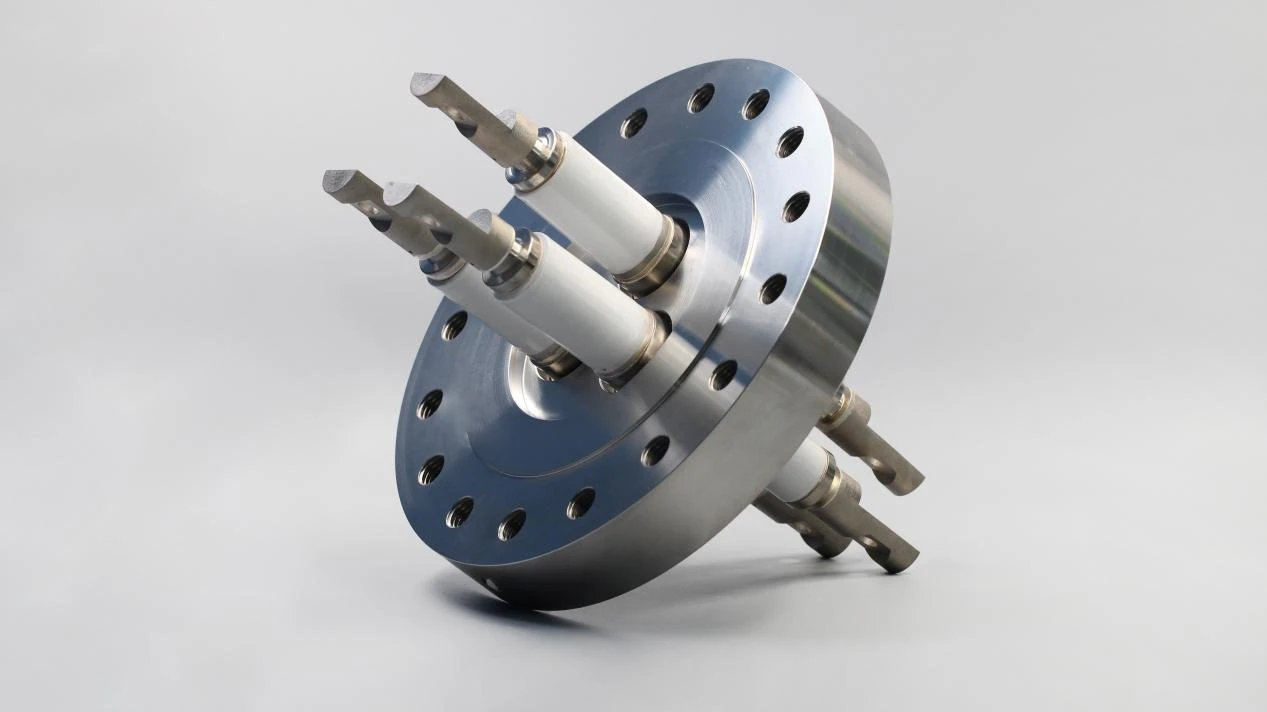
Pasamuros de vacío cerámico-metal conducen cables eléctricos a través de las paredes de la cámara manteniendo un enlace hermético fiable entre los componentes cerámicos y metálicos. En equipos de semiconductores, deposición de películas delgadas y recubrimiento al vacío, incluso una fuga menor degrada la integridad del vacío, provoca contaminación de lotes y genera paradas de línea no planificadas.
Un problema de ingeniería habitual es que los pasamuros suelen superar las pruebas iniciales de fuga de helio a temperatura ambiente inmediatamente después de su fabricación, pero desarrollan fugas de vacío catastróficas tras repetidos ciclos de calentamiento y enfriamiento en servicio. La resolución de la causa raíz puede resultar engañosa: el aislador cerámico puede parecer completamente intacto, mientras que se forman caminos de fuga microscópicos a lo largo de la interfaz cerámico-metal, el límite de la aleación de soldadura fuerte o la cara de acoplamiento de la brida.
El ciclado térmico es un desencadenante principal, pero la variación de temperatura por sí sola no explica el fallo. Las discrepancias en el coeficiente de expansión térmica (CET), la calidad de adhesión de la metalización, el mojado de la aleación de soldadura fuerte, la geometría estructural y las tensiones mecánicas de montaje requieren todos una inspección sistemática.
1. ¿Qué problemas puede ocasionar la diferencia de expansión térmica entre cerámicas y metales?
Las cerámicas técnicas y los metales se expanden y contraen a tasas significativamente diferentes cuando se exponen a variaciones de temperatura. Una vez unidos mediante soldadura fuerte a alta temperatura, esta discrepancia de expansión térmica introduce tensiones residuales continuas de cizallamiento y tracción en la interfaz de la unión.
Bajo repetidos ciclos de calentamiento y enfriamiento, las concentraciones de tensión localizadas en los bordes cerámicos o en los límites de la unión pueden iniciar microfisuras o delaminación, comprometiendo permanentemente la hermeticidad.
Sin embargo, la integridad de la unión no está determinada únicamente por los valores brutos de CET de los dos materiales. La ductilidad mecánica del metal, la geometría de la unión, el espesor de la capa de transición, la selección del material de aportación para soldadura fuerte y las tasas de rampa de calentamiento/enfriamiento del equipo dictan los niveles de tensión en condiciones reales.
Por lo tanto, al especificar pasamuros de vacío, el aislamiento eléctrico y las clasificaciones de corriente no son suficientes por sí solos. Los ingenieros deben evaluar la compatibilidad de materiales, los diseños de transición y los perfiles de ciclado térmico admisibles para la ventana operativa objetivo.
2. ¿Cuáles son los riesgos latentes en las uniones soldadas y las interfaces metalizadas?
Tomando como ejemplo los pasamuros de alúmina de alta pureza, la superficie cerámica debe someterse a un proceso de metalización (como metalización Mo-Mn o de película gruesa seguida de niquelado) antes de la soldadura fuerte. Durante esta secuencia, la unión química entre la capa metalizada y el sustrato cerámico, el comportamiento de mojado de la aleación de soldadura fuerte y la atmósfera del horno gobiernan directamente la fiabilidad de la unión.
Una adhesión de metalización subóptima o una cobertura incompleta de la aleación de soldadura fuerte deja vacíos submicronicos y microdefectos dentro de la unión. Tales conjuntos superan fácilmente las comprobaciones de fuga de helio a temperatura ambiente en fábrica, pero la expansión y contracción térmica repetidas hacen que estos defectos latentes se propaguen en caminos de fuga continuos. Al solucionar fugas por ciclado térmico, inspeccionar las interfaces de metalización y soldadura fuerte bajo aumento es tan crítico como verificar las fracturas en el cuerpo cerámico.
3. Si se desarrolla una fuga tras el ciclado térmico, ¿por dónde debe comenzar la investigación?
Cuando una cámara experimenta pérdida de vacío, siga un flujo de trabajo de diagnóstico estructurado:
Paso 1: Aislar la fuente de fuga
Confirme si la fuga se origina en el propio pasamuro cerámico-metal y no en juntas tóricas elastoméricas de brida, bordes de corte CF o cordones de soldadura.
Paso 2: Comparar los registros de inspección inicial y posterior al ciclado
Si la unidad superó las pruebas de fuga en fábrica pero falla tras el ciclado térmico, examine la interfaz cerámico-metal en busca de microfisuras, desprendimiento de soldadura fuerte o daños por cizallamiento mecánico resultantes de la fatiga térmica.
Paso 3: Evaluar las condiciones operativas y el momento del fallo
Si la fuga ocurre estrictamente a temperaturas elevadas o durante las fases de enfriamiento dinámico, revise la tasa de rampa de calentamiento, los gradientes de temperatura a través de la brida y las cargas mecánicas externas ejercidas sobre los pines conductores.
Paso 4: Combinar espectrometría de masas de helio con ensayos no destructivos
Las pruebas de fuga de helio localizan cuantitativamente las ubicaciones y tasas de fuga. Complementar esto con microscopía óptica o inspección por líquidos penetrantes ayuda a determinar si la causa raíz es fisuración masiva de la cerámica, desmojado de la soldadura fuerte o desprendimiento de la metalización.
Se recomienda encarecidamente a los equipos de mantenimiento y calidad que archiven las tasas de fuga de helio antes y después de la puesta en servicio, junto con los registros de rampa de temperatura, los ciclos de permanencia y los niveles de vacío del sistema. La correlación de estos datos acelera la identificación de la causa raíz y previene fallos recurrentes en campo.
4. ¿Cómo mejorar la fiabilidad del ciclado térmico de los pasamuros de vacío cerámico-metal?
Mejorar la resistencia a la fatiga térmica requiere una optimización integral en la selección de materiales, la mecánica de la unión y el control del proceso:
- Emparejamiento de materiales con CET compatible: Seleccione aleaciones de expansión controlada (como Kovar, 42Ni-Fe o cobre OFHC con geometría de alivio de tensiones) emparejadas con alúmina de alta resistencia o formulaciones cerámicas especializadas adaptadas a la temperatura de servicio.
- Diseño estructural de alivio de tensiones: Optimice el espesor de la pared cerámica, los diámetros de los pines conductores, las geometrías de los manguitos de transición y los contornos del menisco de soldadura fuerte para eliminar los concentradores de tensión agudos en los límites del sello.
- Control preciso de metalización y soldadura fuerte: Controle estrictamente el espesor de la capa de metalización, el punto de rocío de la atmósfera de sinterización, la adhesión del niquelado y las curvas térmicas de soldadura fuerte al vacío para garantizar un mojado completo y filetes de soldadura fuerte sin vacíos.
- Calificación rigurosa por ciclado térmico: Para aplicaciones de vacío críticas, las pruebas rutinarias en fábrica deben ir más allá de las comprobaciones de fuga a temperatura ambiente. Someter muestras de validación a perfiles de ciclado térmico repetidos seguidos de pruebas con espectrómetro de masas de helio de alta sensibilidad garantiza la durabilidad en campo bajo condiciones de producción.
Soluciones personalizadas de pasamuros de vacío cerámico-metal de INNOVACERA
INNOVACERA diseña y fabrica conjuntos cerámico-metal de alta fiabilidad y pasamuros eléctricos de vacío adaptados a entornos industriales, analíticos y de semiconductores exigentes. Ofrecemos diseños personalizados que abarcan configuraciones de un solo pin a multipín, aisladores de alta tensión, pasamuros coaxiales de alta corriente y conjuntos herméticos con bridas personalizadas.
Para garantizar un rendimiento de ciclado térmico a largo plazo, nuestro equipo revisa los rangos de temperatura de operación, los umbrales de vacío objetivo, las tasas de rampa térmica, las cargas de corriente del conductor y los requisitos de integración de bridas directamente a partir de sus planos.
Para consultas técnicas o desarrollo de pasamuros personalizados, póngase en contacto con nuestro equipo de ventas de ingeniería en sales@innovacera.com.