在粉末冶金领域,对于涉及高温、熔融金属、严重腐蚀、粉末污染控制以及高精度结构件生产等关键应用,陶瓷往往比金属、石墨或传统耐火材料更为适用。
粉末冶金生产链包括:
金属熔炼 → 雾化 → 粉末处理 → 压制/成形 → 脱脂/烧结 → 热处理 → 后处理
陶瓷部件主要应用于熔炼、雾化、烧结和热处理阶段。
一、粉末冶金为何需要陶瓷?
其核心原因可概括如下:
陶瓷能够同时应对高温、腐蚀、无污染操作、尺寸稳定性及耐磨性等方面的挑战——而普通金属材料通常只能部分满足上述要求。
1. 高温稳定性
粉末冶金涉及众多高温工艺:
- 金属熔炼:通常在数百摄氏度至1,700°C以上
- 气体雾化:熔融金属的高速喷射
- 真空烧结:约1,000–1,600°C
- 特种合金烧结:温度可能更高
- 陶瓷、硬质合金及高温合金的生产:温度更高
在高温条件下,普通钢材容易出现:
- 软化
- 蠕变
- 氧化
- 腐蚀
- 尺寸变化
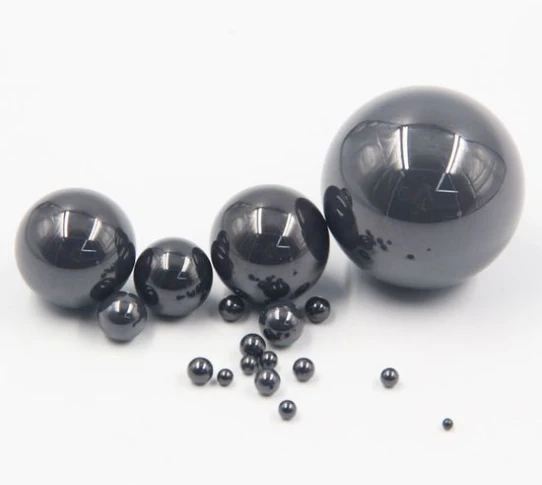
相比之下,工程陶瓷——如氧化铝、氧化锆、氮化硅、碳化硅和氮化硼——在上述温度范围内仍能保持优异的性能特性。
二、为何不使用金属?
这是粉末冶金陶瓷部件的核心竞争优势之一。
| 对比项目 | 金属 | 陶瓷 |
|---|---|---|
| 高温强度 | 高温下显著下降 | 高温下保持稳定 |
| 高温氧化 | 易发生氧化 | 大多数陶瓷性能稳定 |
| 熔融金属腐蚀 | 部分金属易受侵蚀/腐蚀 | 耐腐蚀性更强 |
| 与熔融金属的反应 | 会发生反应 | 低反应性 |
| 热膨胀 | 相对较高 | 低 |
| 电绝缘性 | 导电 | 绝缘 |
| 耐磨性 | 一般至优良 | 性能优异 |
| 高温尺寸稳定性 | 一般 | 优异 |
| 粉末污染 | 造成金属污染 | 最大限度减少金属污染 |
| 高温真空环境 | 部分材料存在挥发/放气问题 | 适用于真空环境 |
污染控制对于高纯度金属粉末、3D打印球形粉末及硬质合金材料而言尤为关键。
三、为何不使用石墨?
石墨是粉末冶金夹具中常见的替代材料,其优点包括耐高温、成本相对较低、易于机加工以及良好的抗热震性。
然而,石墨在关键冶金环境中存在明显局限:
1. 碳污染
若所生产的材料包括高纯合金、镍基高温合金、钛合金、特种不锈钢或高端MIM部件,碳向熔体中的迁移会改变最终合金的化学成分,并降低其力学性能。
2. 与活性金属发生反应
石墨易与活性金属元素发生反应,生成碳化物,从而损坏夹具并影响合金纯度。
3. 易氧化
在高温条件下,石墨在含氧或微量水分的气氛中会迅速氧化。
因此,在不允许增碳的场合,高温陶瓷取代了石墨。尤其是氮化硼陶瓷、氧化铝、氧化锆陶瓷和氮化硅陶瓷,具有不可替代的重要价值。
四、为何不使用普通耐火材料?
传统耐火陶瓷的缺点包括:
- 杂质含量高,导致粉末污染
- 气孔率高,表面粗糙
- 尺寸精度低,公差范围大
- 高温力学强度不足
- 在熔融金属侵蚀或热循环作用下发生颗粒脱落
现代粉末冶金设备对部件的抗热震性、尺寸精度、表面光洁度及使用寿命均有较高要求。经精密加工的先进技术陶瓷能够满足这些严苛标准,而粗糙的耐火材料则无法胜任。
五、陶瓷在粉末冶金哪些工序中最为关键?
| 陶瓷材料 | 粉末冶金关键应用 | 典型部件 | 关键性能特点 |
|---|---|---|---|
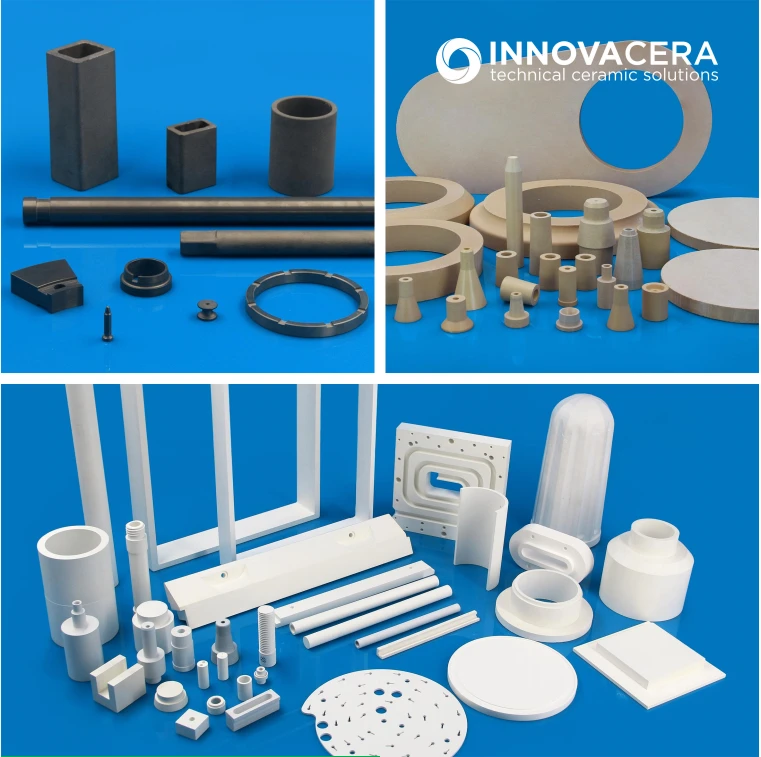
| 氮化硼(BN) | 熔融金属处理、气体雾化 | 雾化喷嘴、分流环、坩埚、熔体输送管 | 对熔体不润湿、优异的抗热震性、易于精密加工 |
| 氧化锆(ZrO₂) | 熔体喷射、易磨损流道导向 | 雾化喷嘴嵌件、计量喷嘴、阀座 | 断裂韧性优异、耐侵蚀、高耐熔融金属腐蚀性 |
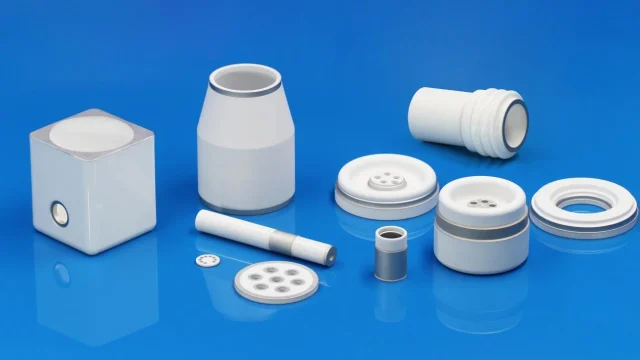
| 氧化铝(Al₂O₃) | 高温烧结、炉内隔热 | 陶瓷承烧板、烧结舟、炉管、电绝缘件 | 性价比高的热稳定性、高体积电阻率、耐氧化 |
| 碳化硅(SiC) | 高负荷烧结结构件、炉内构件 | 窑炉横梁、支撑辊、承重立柱、匣钵 | 极端高温下力学强度高、抗蠕变性优异、导热率高 |
| 氮化硅(Si₃N₄) | 精密结构工装、快速热循环 | 定位销、滚轮导轨、高耐磨轴承、焊接套管 | 无与伦比的抗热震性、高力学韧性、抗剥落 |
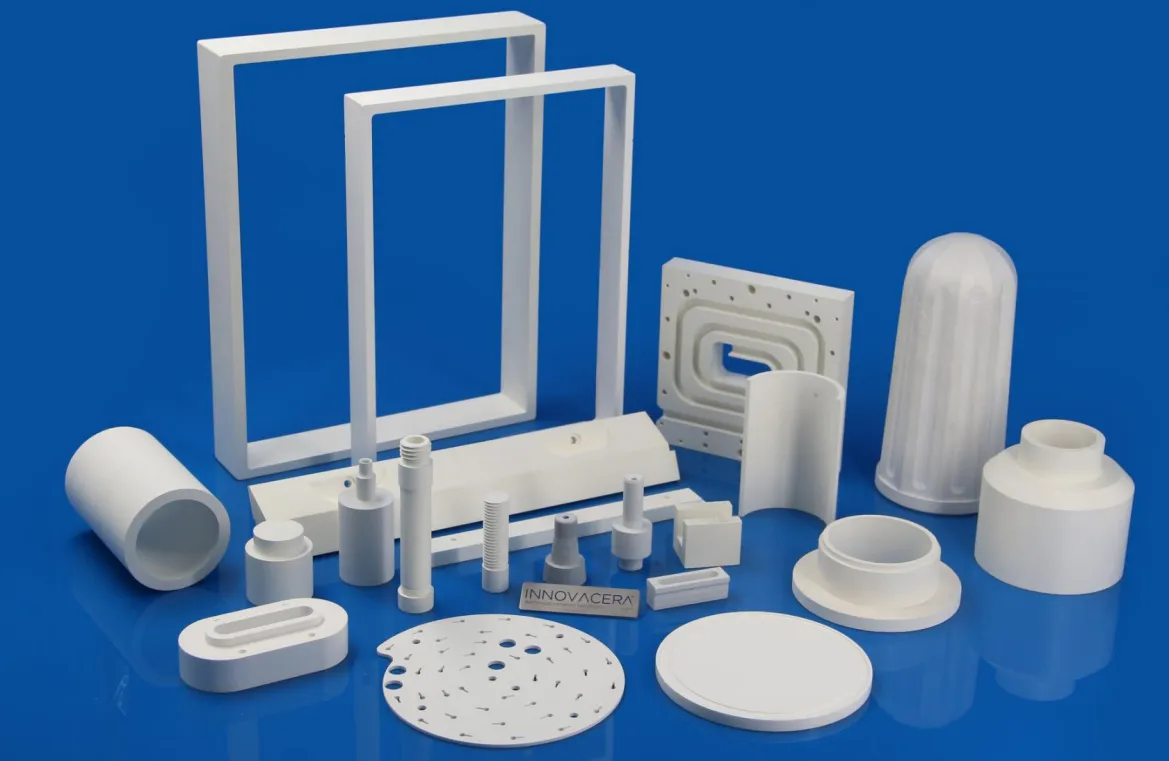
INNOVACERA精密粉末冶金陶瓷
INNOVACERA专注于为苛刻的粉末冶金及增材制造工艺设计和制造先进陶瓷部件。从不润湿氮化硼气体雾化喷嘴,到用于真空脱脂和烧结的高平面度陶瓷承烧板,我们提供根据您的炉温、气氛化学成分及尺寸公差量身定制的解决方案。
如需技术咨询或定制部件评估,请通过sales@innovacera.com联系我们的工程团队。