有关可选材料牌号、尺寸及加工选项,请参阅我们的氮化铝(AlN)基板产品页面。
1. 从热阻预算开始
氮化铝基板的选型始于允许的温升、器件功率损耗和导热路径。在综合考量芯片贴装(Die Attach)、金属化层、界面以及散热结构之后,先确定陶瓷层允许产生的热阻上限。
对于均质层中的稳态一维热传导:
Rth = t / (k × A)
其中,Rth 为热阻(单位:K/W),t 为厚度(单位:米),k 为导热系数(单位:W/(m·K)),A 为截面传热面积(单位:m²)。穿过该层的温差为 ΔT = Q × Rth,其中 Q 为穿过该层的热量(单位:瓦特)。
利用该关系式来对比候选设计方案。较小的热源在较大尺寸的基板上会产生横向热扩散,因此无论是基板的全部面积还是器件本身的封装占板面积,均不可直接视作均匀导热面积。最终的温度预测需要依托合适的热学模型,或在组装完成的器件上进行实际测量。
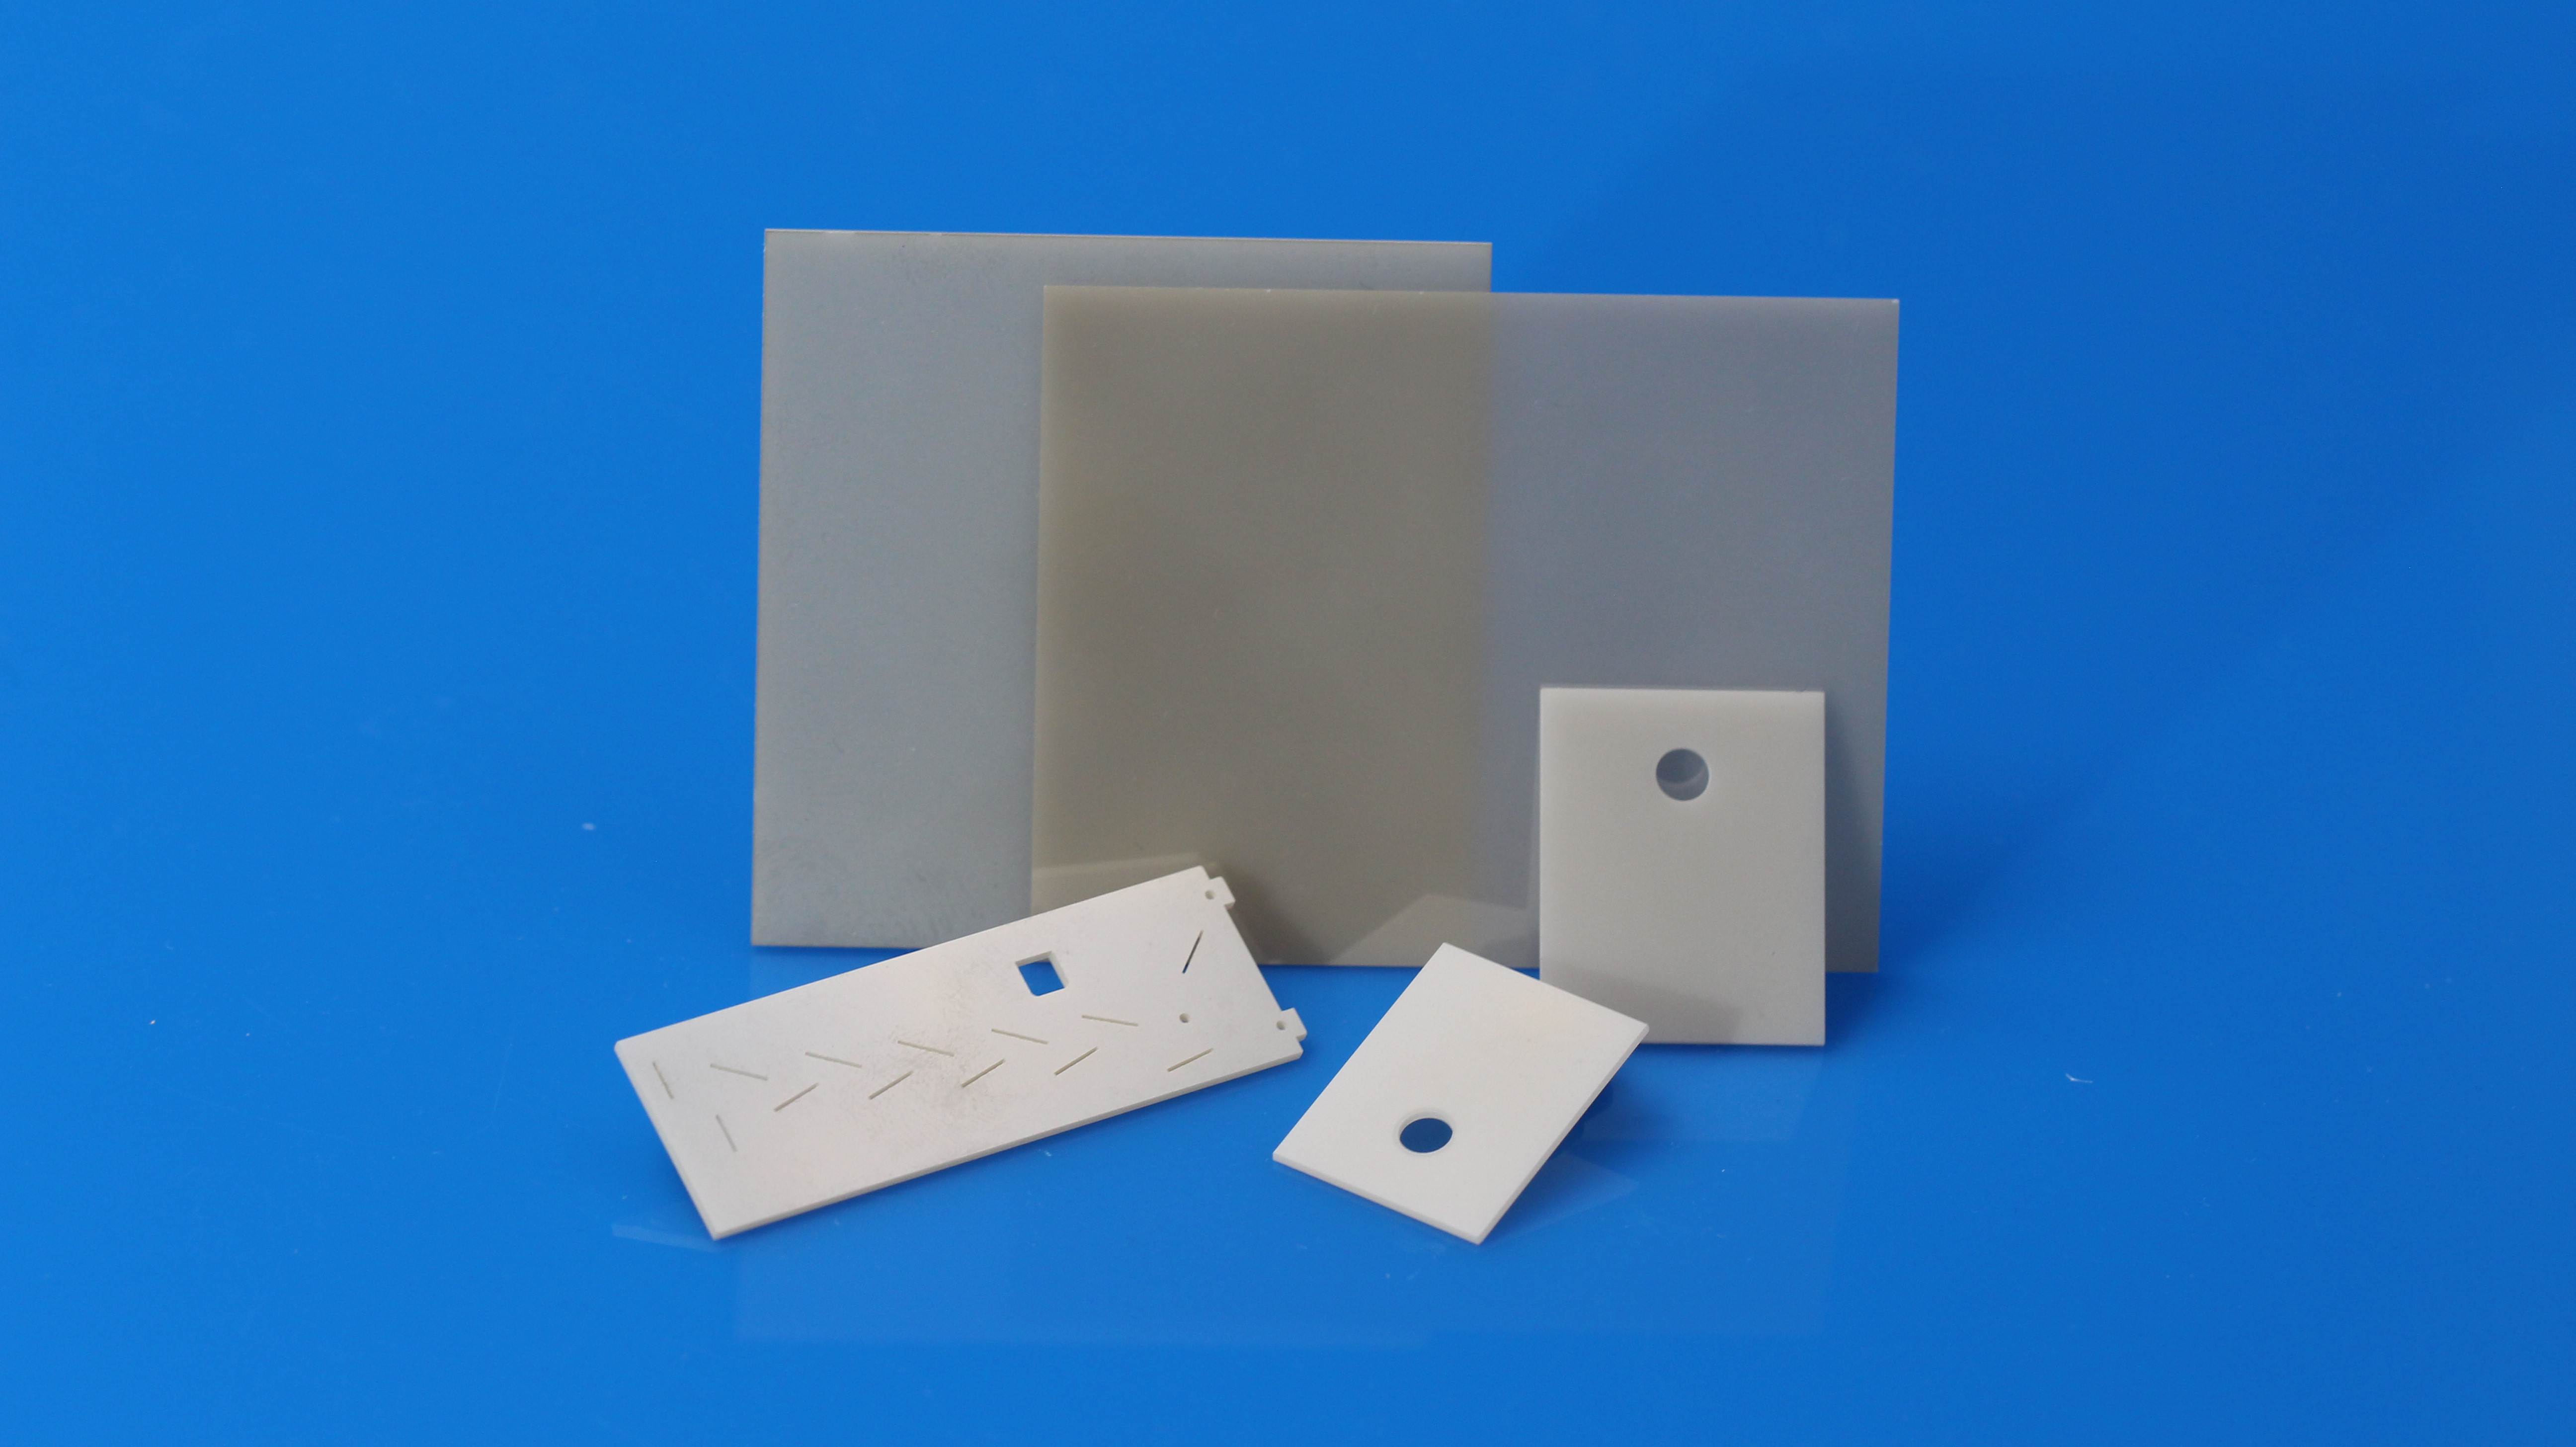
氮化铝基板选型指南:导热系数、厚度、表面处理与认证
2. 选择合适的导热系数牌号
在相同的几何尺寸和边界条件下对比 170、200 和 230 W/(m·K) 牌号。只有当陶瓷层在总热阻中占有相当比重时,采用更高牌号才具有显著价值;若界面热阻或散热结构占主导地位,其收益则较为有限。
| 牌号 | 适用评估场景 | 决策标准 |
|---|---|---|
| 170 W/(m·K) | 需要在散热、绝缘和成本之间取得平衡的初始方案。 | 完整组件是否能够满足温度限制并具有足够的设计余量? |
| 200 W/(m·K) | 几何尺寸已固定,且适度降低陶瓷层热阻对系统有利。 | 计算出的散热改善是否与材料成本的变化相称? |
| 230 W/(m·K) | 厚度无法再减小,且散热预算要求更低的陶瓷层热阻。 | 在实际热源面积、工作温度及界面质量下确认其综合收益。 |
对于 0.55 mm 厚的陶瓷层,假定其均匀传热面积为 10 × 10 mm,理论计算对比如下:
| 导热系数 | 热阻 (Rth) | 相对 170 W/(m·K) 的降幅 |
|---|---|---|
| 170 W/(m·K) | 0.0324 K/W | 基准参考 |
| 200 W/(m·K) | 0.0275 K/W | 15% |
| 230 W/(m·K) | 0.0239 K/W | 26% |
上述数据为理论计算值,并非实际装配后的测试结果。在该模型中,26% 的热阻降幅仅适用于陶瓷层本身。如果陶瓷层占系统总热阻的 20%,在其他界面热阻保持不变的情况下,理想状态下总热阻的降低幅度约为 5.2%。
在牌号名称之外,应单独明确测试温度、测试方法和最低验收指标。对于 170 W/(m·K) 材料,参考规范为 25 °C 下 ≥170 W/(m·K),典型值为 175 W/(m·K);在 1 MHz 及 25 °C 下的参考相对介电常数为 8.7。这些数值不可直接套用于其他牌号。对于高温应用设计,应获取随温度变化的特性数据,或在实际工况下验证散热性能。
3. 综合考虑绝缘与可制造性来选择厚度
在导热系数和面积恒定的情况下,陶瓷层的热阻与厚度成正比。将厚度从 0.635 mm 减小到 0.38 mm,可使该层热阻降低约 40%。在薄型部件能够满足电气和机械性能要求的前提下,这是替代更换高导热牌号的有效途径。
然而,更薄的基板会改变操作拿取、夹持固定、划片分板以及装配条件。需重点校核支撑跨度、孔和边缘几何形状、金属化应力以及周转过程中的潜在破损。单凭材料的介电强度无法确定安全工作电压:还必须对电极结构、绝缘爬电距离、电压波形、测试持续时间以及组装后的整个绝缘系统进行全面评估。
结合后道加工设备和有效使用面积来选择大板尺寸规格。138 × 190 mm 的生产面板可作为起点,但最优排版方案取决于边缘禁布区、工装定位结构和切割余量。应按合格成品单件成本(涵盖加工、检测与成品率)进行比对,而非仅仅对比单张基板的价格。
4. 分别定义厚度公差、TTV、翘曲度和表面粗糙度
| 技术要求 | 具体描述 | 需明确的规范内容 |
|---|---|---|
| 厚度公差 | 偏离标称厚度的偏差量。 | 标称值、公差范围及测量位置。 |
| 总厚度公差 (TTV) | 单片基板在规定区域内最大厚度与最小厚度的差值。 | 上限值、边缘排除区、测点分布和测量方法。 |
| 翘曲度 / 平整度 | 偏离约定几何基准的程度。 | 定义方式、基准面或支撑状态、测量区域及单位;定义按百分比计算翘曲度时的参考长度。 |
| 表面粗糙度 | 由约定参数(如 Ra)表征的表面微观形貌。 | 测量面、测点位置、测量方向、仪器测试方法及滤波/截止波长条件。 |
| 局部缺陷 | 凹坑、划痕、杂质颗粒、崩边或其他局部损伤。 | 功能区划分、缺陷限度以及检验条件。 |
这些要求不能相互替代。基板可能完全符合整体厚度公差,但仍可能超出 TTV 的控制指标;较低的 Ra 值并不意味着芯片贴装区域完全没有微小凹坑或污染;不同工件之间的离散测量数据也不能代表单个工件内部的 TTV。
根据后续工艺选择烧结态(As-fired)、研磨、研抛或抛光表面。机械研磨可以精密控制厚度或几何形状,但其表面并不一定比原始烧结态更为平滑。在图纸上明确标出电路区、芯片贴装区和键合区,以便使局部的验收标准与实际功能相契合。裸板与金属化基板需分别评估,因为后续加工过程可能会改变其形态。
5. 使基板与后道工艺相匹配
| 工艺流程 | 选型考量重点 | 验证核心要素 |
|---|---|---|
| DPC(直接镀铜)金属化 | 表面状态、清洁度、几何尺寸及通孔(Via)加工质量(如适用)。 | 金属结合力、线路完整性及金属化后的形变控制。 |
| 厚膜电路 | 与所选浆料、印刷条件和烧结温度曲线的兼容性。 | 图形质量、附着力、电气测试结果以及烧结后的形变。 |
| 薄膜与精密光电封装 | 局部表面质量、TTV、平整度及贴装要求。 | 薄膜连续性、对位精度、键合质量及组件整体散热性能。 |
没有任何单一的粗糙度数值能够适用于所有金属化工艺体系。应采用拟定的金属层叠结构、厚膜浆料或键合工艺来建立验收极限。必须清楚界定交付状态:裸陶瓷基板与带金属化线路的基板需要采用不同的检验范畴。
有关 DPC 相关的更多探讨,请参阅如何对用于 DPC 金属化的 AlN 基板进行认证。请根据您自身通过验证的工艺来确立最终验收准则。
6. 合理使用代表性测试数据,避免将其视为普适保证
以下代表性测试结果对应 230 W/(m·K) 牌号中标称规格为 100 × 100 × 0.55 mm 的基板。它们反映了一组实测性能特征,但不代表每批订单的绝对验收指标。
| 性能指标 | 实测范围 | 报告平均值 |
|---|---|---|
| 导热系数 | 230–231 W/(m·K) | 231 W/(m·K) |
| 抗弯强度 | 352–440 MPa | 392 MPa |
| 密度 | 3.27–3.28 g/cm³ | 3.28 g/cm³ |
| 表面粗糙度 | 0.445–0.485 μm | 0.470 μm |
| 长度 | 100.03–100.04 mm | 100.04 mm |
| 宽度 | 99.98–100.00 mm | 99.99 mm |
| 厚度 | 0.557–0.563 mm | 0.560 mm |
密度采用真空法测定。平均值保留了原始测试数据的精度。在现有数据中未明确标注导热系数的测试温度,因此这些结果不应直接视为 25 °C 下测得的数值。在将它们用作设计输入或与其他数据集对比之前,应先确认完整的测试条件。
0.557–0.563 mm 的厚度范围并不等同于 0.006 mm 的 TTV:测试记录中未提供单片基板内部的厚度映射图。同样,粗糙度结果仅反映被测样品当前的表面状态,并不等同于精密抛光表面的技术指标。材料认证应基于实际量产所要求的厚度、表面处理和后道工艺进行。
7. 分三个阶段进行材料认证
| 阶段 | 评估内容 | 归档记录 |
|---|---|---|
| 裸板阶段 | 几何尺寸、TTV(如要求)、表面状态及约定的材料物理性能。 | 图纸版本、批次标识、测量方法及数据结果。 |
| 后道加工阶段 | 实际金属化、印刷、烧结或键合工艺;结合力与尺寸形变。 | 工艺参数设定、检验结果及成品率。 |
| 组装成套阶段 | 温度分布情况、绝缘性能及与应用相关的可靠性试验。 | 边界条件、验收阈值及失效模式记录。 |
在一致性要求极为严苛的场景下,量产放行前应采用多个批次的样品进行验证。固化通过认证的材料牌号、表面处理方式、工艺路线和检验规范。双方应事先商定:材料、加工工艺或检测方法发生变更时的通知与评估流程。
周转和存储管控应作为该流程的重要一环。做好表面与边缘保护,保留批次追溯标识,并在后道工艺中验证清洗或其他预处理方法。未经报备的表面前处理变更可能会使此前有效的认证结果失效。
8. 将设计决策转化为采购技术规范
| 项目 | 需明确的具体定义 |
|---|---|
| 应用工况 | 器件功率损耗、工作温度、绝缘指标要求及散热结构布置。 |
| 材料要求 | 导热系数牌号、最低验收指标、测试温度与测试方法。 |
| 几何尺寸 | 图纸版本、外形尺寸、公差范围、通孔、开槽,以及 TTV 和翘曲度要求(如需要)。 |
| 表面质量 | 指定的单面或双面、表面加工状态、粗糙度测试条件以及功能区缺陷限度。 |
| 交货状态 | 裸板或金属化成品;大板面板或分片成品;包装及防震搬运要求。 |
| 检验规范 | 抽样方案、检测频次、合格/不合格判定标准、批次追溯性及出厂报告要求。 |
| 采购量及变更 | 打样数量、量产需求预测、交货节点排期及工程变更通知(PCN)要求。 |
应将定期的材料理化表征与批次常规出货检验区分开来。质检报告(COA)应明确标注哪些项目属于本批次实际测定,哪些项目基于周期性抽检。若要求每批必测导热系数或其他特定性能,应在下单前商定抽样方案和检测方法。
经审批的采购技术规范应如实反映通过认证的设计要求。这为工程技术和采购团队在对比商务报价、组织交收检验以及应对未来工程变更时提供了统一的标准依据。