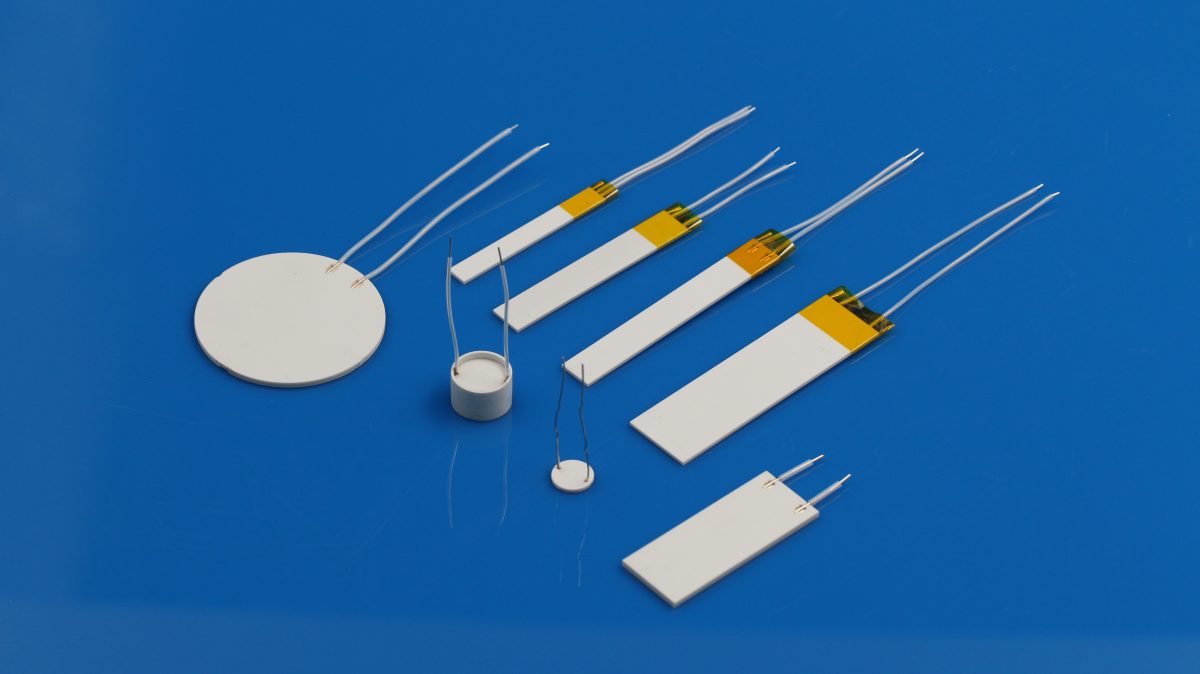
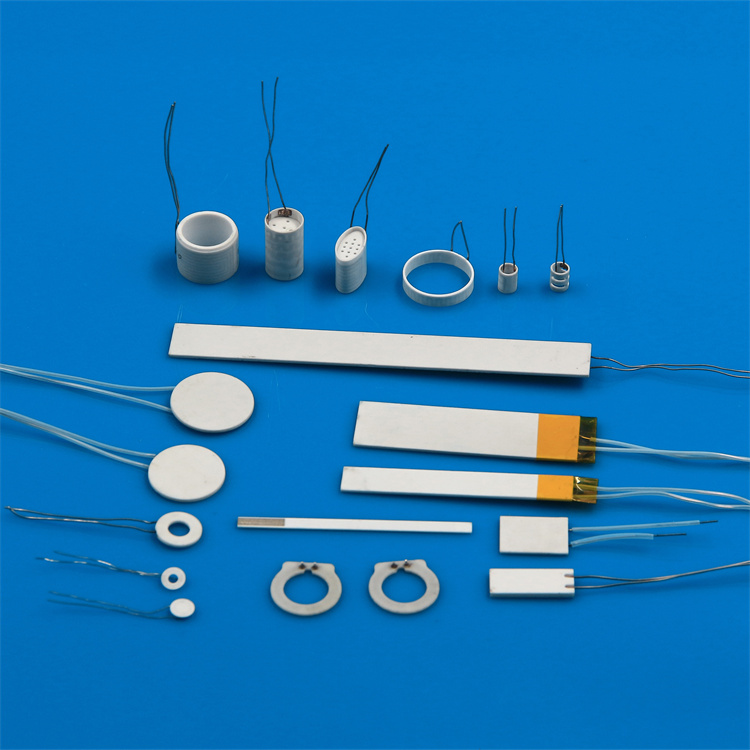
说实话,当一块陶瓷发热片出现故障时,几乎从来不是因为某个一眼就能看出来的灾难性制造缺陷。问题往往是慢慢积累的。你最先在生产线上察觉到——组装良率突然出现令人头疼的下滑。然后问题蔓延到终端用户那里,他们抱怨熨板拖拽感强,或者加热效果像块砖头。等这个问题摆到你桌上,已经成了一块品牌烫手山芋。
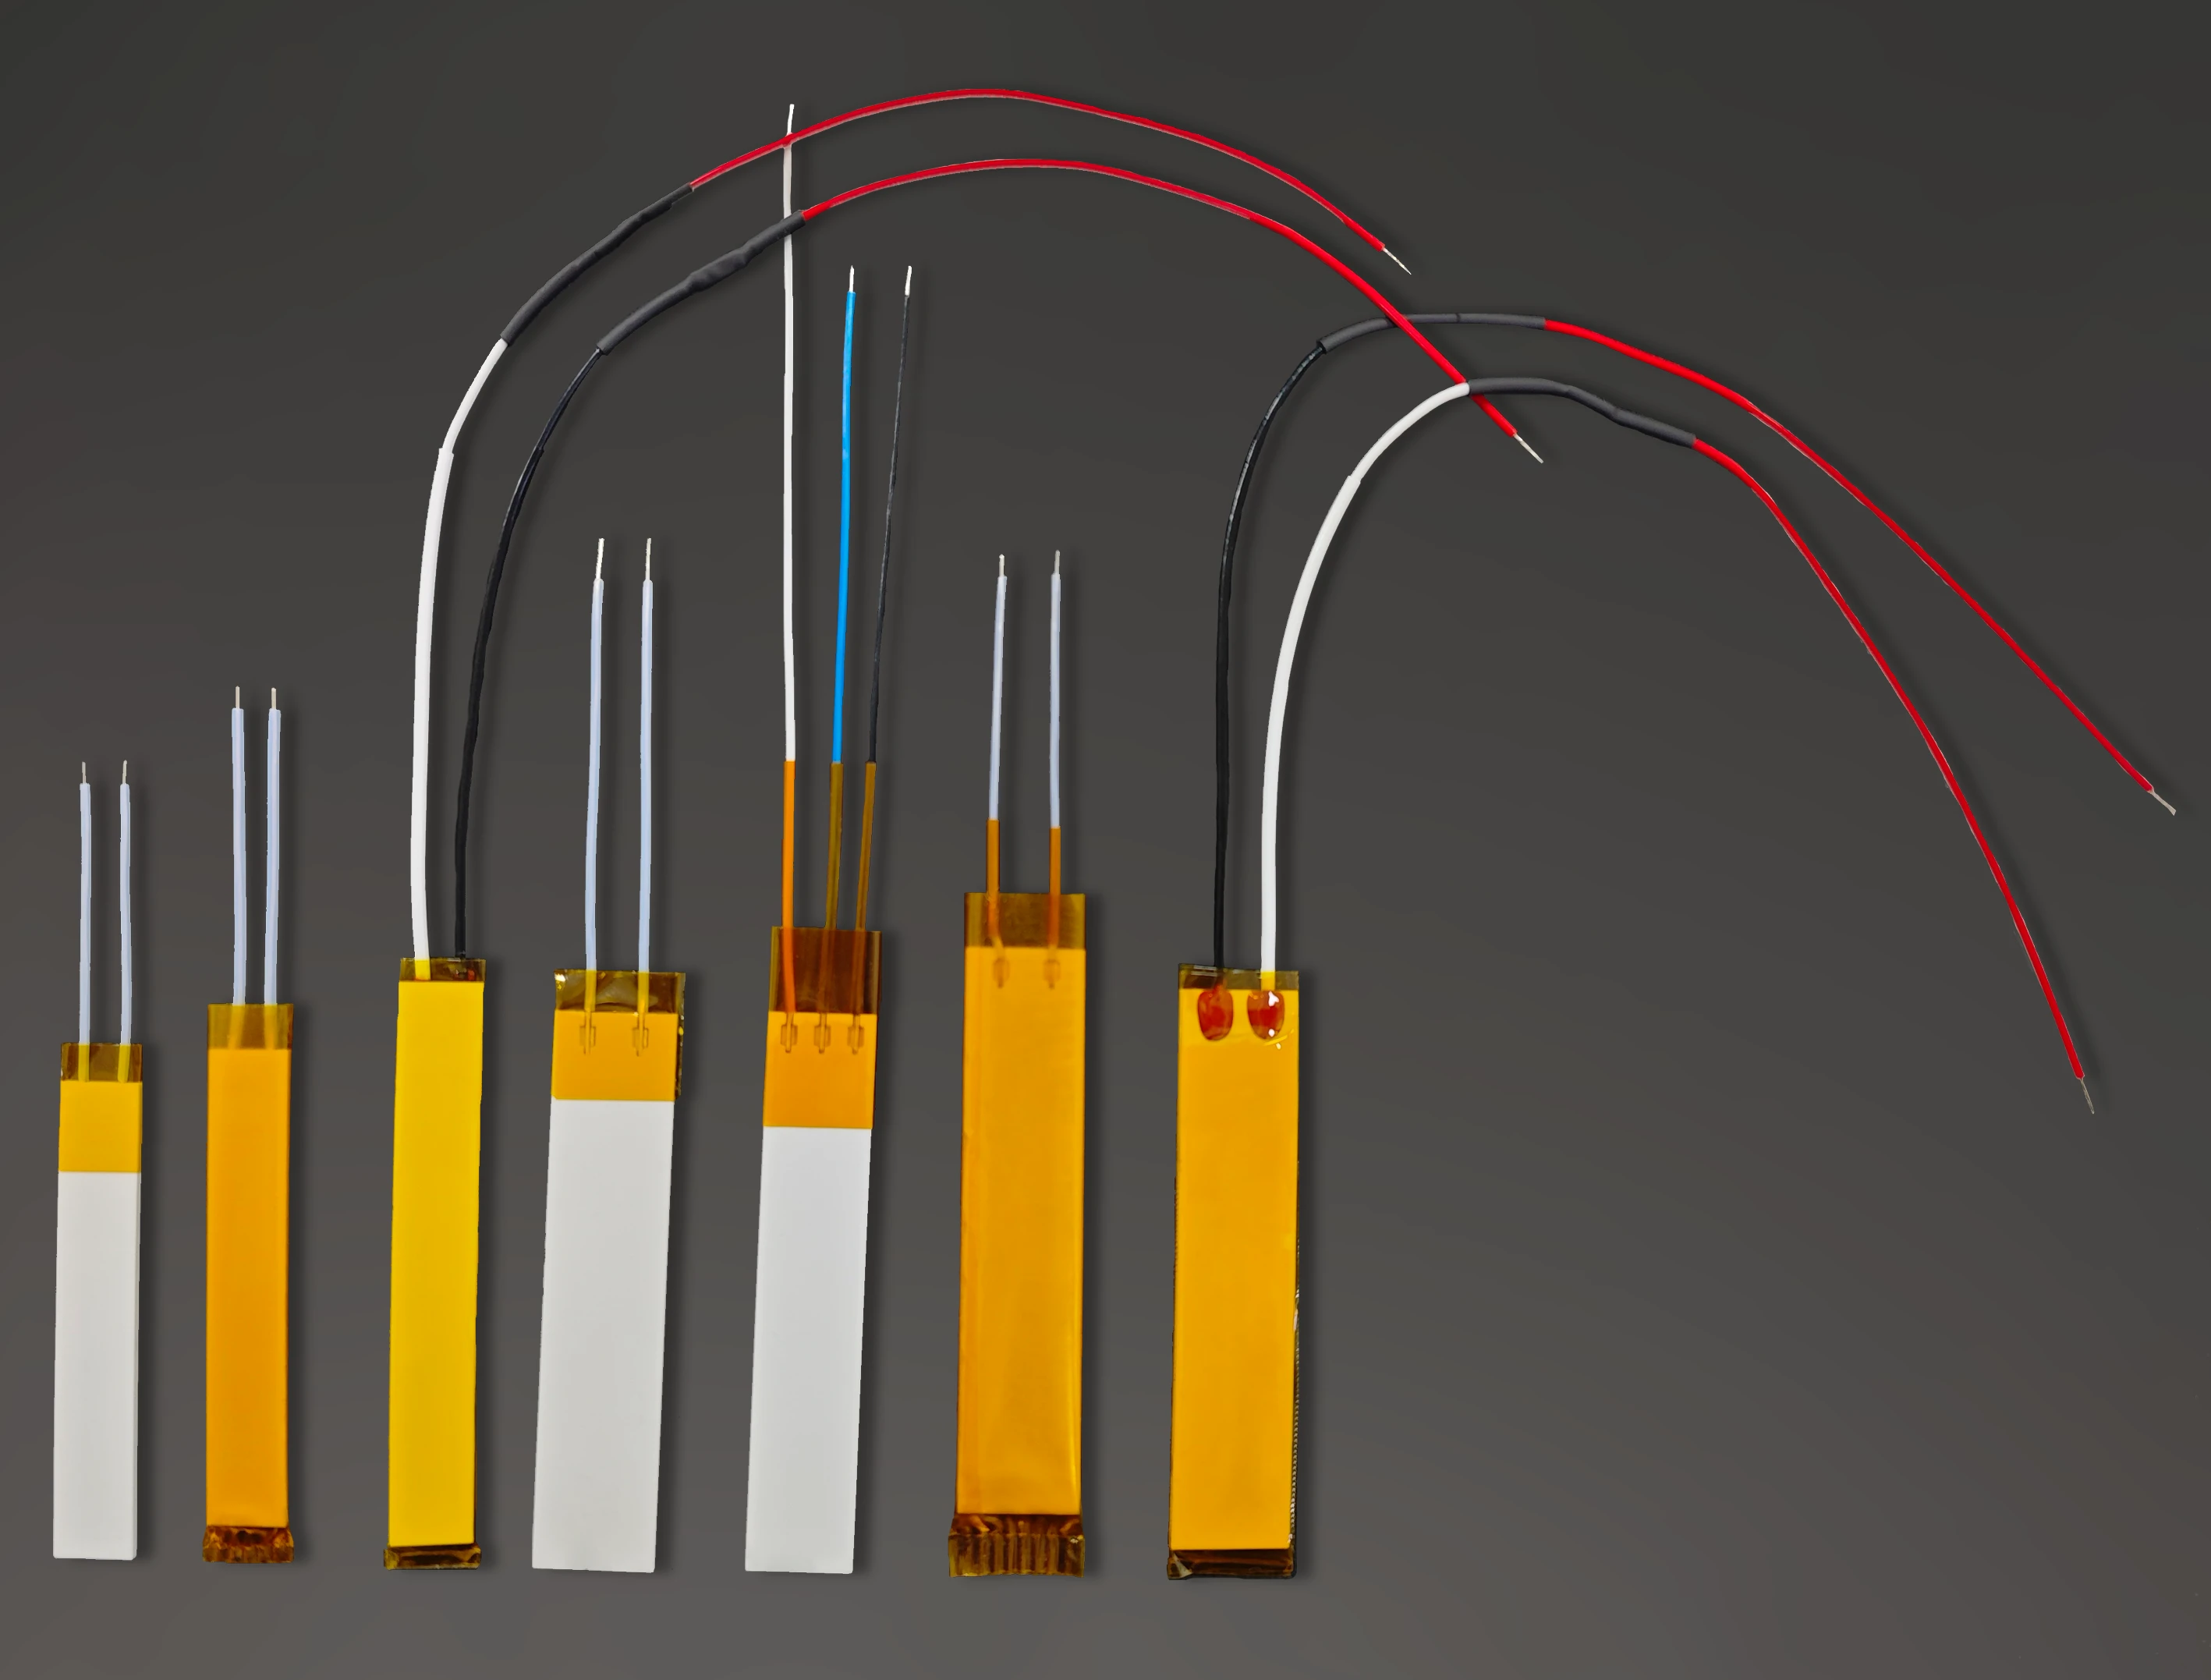
当你真正拆开那些故障品时,罪魁祸首其实相当平淡无奇:加热不均、电气参数不匹配、热疲劳,或者一根导线就这么断了。说实话,避免这些麻烦最聪明的办法是反向推导。搞清楚这些产品在实际使用中究竟是怎么失效的,然后在任何人动手之前,就和供应商把验收标准锁死。
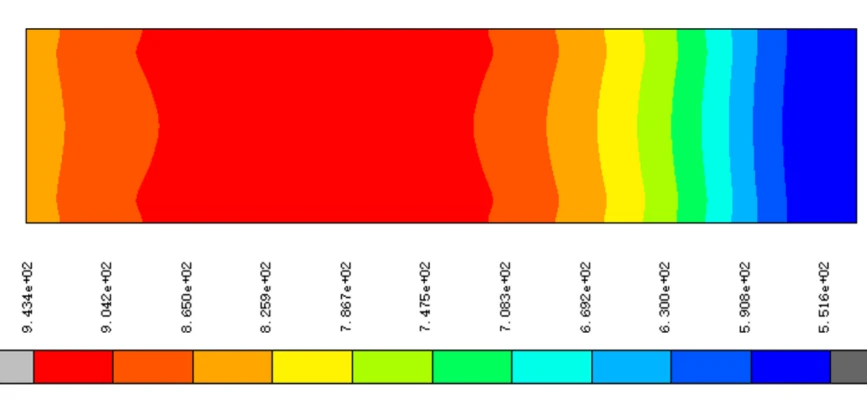
就拿加热均匀性来说。你有没有拿过一把廉价直发器,感觉一侧烫得要命,另一侧却几乎没什么温度?这不只是糟糕的用户体验那么简单。从力学角度看,局部高温会在陶瓷内部积累巨大的内应力。供应商会很乐意告诉你,他们把温差控制在25%以内。听起来没问题,对吧?但你得问那些让人不舒服的问题。热电偶到底放在哪里?他们让温度稳定了多长时间?一块在室温工作台上看起来完美无瑕的发热片,一旦真正达到200°C,很可能就会翘曲或出现异常。
你也不能只信规格书上的「最高温度」额定值。是的,供应商喜欢拿出数据,证明产品能在850°C下经受5000次循环。但你实际的控制逻辑呢?你的电路板在预热过程中是否存在瞬间电压过冲?如果温控器失效导致空烧,发热片真的能承受住吗?你和供应商需要对控制器在真实环境下的行为完全同步,而不仅仅是在理想的实验室条件下。
接下来是热循环这个无声的消耗。想想一个真实的人是怎么使用直发器的。他们打开电源,做完头发,把它放在台面上搁十分钟,然后关掉,也许再重新打开。每一次开关切换都会引发微观层面的膨胀与收缩。一块发热片可能在简单的功能检测中表现得无懈可击,但如果没有经过严苛的循环测试,它也许六个月后就会罢工。
还有一点,拜托别在没看清细则的情况下,就直接比较供应商A和供应商B的循环次数。升温时间是多少?如何冷却?如果他们执行的不是完全相同的测试规程,那5000次循环根本毫无意义。
热冲击是另一个在你最意想不到的时候给你一击的问题。想象一下把冷水泼在一个烫热的玻璃烤盘上。当发热片经历突然而剧烈的温度骤降时,内部会产生隐性裂纹。如果发热片又薄又细长,或者在外壳内被紧紧夹住,这种情况尤其致命。你可能听说过某些小尺寸零件能承受从770°C投入自然冷却环境10次循环的考验。很好。但你的具体发热片尺寸真的在那个已测试范围之内吗?一旦定制几何形状或尺寸变大,就需要全新的验证。形状一变,性能表现就会发生根本性的改变。
说来也有点讽刺。我们花好几天时间纠结陶瓷纯度和烧结温度,结果最先坏掉的是什么?导线。如果一个接线端子无法承受组装过程中的应力,或者用户把直发器塞进狭窄抽屉时的冲击,整块发热片就等于废了。你经常会看到垂直拉力要求为>3 kgf。把这个作为基准,但帮我一个忙:在经过热循环之后再测,而不是刚出厂就测。那才是你找到真实机械极限的时候。
最后,说说最基本的问题。你可以拥有世界上工艺最精湛的氧化铝发热片,但如果阻值与你的电气设计不匹配,它不过是一块昂贵的镇纸。无论你是选用标准尺寸还是完全定制,都要提前把你的硬性要求交代清楚。目标阻值、工作电压,以及它在外壳内的安装方式。否则,你最终会得到一块尺寸完美却加热效果像砖头的发热片。
所以,在采购这些发热片时,务必在五件事上死磕到底:加热均匀性、额定电压循环、热冲击、拉力强度,以及尺寸与阻值的匹配。如果是定制产品,就把供应商钉死——直接问他们:哪些测试报告真正适用于我的设计,哪些需要重新验证?
我们在厦门工厂生产陶瓷基板已超过13年,持有ISO9001和IATF16949认证,每月产能达20万件。但说实话?那些认证只是入场券。如果你手头有复杂的发热片图纸和严格的阻值要求,发过来吧。我们一起看看测试条件,把验证工作做到位。前期功课做扎实了,量产开始后你才能真正睡得着觉。