Beim Hartlöten von Aluminiumoxidkeramik mit Metallteilen ist die Mo-Mn-Metallisierung mit anschließender Nickelplattierung eine standardmäßige Oberflächenbehandlung. Bei diesem Verfahren wird zunächst eine Mo-Mn-metallisierte Schicht auf Aluminiumoxid aufgebracht, anschließend eine Nickelschicht darüber aufgetragen. Keramik und Metall werden dann durch Hartlöten verbunden.
Wer neu in diesem Prozess ist, fragt oft: Wenn Mo-Mn die Keramikoberfläche bereits metallisiert, warum ist dann noch eine Nickelplattierung erforderlich? Diese beiden Schichten erfüllen unterschiedliche Aufgaben. Die Mo-Mn-Schicht haftet an der Keramik und bildet die metallisierte Basis. Die Nickelschicht schützt diese metallisierte Oberfläche und verbessert die Lötverbindung zwischen Keramik und Metall.
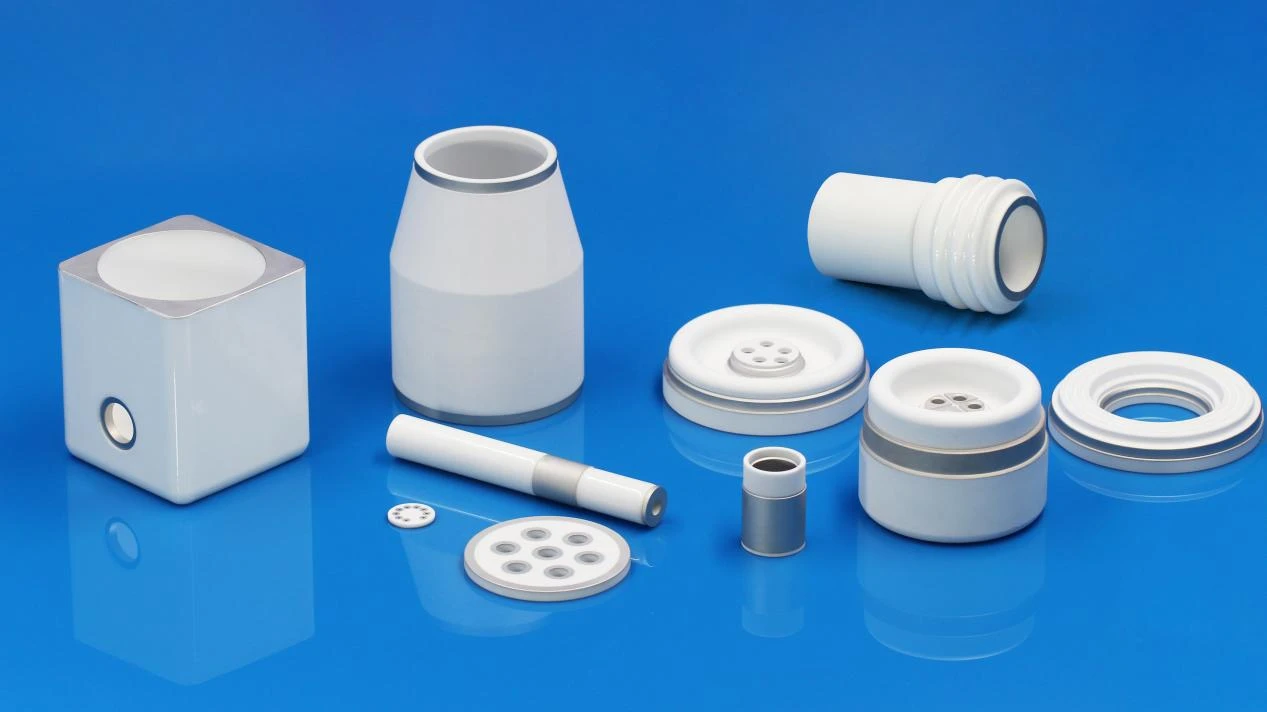
1. Die Mo-Mn-Metallisierung dient dazu, keramische Werkstoffe in die Lage zu versetzen, die für die Metallverbindung erforderlichen Bedingungen zu erfüllen.
Aluminiumoxid bietet gute elektrische Isolierung und Wärmebeständigkeit, kann jedoch im Gegensatz zu Metallen nicht direkt hartgelötet werden. Die meisten Keramik-Metall-Verbindungen und hartgelöteten Baugruppen erfordern eine vorherige Oberflächenmetallisierung der Keramik.
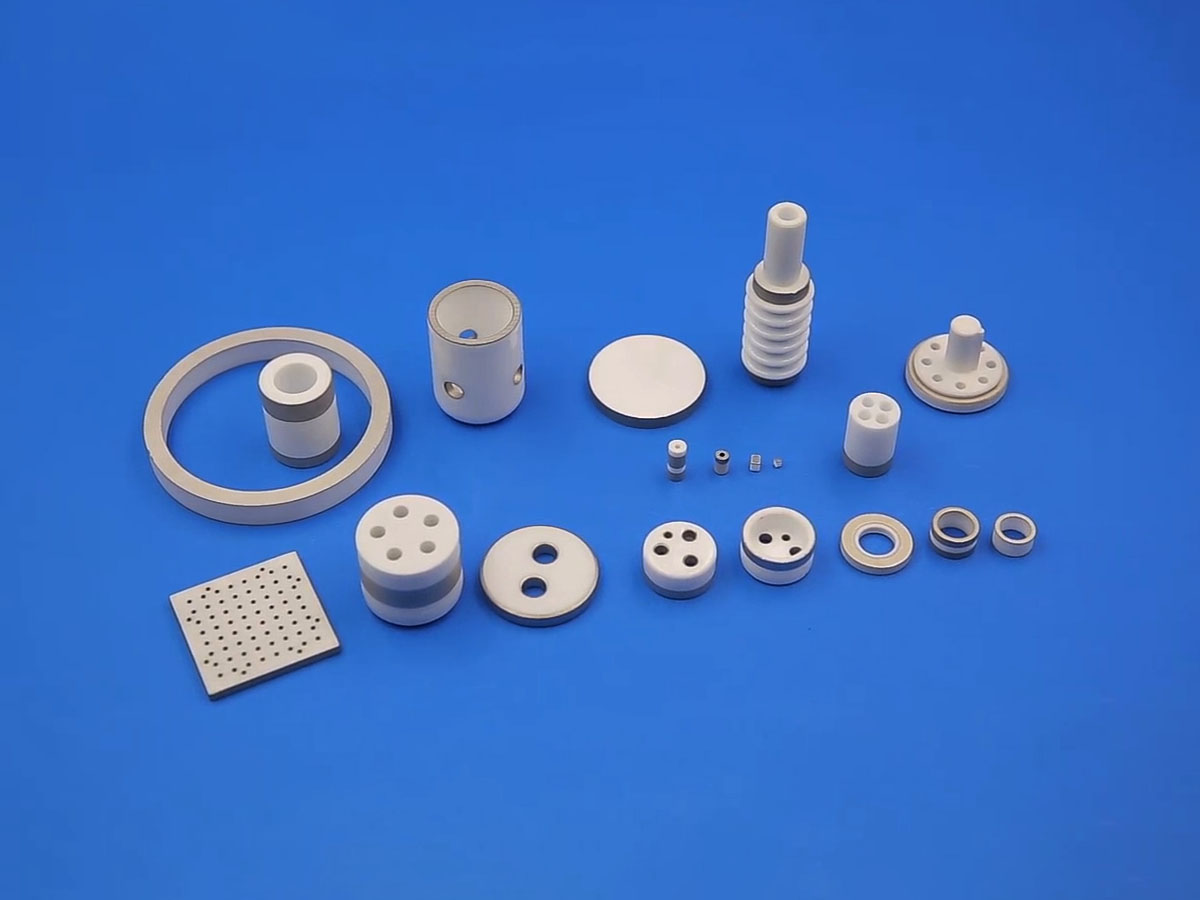
Mo-Mn ist eine gängige Metallisierungsoption für Aluminiumoxid. Bei korrekter Verarbeitung haftet die Mo-Mn-Schicht fest an Aluminiumoxid und bildet eine Grundlage für die Plattierung und die Keramik-Metall-Verbindung. Die Mo-Mn-Metallisierung ist nicht nur das Aufbringen eines Metallfilms; ihr Hauptzweck besteht darin, eine robuste metallisierte Grenzfläche auf der Keramik zu erzeugen. Ohne eine ordnungsgemäße metallisierte Schicht kann das Standard-Hartlöten keine zuverlässigen Verbindungen zwischen Keramik und Metallteilen herstellen.
2. Warum ist eine Nickelplattierung auf Mo-Mn noch erforderlich?
Sobald die Mo-Mn-Metallisierung abgeschlossen ist, muss die Oberfläche für das Hartlöten bereit sein – und hier ist die Nickelplattierung am wichtigsten. Nickel schützt die Mo-Mn-Schicht und bietet eine lötfreundliche Metalloberfläche.
Beim Hartlöten muss die Lotlegierung die Fügeflächen benetzen und sich darüber ausbreiten, um einwandfreie Verbindungen zu bilden. Die Verbindungsqualität hängt vom Oberflächenzustand, der Metallchemie und der Kompatibilität mit der Lotlegierung ab. Die Nickelplattierung modifiziert die Oberfläche der Mo-Mn-Metallisierung, um sie für das Hartlöten geeignet zu machen.
Mo-Mn und Nickel übernehmen unterschiedliche Aufgaben ohne redundante Überschneidungen. Vereinfacht ausgedrückt: Mo-Mn bildet die metallisierte Grenzfläche auf der Keramik, während Nickel diese Grenzfläche für die Metallverbindung schützt und optimiert.
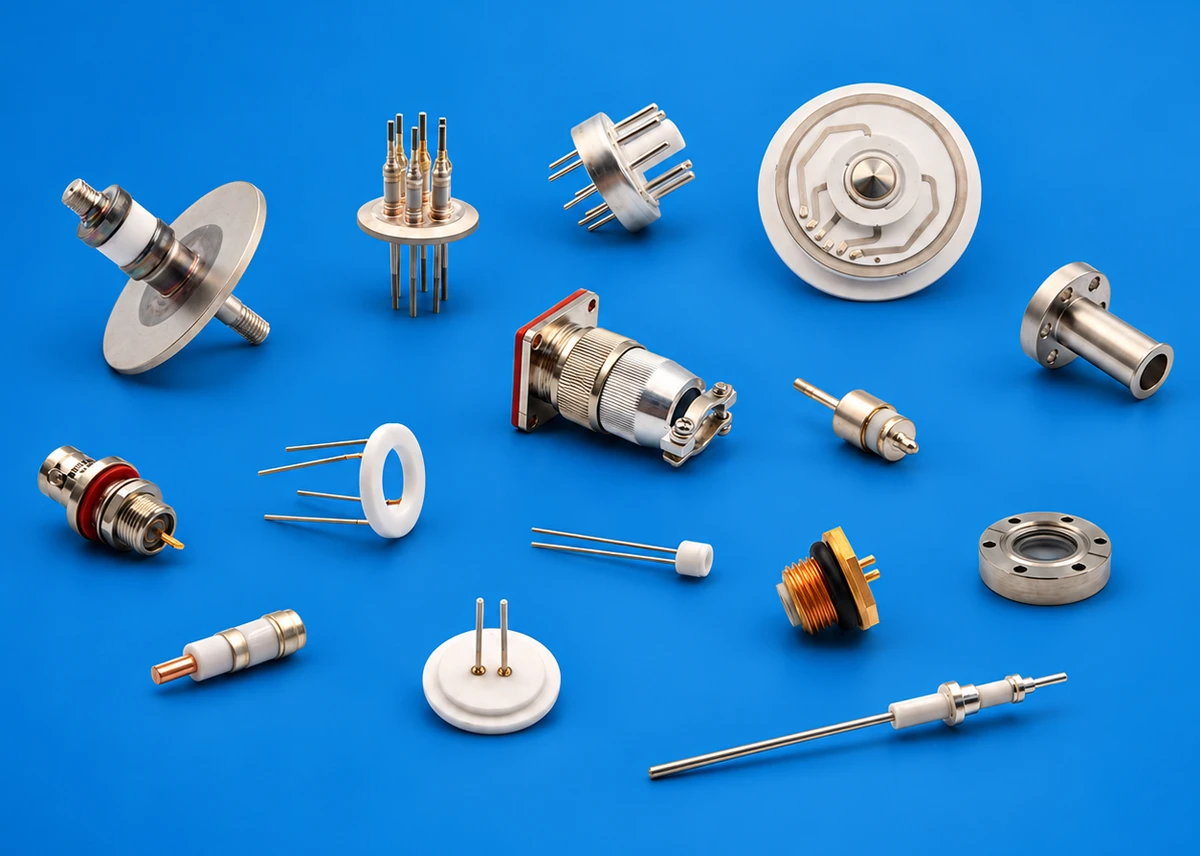
Für hermetische Vakuumteile, isolierende Durchführungen und andere Präzisions-Keramik-Metall-Baugruppen hängt die Leistung nicht von einer einzigen Metallschicht ab. Entscheidend ist eine stabile, kontinuierliche Verbindung über Keramik, Mo-Mn-Schicht, Nickelplattierung, Lotfüllstoff und Metallgegenstück hinweg.
3. Ist eine dickere Nickelschicht besser?
Nein, das ist nicht der Fall. Die Dicke der Nickelschicht muss auf Basis des jeweiligen Produkts und der nachfolgenden Prozesse bestimmt werden; es kann nicht einfach davon ausgegangen werden, dass eine dickere Schicht zuverlässiger ist.
In der Praxis müssen Faktoren wie die Mo-Mn-Metallisierungsfläche, die Nickelschichtdicke, der Lottyp, die Gegenstückmetallwerkstoffe, die Löttemperatur und die Lötatmosphäre gleichzeitig berücksichtigt werden. Wenn das Produkt auch Anforderungen an Gasdichtigkeit, elektrische Eigenschaften, Maßgenauigkeit usw. stellt, müssen diese Faktoren ebenfalls in die Prozessbewertung einbezogen werden.
Besonders bei Präzisions-Keramik-Metall-Bauteilen sind Metallisierung und Plattierung keine unabhängigen Prozesse. Wenn beispielsweise bei derselben Aluminiumoxidkeramik die nachfolgende Verbindung mit Kovar-Legierung, Edelstahl oder anderen Metallen erfolgt, können der Lotfüllstoff und der Lötprozess unterschiedlich sein, und auch die Anforderungen an Metallisierung und Nickelschicht können sich entsprechend ändern.
Daher ist es bei der Bestimmung der Nickelschichtdicke sinnvoller, diese aus der Perspektive der gesamten Verbindungsstruktur zu bestimmen, anstatt einen festen Wert allein für die Nickelschicht festzulegen.
4. Die Mo-Mn-Metallisierung und die Nickelplattierung müssen in Verbindung mit dem gesamten Lötprozess betrachtet werden.
Aus der Perspektive der vollständigen Keramik-Metall-Verbindungsstruktur lässt sich dies wie folgt verstehen:
Al2O3-Keramik → Mo-Mn-Metallisierungsschicht → Nickelschicht → Lotfüllstoff → Metallteil
Dabei sorgt die Aluminiumoxidkeramik für elektrische Isolierung und mechanische Unterstützung. Die Mo-Mn-Schicht erzeugt die metallisierte Grenzfläche auf der Keramikoberfläche. Die Nickelplattierung konditioniert diese metallisierte Oberfläche weiter, um eine geeignete Grenzfläche für das Hartlöten zu schaffen. Der Lotfüllstoff verbindet dann das Keramikstück mit dem Metallbauteil.
Es gibt keine universelle Antwort darauf, warum nach der Mo-Mn-Metallisierung eine Nickelplattierung erforderlich ist – dies hängt immer vom tatsächlichen Anwendungsszenario ab. Was wirklich bestimmt werden muss, ist, welche Art von Grenzfläche und Prozessbedingungen für die gesamte Keramik-Metall-Verbindungsstruktur benötigt werden. Bei unterschiedlichen Keramikwerkstoffen, Metallteilen, Lotfüllstoffen und Einsatzumgebungen können die Metallisierungs- und Plattierungsschemata variieren.
INNOVACERA kann metallisierte Al2O3-Keramikteile und hartgelötete Keramik-Metall-Bauteile auf Basis von Kundenzeichnungen und spezifischen Anwendungsanforderungen liefern und eine Schemabewertung durch die Kombination von Keramikwerkstoffen, Mo-Mn-Metallisierung, Nickelschicht und nachfolgenden Lötprozessen durchführen.
Email: sales@innovacera.com