Wenn Ingenieure einen AlN- gegenüber einem Aluminiumoxid-Laser-Keramik-Submount für die Diodengehäusung bewerten, erscheint AlN aufgrund seiner deutlich höheren Wärmeleitfähigkeit als die offensichtliche Wahl. Bei vielen Hochleistungsgehäusen trifft das auch zu. Aber das ist nicht die ganze Wahrheit.
Die eigentliche Frage ist, wie viel des Temperaturanstiegs vom Laserübergang zur Gehäusebasis über die Keramik erfolgt. Für einen Hochleistungs-CW-Laser in einem kompakten Gehäuse rechtfertigt AlN häufig seine höheren Kosten. Für ein Gerät mit mittlerer Leistung, einem effizienten Gehäuseboden und ausreichender thermischer Reserve kann Aluminiumoxid in der Praxis ebenso gut geeignet sein.
Bei INNOVACERA bevorzugen wir es, das vollständige Gehäuse zu betrachten, bevor wir eines der beiden Materialien empfehlen.
Warum der Submount wichtig ist
Die am Laserübergang erzeugte Wärme folgt einem kurzen, aber komplexen Pfad:
Laserübergang → Laser-Die → Die-Attach → Keramik-Submount → TEC oder Gehäusebasis → Kühlkörper
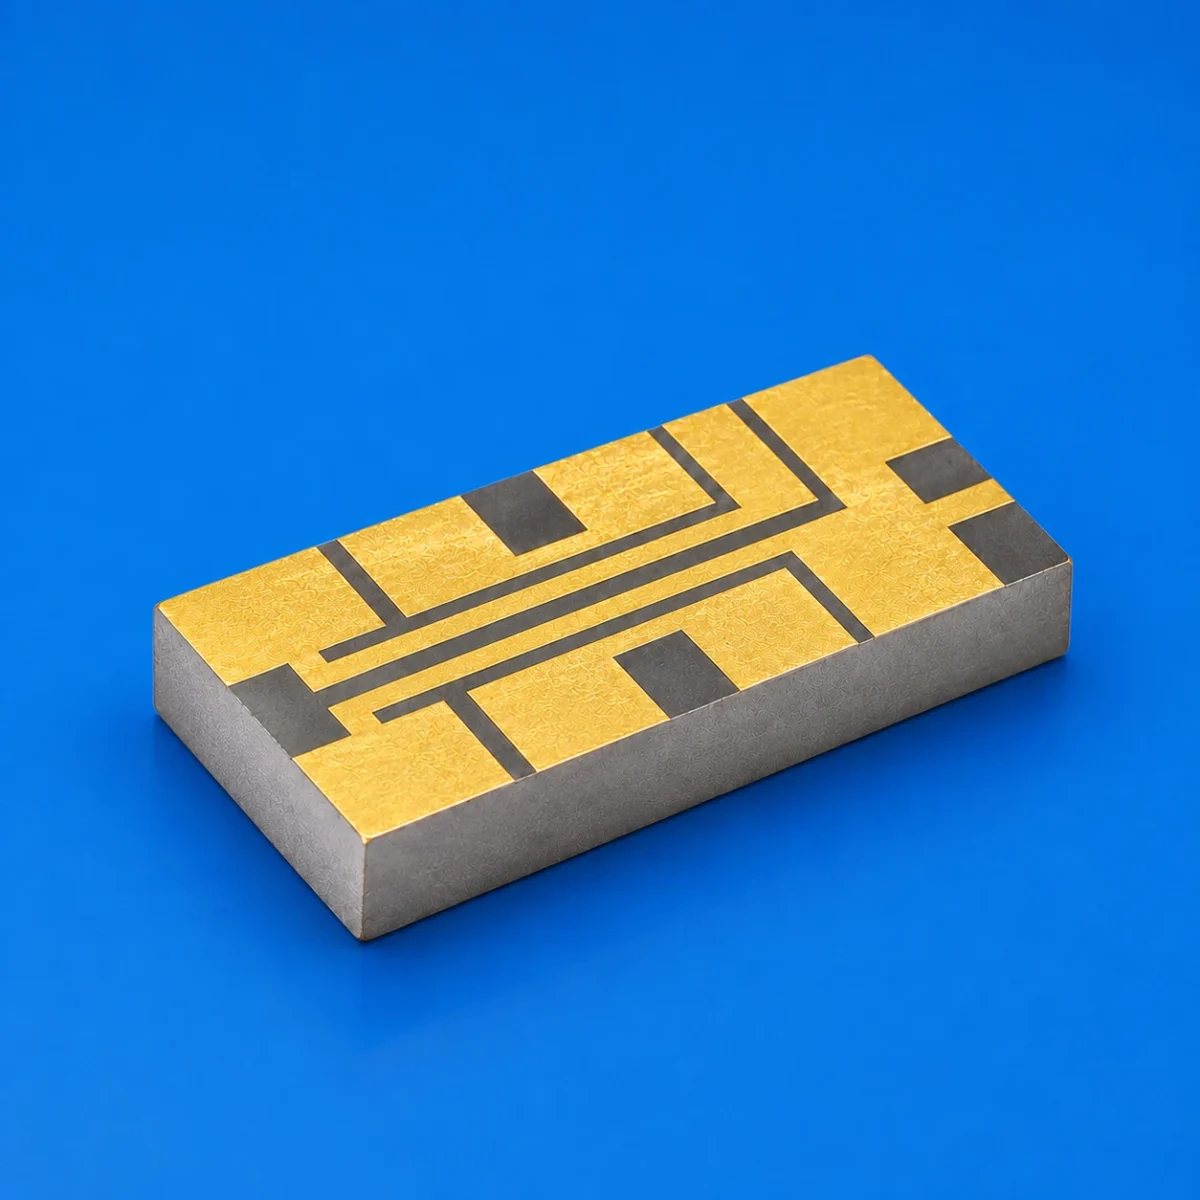
Der Submount sitzt direkt unterhalb des Laser-Dies und muss daher mehrere Aufgaben gleichzeitig erfüllen. Er trägt den Die, sorgt für elektrische Isolierung und leitet Wärme in die größere Gehäusestruktur ab. Seine Oberfläche muss außerdem für die Metallisierungs-, Die-Attach- und Drahtbondingprozesse des Kunden geeignet sein.
Dies wird anspruchsvoller, je kleiner die Lasergehäuse werden. Hochleistungs-CW-DFB-Laser, die in der optischen Kommunikation eingesetzt werden, sind ein gutes Beispiel. Sie müssen eine stabile Ausgangsleistung und Wellenlänge aufrechterhalten, während sie kontinuierlich auf begrenztem Raum betrieben werden. Selbst wenn die TEC-Temperatur gut geregelt ist, kann der Laserübergang erheblich heißer werden, wenn die Wärmeabfuhr durch den Die-Attach oder den Submount eingeschränkt wird.
Vergleich von AlN und Aluminiumoxid
| Eigenschaft | AlN | 96 % Aluminiumoxid |
|---|---|---|
| Wärmeleitfähigkeit | 170–230 W/m·K | Ungefähr 24 W/m·K |
| Thermischer Ausdehnungskoeffizient | Ungefähr 4–6 × 10⁻⁶/K | Ungefähr 7,2 × 10⁻⁶/K |
| Volumenwiderstand | Über 10¹⁴ Ω·cm | Ungefähr 10¹⁴ Ω·cm |
| Durchschlagfestigkeit | Typischerweise über 15 kV/mm | Ungefähr 15 kV/mm |
| Relativer Materialpreis | Höher | Niedriger |
Beide Materialien bieten eine zuverlässige elektrische Isolierung. Der wesentliche Unterschied liegt in ihrer Fähigkeit, Wärme abzuführen.
Für eine Keramikschicht berechnet sich der Wärmewiderstand näherungsweise wie folgt:
Rth=t/kA
Dabei ist (t) die Keramikdicke, (k) die Wärmeleitfähigkeit und (A) die effektive Wärmeübertragungsfläche.
Bei identischen Abmessungen weist eine AlN-Schicht etwa ein Siebtel bis ein Zehntel des Wärmewiderstands von 96-%-Aluminiumoxid auf. Die Gesamtverbesserung des Gehäuses fällt geringer aus, da auch der Die-Attach und andere Grenzflächen zum Wärmewiderstand beitragen, der Unterschied ist jedoch in einem thermisch begrenzten Design nach wie vor erheblich.
Wo AlN einen echten Unterschied macht
AlN ist in der Regel die bessere Wahl, wenn ein Laser kontinuierlich mit hoher Leistung betrieben wird und Wärme durch eine kleine Fläche abgeführt werden muss. In dieser Situation kann die Keramik einen wesentlichen Anteil am thermischen Widerstand zwischen Übergang und Basis ausmachen. Der Ersatz von Aluminiumoxid durch AlN ermöglicht es, Wärme effizienter zum TEC oder zur Gehäusebasis zu leiten.
Dies ist besonders nützlich bei kompakten DFB-Lasergehäusen, bei denen das Design keinen größeren Wärmespreizer vorsehen kann. AlN ist auch in Baugruppen hilfreich, bei denen Laser, Treiber oder andere aktive Bauelemente eng beieinander angeordnet sind. Eine bessere laterale Wärmeverteilung reduziert lokale Hotspots und begrenzt die thermische Wechselwirkung zwischen benachbarten Komponenten.
Wellenlängenempfindliche Gehäuse können ebenfalls davon profitieren. Ein TEC regelt die Temperatur an seiner eigenen Oberfläche, nicht direkt am Laserübergang. Ein geringerer Wärmewiderstand zwischen dem Übergang und dem TEC verringert die Temperaturdifferenz zwischen beiden, sodass die geregelte Gehäusetemperatur den tatsächlichen Betriebszustand des Lasers besser widerspiegelt.
AlN besitzt eine weitere nützliche Eigenschaft: Sein thermischer Ausdehnungskoeffizient liegt im Allgemeinen näher an dem gängiger Halbleitermaterialien als der von Aluminiumoxid. Dies kann die Beanspruchung der Die-Attach-Struktur während der Montage und bei Temperaturwechselzyklen verringern. Der tatsächliche Nutzen hängt vom Die-Material, dem Lotsystem, der Fügetemperatur und der Bauteilgröße ab, weshalb der CTE stets als Teil der vollständigen Baugruppe berücksichtigt werden sollte.
Wo Aluminiumoxid weiterhin sinnvoll ist
Aluminiumoxid bleibt für viele Lasergehäuse eine solide ingenieurtechnische Wahl. Es ist elektrisch isolierend, mechanisch stabil, weit verbreitet verfügbar und wirtschaftlicher als AlN.
Wenn der Laser eine moderate Wärmemenge erzeugt und das Gehäuse bereits eine effektive Metallbasis enthält, ist die Keramik möglicherweise nicht der wesentliche thermische Engpass. In diesem Fall kann der Wechsel zu AlN Kosten verursachen, ohne eine nennenswerte Reduzierung der Übergangstemperatur zu bewirken.
Aluminiumoxid ist auch für die Serienproduktion attraktiv, wenn thermische Tests eine ausreichende Betriebsreserve bestätigen. Es hat wenig Sinn, eine leistungsfähigere Keramik vorzuschreiben, wenn das vorhandene Gehäuse seine Temperatur- und Zuverlässigkeitsziele bereits erfüllt.
Auch die Dicke spielt eine Rolle. Ein dünnerer Aluminiumoxid-Submount weist einen geringeren Wärmewiderstand in Dickenrichtung auf und kann für manche Designs geeignet sein. Eine Verringerung der Dicke kann jedoch die Ebenheit, Steifigkeit, Handhabungsausbeute und Rissbeständigkeit beeinträchtigen. Der sinnvolle Vergleich besteht daher zwischen zwei tatsächlichen Designs – beispielsweise dünnem Aluminiumoxid und AlN in Standarddicke – und nicht lediglich zwischen den Wärmeleitfähigkeitswerten der Grundmaterialien.
Die Grenzflächen können ebenso wichtig sein wie die Keramik
Ein guter AlN-Submount kann einen schlechten Montageprozess nicht ausgleichen.
Hohlräume oder ungleichmäßige Dicke in der Die-Attach-Schicht können lokale Hotspots direkt unterhalb des Lasers erzeugen. Eine schlechte Ebenheit des Submounts kann zu ungleichmäßiger Verbindung oder verringertem Kontakt mit der Gehäusebasis führen. Eine dicke Verbindungsschicht zwischen dem Submount und dem TEC kann einen ausreichend hohen Widerstand hinzufügen, um einen Teil des durch die Verwendung von AlN erzielten Vorteils aufzuheben.
Die Oberflächenbeschaffenheit muss ebenfalls zum nachgelagerten Prozess passen. Für ein Metallisierungssystem kann eine polierte Oberfläche erforderlich sein, während ein anderer Prozess einen anderen Rauheitsbereich für eine zuverlässige Haftung benötigt. Die Zeichnung sollte daher Ebenheit, Parallelität und Oberflächenrauheit entsprechend der tatsächlichen Montagemethode festlegen, anstatt unnötig enge Toleranzen zu verwenden.
Aus diesem Grund beurteilen wir einen Laser-Submount nicht allein anhand der Wärmeleitfähigkeit. Die Keramikqualität, Dicke, Oberflächenbeschaffenheit und der Fügeprozess beeinflussen allesamt das fertige Gehäuse.
Ein praktischer Auswahleitfaden
| Gehäusebedingung | Empfohlener Ausgangspunkt |
|---|---|
| Hochleistungs-CW-DFB-Laser | AlN |
| Kompaktes Gehäuse mit hohem Wärmefluss | AlN |
| Strenge Übergangstemperatur- oder Wellenlängenkontrolle | AlN |
| Mehrere wärmeerzeugende Bauelemente auf einem Submount | AlN |
| Laser mit mittlerer Leistung und ausreichender thermischer Reserve | Aluminiumoxid |
| Großes Gehäuse mit einem effektiven Metallwärmespreizer | Beide evaluieren |
| Kostensensible Serienproduktion | Aluminiumoxid, nach thermischer Verifikation |
| Thermische Reserve ist ungewiss | Beide Materialien modellieren und als Prototyp testen |
Was wir für die Überprüfung eines Submounts benötigen
Für eine erste Materialprüfung sind folgende Informationen am nützlichsten:
- Lasertyp und CW- oder Impulsbetrieb
- Geschätzte Wärmeableistung
- Submount-Abmessungen und Dicke
- Maximal zulässige Temperatur
- Anforderungen an Ebenheit und Oberflächenrauheit
- Die-Attach- und nachgelagerte Metallisierungsprozesse
- Prototyp- und Jahresmengen
Die elektrische Eingangsleistung allein gibt keine vollständige Auskunft über die Wärmelast. Optische Ausgangsleistung und Lasereffizenz werden ebenfalls benötigt, um abzuschätzen, wie viel Leistung im Gehäuse in Wärme umgewandelt wird.
Welches Material sollten Sie wählen?
Für einen Hochleistungs-CW-Laser in einem kompakten Gehäuse ist AlN in der Regel der bessere Ausgangspunkt. Seine höhere Wärmeleitfähigkeit bietet mehr Spielraum bei der Steuerung der Sperrschichttemperatur, der Wellenlängenstabilität und der Langzeitperformance.
Für ein Gerät mit mittlerer Leistung und einer effizienten Gehäusestruktur kann Aluminiumoxid dieselben funktionalen Anforderungen zu geringeren Kosten erfüllen.
INNOVACERA liefert AlN- und Aluminiumoxid-Roh-Keramiksubstrate mit angepassten Abmessungen, Dicken und Oberflächenbeschaffenheiten. Durch die Analyse des Gehäuselayouts und der Betriebsanforderungen können wir dabei helfen festzustellen, ob AlN einen nennenswerten thermischen Vorteil bietet oder ob Aluminiumoxid für das Design bereits ausreichend ist.
Die angegebenen Werte sind repräsentative Materialeigenschaften. Die endgültigen Spezifikationen hängen von der Keramikqualität, der Geometrie, dem Verarbeitungsverfahren und den Prüfanforderungen ab.