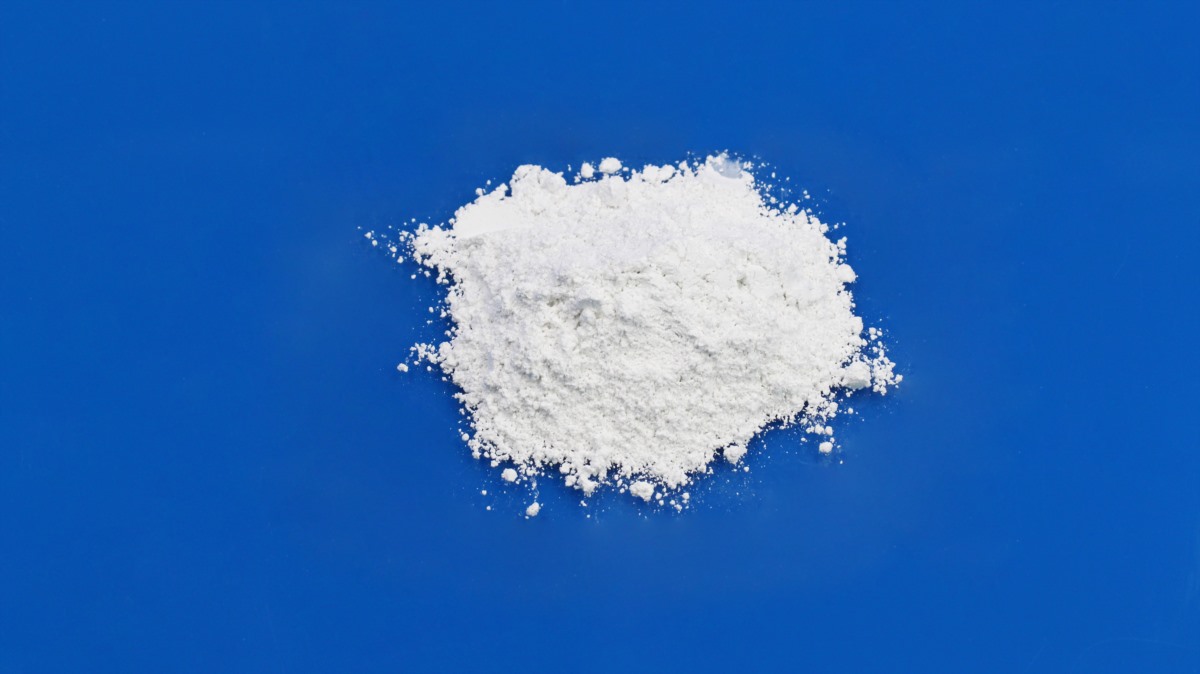
In einem Silikon-Wärmeleitpad, einer Vergussmasse oder einem spritzgegossenen Gehäuse wirkt Bornitridpulver nicht als eigenständiger Kühlkörper. Es wird Teil eines Polymerverbundwerkstoffs, und die Art, wie die Partikel sich packen, ausrichten und auf das Mischen oder Formen reagieren, kann den Wärmetransport im fertigen Material stark beeinflussen.
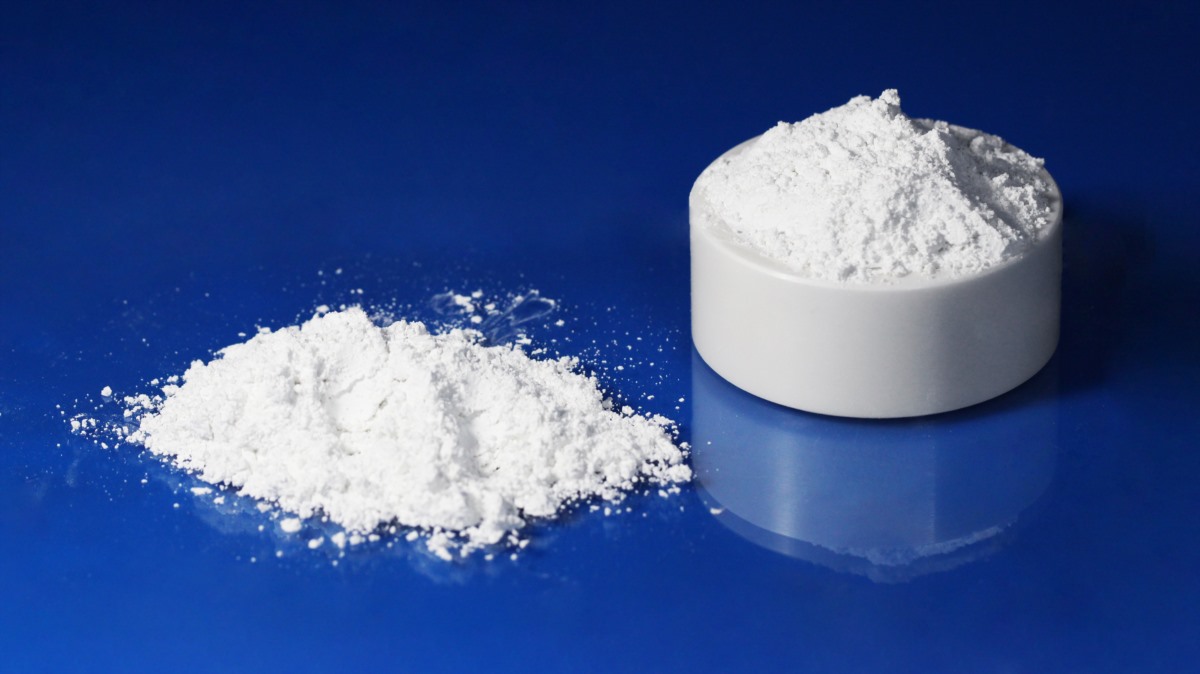
INNOVACERA supplies boron nitride powder in verschiedenen Partikelformen, darunter Einkristall-Plättchenpulver mit einer Größe von 0,5–100 μm und nanoskalige sphärische Agglomerate. Verschiedene Qualitätsstufen sind für Anwendungen in den Bereichen Wärmeleitfähigkeit, Elektronik, Keramik, Kosmetik und Schmierung erhältlich.
Für Wärmemanagementprojekte macht dies die Einkaufsspezifikation wichtiger, als lediglich „BN-Pulver” anzufordern. Das Harzsystem, die erforderliche Wärmeflussrichtung, das Verarbeitungsverfahren und die Partikelgrößenbeschränkungen sollten alle berücksichtigt werden, bevor eine Qualitätsstufe ausgewählt wird.
Dieser Artikel konzentriert sich speziell auf hexagonales Bornitridpulver, das als Funktionsfüllstoff verwendet wird. Er bezieht sich nicht auf bearbeitete heißgepresste BN-Bauteile, pyrolytische Bornitridprodukte oder kubische Bornitrid-Schleifmittel. Diese gehören zu anderen Materialformen und Einkaufsanforderungen. Eine Übersicht über diese Unterschiede ist auf unserer Boron Nitride material page verfügbar.
Where Does Boron Nitride Powder Sit in a Thermal Management Assembly?
Ein Wärmefüllstoff ist normalerweise mehrere Schritte von der endgültigen Wärmequelle entfernt. Das BN-Pulver wird zunächst in ein Polymer dispergiert, und dieses gefüllte Polymer wird dann zum funktionalen Wärmematerial, das in der Baugruppe des Kunden verwendet wird.
Ein typischer Wärmepfad kann sein: Leistungshalbleiter, Leiterplatte, Motorwicklung oder Batteriekomponente → BN-gefülltes Polymermaterial → Metallgehäuse, Wärmeverteiler, Kühlplatte oder Kühlkörper.
Je nach Formulierung kann das BN-gefüllte Material verschiedene Positionen in diesem Pfad einnehmen:
- Ein Silikon-Wärmeleitpad oder Spaltfüller, der zwischen einem elektronischen Bauteil und einem Kühlkörper oder einer Kühlplatte platziert wird;
- Eine Epoxid-Vergussmasse, die Leistungselektronik umgibt und Wärme in Richtung eines Gehäuses überträgt;
- Ein wärmeleitfähiger Klebstoff, der ein wärmeerzeugendes Bauteil mit einer strukturellen oder kühlenden Oberfläche verbindet;
- Ein thermoplastisches Gehäuse, eine Fassung oder ein geformtes Bauteil, bei dem die Wärmeleitfähigkeit verbessert werden muss, ohne einen elektrisch leitfähigen Füllstoff einzuführen;
- Eine elektrisch isolierende Harzschicht, die dort eingesetzt wird, wo sowohl Wärmeübertragung als auch dielektrisches Verhalten kontrolliert werden müssen.
Für eine umfassendere Einführung in harzbasierte Grenzflächen und gängige Wärmefüllstoff-Familien siehe unseren früheren Artikel über thermal interface materials for electric vehicles. Das Problem der Pulverauswahl beginnt eine Ebene tiefer: wie sich die BN-Partikel tatsächlich im Polymer verhalten.
Platelet Orientation Can Help One Heat-Flow Direction and Limit Another
Hexagonales Bornitrid hat eine geschichtete Kristallstruktur. Einzelne hBN-Plättchen übertragen daher Wärme nicht gleichmäßig in alle Richtungen.
Beim Beschichten, Kalandrieren, Extrudieren oder Spritzgießen können sich Plättchenpartikel drehen und bevorzugt mit dem Fluss oder mit der Oberfläche des Teils ausrichten. Dies kann nützlich sein, wenn das Design erfordert, dass sich Wärme seitlich über eine Platte oder ein geformtes Bauteil ausbreitet.
Dieselbe Ausrichtung kann weniger vorteilhaft werden, wenn die Hauptanforderung darin besteht, Wärme direkt durch die Dicke eines Wärmeleitpads oder einer dielektrischen Schicht zu leiten. Ein Formulierungsingenieur muss daher festlegen, ob die Priorität bei der Wärmeausbreitung in der Ebene, dem Wärmetransport durch die Ebene oder einer ausgewogeneren Wärmeantwort liegt, bevor die Pulvermorphologie ausgewählt wird.
Agglomerated BN Powder Can Produce a Different Particle Network
Ein agglomeriertes Pulver besteht aus kleineren BN-Partikeln, die zu größeren Sekundärstrukturen zusammengefasst sind. Da die Plättchen innerhalb eines Agglomerats in mehrere Richtungen weisen können, kann diese Morphologie die starke Richtungsabhängigkeit, die mit einzeln ausgerichteten Plättchen verbunden ist, verringern und nützlich sein, wenn Wärme die Dicke eines Polymerverbundwerkstoffs durchqueren muss.
Agglomeration sollte jedoch nicht als Garantie für eine höhere Wärmeleitfähigkeit des fertigen Teils betrachtet werden. Mischintensität, Scherkräfte, Füllstoffbeladung und Harzviskosität können die Agglomeratstruktur während der Verarbeitung verändern. Ein Pulver, das bei sanftem Silikonmischen gut funktioniert, kann sich in einem Hochscher-Extrusionsprozess anders verhalten.
Dies ist ein Grund, warum Wärmeleit-BN-Pulver nach dem Einmischen in die vorgesehene Matrix bewertet werden sollte, anstatt nur anhand von Pulverdaten beurteilt zu werden.
Particle Size Has to Match the Interface Thickness and Processing Method
Die Partikelgröße beeinflusst mehr als das Erscheinungsbild des Pulvers. Sie verändert auch das Packungsverhalten, den Harzbedarf, die Viskosität, die Dosierleistung und die Anzahl der Partikel-zu-Partikel-Kontakte, die sich im Verbundwerkstoff entwickeln können.
Feine Partikel können nützlich sein, wenn ein dünner Querschnitt, eine glatte Oberfläche oder ein eingeschränkter Dosierpfad die maximale Partikelgröße begrenzt. Gleichzeitig erhöht eine größere Menge sehr feinen Pulvers die gesamte Partikeloberfläche, die das Harz benetzen muss, was eine hohe Füllstoffbeladung erschweren kann.
Größere Partikel oder sorgfältig ausgewählte Partikelgrößenkombinationen können dazu beitragen, die Packung zu verbessern und unnötigen harzgefüllten Raum zwischen den Partikeln zu reduzieren, aber die maximale Partikelgröße muss dennoch zur tatsächlichen Klebstoffschichtdicke, Filmdicke, Düsenöffnung oder geformten Wandstärke passen.
Aus diesem Grund ist die Angabe nur einer nominalen Partikelgröße für eine neue Wärmeformulierung selten ausreichend. Partikelgrößenverteilung, Morphologie und die dimensionalen Grenzen des fertigen Materials sollten gemeinsam berücksichtigt werden.
Match BN Powder Selection to the Polymer System
Dasselbe Bornitridpulver eignet sich nicht notwendigerweise gleichermaßen für die Verarbeitung mit Silikon, Epoxid und Thermoplasten. Die Matrix und der Fertigungsweg bestimmen, wie das Pulver dispergiert wird und was mit dem Partikelnetzwerk geschieht, bevor das endgültige Teil hergestellt wird.
| Polymersystem | Typische Position in der Baugruppe | Hauptanliegen bei der Pulverauswahl | Nützliche RFQ-Informationen |
|---|---|---|---|
| Silikon-Wärmeleitpad / Spaltfüller | Zwischen Bauteil, Modul, Kühlkörper oder Kühlplatte | Wärmetransport durch die Ebene, Viskosität, Kompressibilität, maximale Partikelgröße | Zieldicke, Dosier- oder Folienprozess, Wärmerichtung, Füllstoffbeladungsbereich |
| Epoxid-Vergussmasse / Wärmeleitklebstoff | Um Elektronik herum oder zwischen Bauteil und Gehäuse | Viskosität, Partikelpackung, Sedimentation, elektrische Isolierung und Aushärtungsverarbeitung | Epoxidchemie, Mischprozess, maximale Partikelgröße, angestrebte Wärmeleistung |
| Wärmeleitfähiger Thermoplast | Geformtes Gehäuse, Fassung oder strukturelles elektronisches Bauteil | Fließfähigkeit, Partikelausrichtung, Extrusionsscherung, Spritzgießverhalten | Polymertyp, Formgebungsverfahren, Wandstärke, Fließrichtung und erforderlicher Wärmepfad |
| Elektronisches dielektrisches Harz / Laminat | Isolierende Harzschicht zwischen leitenden Strukturen | Elektrische Eigenschaften, Reinheit, Partikelverteilung und Wärmetransport durch die Dicke | Harzsystem, dielektrische Anforderungen, Schichtdicke und Laminierungsprozess |
Warum eine höhere BN-Beladung nicht automatisch eine bessere Formulierung bedeutet
Eine Erhöhung der Menge des wärmeleitenden Füllstoffs schafft im Allgemeinen mehr Möglichkeiten für Partikel, miteinander in Kontakt zu treten und kontinuierliche Wärmeübertragungspfade zu bilden. In der praktischen Produktion kann die Füllstoffbeladung jedoch nicht erhöht werden, ohne das Polymer zu berücksichtigen.
Mit steigendem Feststoffgehalt kann eine Formulierung schwieriger zu mischen, zu pumpen, zu beschichten, zu dosieren oder zu formen sein. Die Flexibilität kann sich bei einem Wärmeleitpad verändern, während ein Klebe- oder Vergussharz zu viskos werden kann, um enge Spalten zu füllen. Bei einem spritzgegossenen Material kann der Füllstoff zudem den Schmelzfluss und die mechanischen Eigenschaften beeinflussen.
Die geeignete Formulierung ist daher diejenige, die die erforderliche Wärmeleistung erreicht und gleichzeitig mit dem vorgesehenen Fertigungsprozess und der mechanischen Funktion kompatibel bleibt. Aus diesem Grund sollten Pulvermorphologie, Partikelgrößenverteilung und Füllstoffbeladung als ein System entwickelt und nicht unabhängig voneinander optimiert werden.
Verarbeitungsbedingungen können die ausgewählte Pulverstruktur verändern
Eine Pulverspezifikation beschreibt das Material, bevor es in den Mischer, Extruder oder die Spritzgussmaschine des Kunden gelangt. Das fertige Verbundmaterial hat bereits einen weiteren Fertigungsprozess durchlaufen.
Hohe Scherkräfte können Agglomerate verändern. Der Durchfluss durch eine Extrusionsdüse oder ein Spritzgusswerkzeug kann Plättchenpartikel ausrichten. Beim Mischen eingeschlossene Luft kann den Kontakt zwischen Füllstoffpartikeln unterbrechen. Die Qualität der Harzbenetzung und -dispersion kann ebenfalls beeinflussen, wie effektiv benachbarte BN-Partikel Wärme austauschen.
Für Entwicklungsprojekte ist es daher sinnvoll, Kandidatenpulver unter Verwendung des tatsächlichen Harzes, der Mischausrüstung sowie der für die Produktion geplanten Härtungs- oder Formbedingungen zu vergleichen. Pulverdaten sind für die Vorauswahl nützlich, jedoch sollte die endgültige Formulierung durch Verbundwerkstofftests bestimmt werden.
Wann Bornitridpulver die falsche Einkaufskategorie ist
Der Begriff „Bornitrid” umfasst mehrere sehr unterschiedliche Industrieprodukte. Bevor eine Pulveranfrage gestellt wird, sollte bestätigt werden, dass ein funktioneller Füllstoff tatsächlich der in der Stückliste geforderte Artikel ist.
- Wenn der Bedarf ein bearbeiteter Tiegel, Isolator, Düse, Platte, Rohr oder eine Halterung ist, handelt es sich beim Einkaufsartikel um ein massives heißgepresstes oder gesintertes BN-Keramikbauteil und nicht um BN-Pulver;
- Wenn die Anwendung einen hochreinen CVD-abgeschiedenen Tiegel, eine Platte oder ein dünnwandiges Bauteil für die Halbleiter- oder Vakuumverarbeitung erfordert, kann die geeignete Kategorie pyrolytisches Bornitrid (PBN) sein;
- Wenn das Material für Schleif-, Schneid- oder andere Superschleifanwendungen benötigt wird, gehört kubisches Bornitrid (cBN) zu einer anderen kristallinen Phase und Lieferkette;
- Wenn der Einkaufsbedarf ein gebrauchsfertiges Trennspray, eine Farbe oder eine Beschichtung ist, ist BN-Pulver lediglich ein Rohstoff und sollte nicht mit einem formulierten Beschichtungsprodukt verwechselt werden.
Was sollte in einer Angebotsanfrage für BN-Pulver in Wärmeleitqualität enthalten sein?
Eine vollständigere Angebotsanfrage ermöglicht es dem Pulverlieferanten, den Formulierungsbedarf zu bewerten, anstatt eine Qualität allein anhand der Partikelgröße zu empfehlen.
- Polymermatrix, wie Silikon, Epoxid, Polyurethan, PA, PC, PPS oder ein anderes Harz;
- Endproduktform, wie Wärmeleitpad, Spaltfüller, Klebstoff, Vergussmasse, Folie oder Formteil;
- Erforderliche Wärmeflussrichtung: in der Ebene, durch die Ebene oder multidirektional;
- Angestrebte Wärmeleistung des fertigen Verbundwerkstoffs, sofern bereits definiert;
- Erwarteter Füllstoffbeladungsbereich sowie akzeptables Viskositäts- oder Fließverhalten;
- Misch-, Extrusions-, Beschichtungs-, Dosier-, Kalandrier- oder Spritzgussprozess;
- Maximale Partikelgröße, Klebschichtdicke, Filmdicke oder Dosierspalt;
- Elektrische Isolations-, Dielektrizitäts- oder Reinheitsanforderungen, die für die Anwendung relevant sind;
- Menge der Entwicklungsmuster und erwartetes Produktionsvolumen.
Für Projekte, die sich noch in einem frühen Formulierungsstadium befinden, sind das Polymersystem, die Verarbeitungsmethode und die beabsichtigte Wärmeflussrichtung in der Regel die nützlichsten Ausgangsinformationen. Kandidaten-Partikelmorphologien und Größenbereiche können anschließend durch Tests im tatsächlichen Verbundwerkstoff ausgewählt werden.
Die Auswahl von BN-Pulver beginnt mit dem fertigen Bauteil
Bornitridpulver in Wärmeleitqualität sollte ausgehend vom fertigen Bauteil rückwärts ausgewählt werden. Eine dünne Silikongrenzfläche, ein epoxidgefülltes elektronisches Gehäuse und ein spritzgegossenes thermoplastisches Gehäuse setzen denselben Füllstoff sehr unterschiedlichen Geometrie-, Scher-, Viskositäts- und Wärmefluss-Bedingungen aus.
INNOVACERA bietet Plättchen- und agglomerierte Bornitridpulveroptionen für unterschiedliche nachgelagerte Anforderungen an. Wenn Sie eine Materialprüfung anfragen, geben Sie bitte das Harzsystem, die Wärmerichtung, die Partikelgrößenbeschränkungen, die Verarbeitungsbedingungen und die Zielanwendung an, damit eine geeignete Qualität vor dem Formulierungstest bewertet werden kann.
Wenn Sie ein Wärmeübergangsmaterial, ein wärmeleitfähiges Polymer, eine Vergussmasse oder ein verwandtes elektronisches Material entwickeln, können Sie Ihre Anwendung besprechen und eine BN-Pulverempfehlung anfordern beim INNOVACERA-Team.