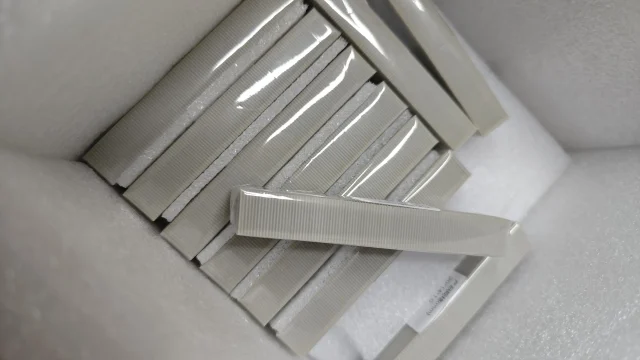
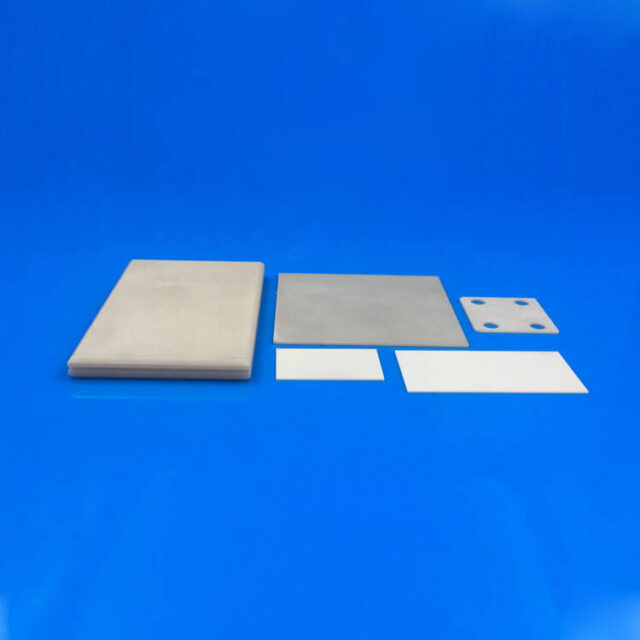
A medida que la demanda de interconexiones de alta velocidad en los centros de datos de IA continúa creciendo, los módulos ópticos de 800G se han convertido en un formato de producto clave en las redes de centros de datos de gran ancho de banda. En comparación con los módulos ópticos de generaciones anteriores y menor velocidad, los módulos de 800G deben admitir velocidades de datos significativamente más altas dentro de un espacio de encapsulado igualmente limitado, al tiempo que enfrentan mayores desafíos de consumo de energía y gestión térmica. Algunos productos comerciales ya consumen hasta diez vatios de potencia, variando los niveles reales según la arquitectura del producto, la distancia de transmisión y la configuración de los componentes.
Para el diseño de módulos, el impacto del aumento en las tasas de transferencia de datos va más allá de la mera capacidad de procesamiento. Los láseres, componentes optoelectrónicos, chips controladores (drivers) y procesadores de señales deben integrarse a densidades más altas dentro de espacios reducidos, lo que genera una acumulación de calor localizada. Disipar eficazmente este calor mientras se mantiene el aislamiento eléctrico necesario y la estabilidad estructural durante el enfriamiento se ha convertido en un desafío crítico en el diseño del encapsulado de los módulos ópticos de 800G.
Con estos requisitos de diseño avanzados, los materiales de sustrato ya no son responsables únicamente del soporte mecánico. También deben conducir el calor de manera eficiente, garantizar el aislamiento eléctrico y mantener una adecuada compatibilidad en la dilatación térmica. Las cerámicas de nitruro de aluminio (AlN) destacan por su alta conductividad térmica, un rendimiento de aislamiento fiable y un coeficiente de dilatación térmica relativamente bajo. Por esta razón, el AlN es ampliamente preferido como material de sustrato para el encapsulado electrónico y optoelectrónico de alto flujo de calor.
1. ¿Por qué la capacidad de gestión térmica del sustrato es más crítica para los módulos ópticos de 800G?
Los módulos ópticos de 800G deben realizar conversiones optoelectrónicas y procesamiento de señales a alta velocidad dentro de un factor de forma limitado, lo que requiere que el calor generado por los chips y otros componentes se transfiera de manera eficiente a través de la estructura del empaquetado hacia las vías de disipación de calor posteriores.
Si no se disipa eficazmente el calor localizado, se generarán gradientes de temperatura evidentes, lo que dificultará la estabilización térmica del dispositivo. Además, el encapsulado optoelectrónico adopta un sistema multimaterial que incluye chips semiconductores, marcos metálicos, materiales de unión y sustratos cerámicos. Cuando la temperatura de funcionamiento fluctúa, el desajuste en la dilatación térmica entre estos diferentes materiales genera tensiones residuales en las interfaces de unión.
Por lo tanto, el sustrato cerámico en los módulos ópticos de 800G no debe evaluarse únicamente por sus propiedades de aislamiento, sino que debe valorarse de forma integral considerando:
| Requisito de diseño | Propiedades del sustrato a considerar |
|---|---|
| Disipación de calor para chips y componentes | Conductividad térmica y vía de conducción térmica |
| Aislamiento eléctrico | Rendimiento del aislamiento |
| Variación de temperatura y ciclado térmico | Coeficiente de dilatación térmica y estabilidad estructural |
| Encapsulado de precisión | Dimensiones, espesor y planitud |
| Unión en interfaces | Rugosidad y limpieza superficial |
| Producción en serie | Consistencia del material y del proceso de mecanizado |
Esta es también una razón clave por la que el AlN se está incorporando gradualmente a la gama de selección de materiales para el encapsulado optoelectrónico de alta velocidad.
2. ¿Por qué el AlN es adecuado como sustrato para dispositivos ópticos de alto flujo de calor?
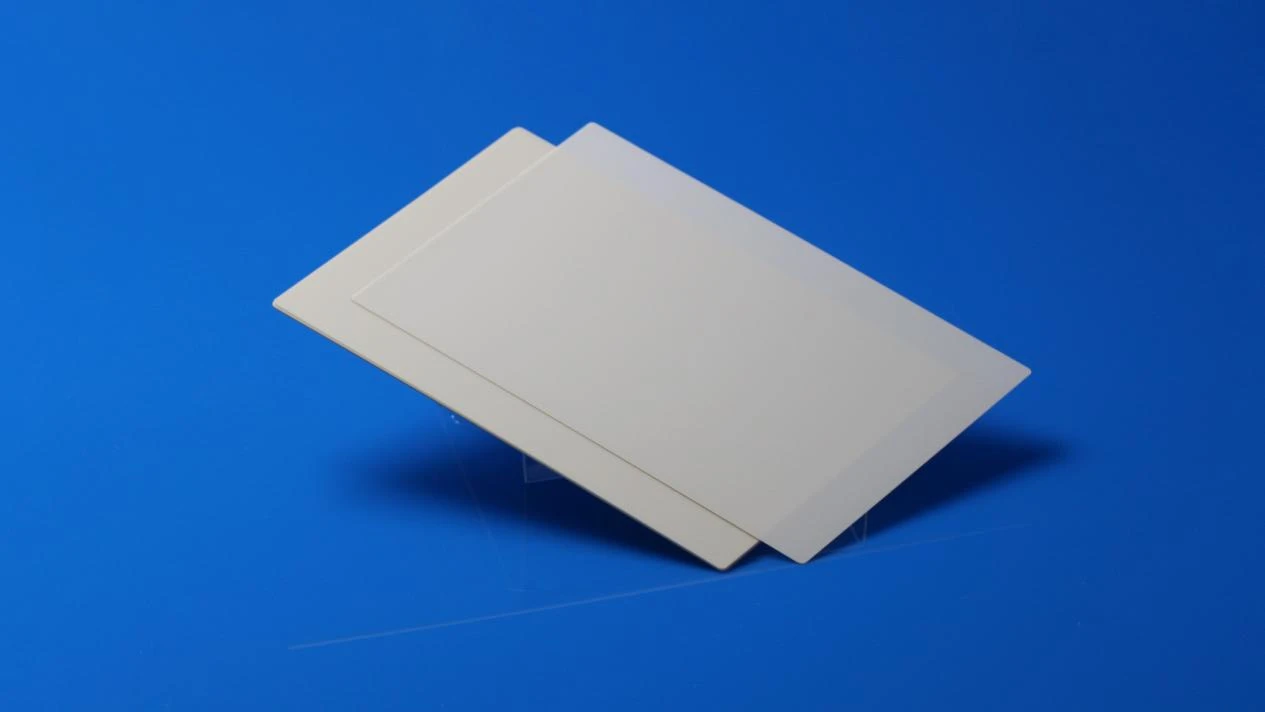
En los módulos ópticos de 800G, el sustrato debe resolver dos problemas de manera simultánea: en primer lugar, el calor generado por los chips y otros componentes térmicos debe transferirse rápidamente a la estructura de disipación de calor a través del sustrato; en segundo lugar, la estructura de encapsulado debe mantener el aislamiento eléctrico necesario. La ventaja de las cerámicas de AlN radica en su capacidad para combinar ambos requisitos: ofrecer una alta conductividad térmica mientras mantienen el aislamiento, estableciendo así una vía de disipación de calor relativamente directa para los dispositivos ópticos.
Además de la conductividad térmica y las propiedades aislantes, el coeficiente de dilatación térmica del AlN también lo hace idóneo para estructuras de encapsulado multimaterial. El interior de un módulo óptico suele contener chips semiconductores, capas metálicas, materiales de unión y sustratos cerámicos. Los diferentes materiales se expanden a distintas velocidades ante los cambios de temperatura. El coeficiente de dilatación térmica relativamente bajo del AlN ayuda a controlar el desajuste de dilatación térmica entre materiales y reduce las tensiones en las interfaces generadas durante el ciclado térmico. Sin embargo, la fiabilidad real del encapsulado sigue dependiendo de la combinación de materiales y del método de conexión de toda la estructura, y no puede determinarse únicamente por el material del sustrato.
Por lo tanto, al elegir un sustrato de AlN, el enfoque no debe ser simplemente «cuán alta es la conductividad térmica», sino más bien confirmar el grado del material, los valores garantizados de conductividad térmica y sus métodos de ensayo, el coeficiente de dilatación térmica, la precisión dimensional y el estado superficial, para asegurar que se ajusten al diseño específico del encapsulado. Para los equipos de I+D y compras, estos parámetros determinan conjuntamente si el sustrato de AlN puede adaptarse realmente al proceso de encapsulado posterior, en lugar de considerar que cuanto mayor sea un único indicador de rendimiento, mejor.
3. ¿Por qué no se debe confiar únicamente en la conductividad térmica al elegir un sustrato de AlN?
Para los módulos ópticos de alta velocidad, la conductividad térmica es un parámetro importante, pero no es el único criterio para determinar si un sustrato de AlN es adecuado para un proyecto.
Al entrar en las fases de verificación de muestras y producción en serie, la precisión geométrica y el acabado superficial del sustrato también pueden afectar la estabilidad del encapsulado. Por ejemplo, la desviación en el espesor, la falta de planitud o el alabeo pueden comprometer el montaje del chip y el contacto de la interfaz; la rugosidad superficial, los arañazos, el desportillado y los contaminantes deben controlarse en función de los procesos específicos de unión, metalización u otras técnicas de procesamiento posteriores.
Por lo tanto, al adquirir un sustrato de AlN, se recomienda confirmar simultáneamente los siguientes parámetros:
| Parámetros clave | Puntos de atención para compras / verificación |
|---|---|
| Grado del material de AlN | Grado de conductividad térmica, condiciones de prueba y consistencia del material |
| Dimensiones del sustrato | Longitud, anchura, perfil y tolerancia dimensional |
| Espesor | Espesor objetivo y tolerancia de espesor |
| Planitud / Alabeo | Compatibilidad con el montaje y los procesos de encapsulado posteriores |
| Rugosidad superficial | Determinada según los procesos posteriores, como la unión y la metalización |
| Calidad superficial | Control de defectos como desportilladuras, arañazos, contaminación, entre otros |
| Consistencia lote a lote | Estabilidad en dimensiones, espesor y propiedades del material |
En proyectos de producción en masa, el hecho de que una muestra aislada logre indicadores de alto rendimiento no significa necesariamente que los lotes posteriores mantendrán el mismo nivel. La capacidad de mantener de forma consistente la estabilidad en las propiedades del material, la precisión dimensional y la calidad del acabado superficial es también un aspecto crucial en la validación de I+D y en la evaluación de proveedores.
4. ¿Qué espesor debe elegirse para el sustrato de AlN de un módulo óptico de 800G?
No existe un «espesor óptimo de sustrato de AlN» uniforme para los módulos ópticos de 800G. El espesor real debe determinarse en función del tamaño del chip, el espacio de instalación, la vía de conducción térmica, los requisitos de soporte mecánico y el proceso de encapsulado posterior.
Un sustrato de AlN más delgado puede acortar la trayectoria de conducción térmica en la dirección del espesor y favorece el diseño de estructuras de encapsulado compactas. Sin embargo, también es necesario tener en cuenta la resistencia mecánica, los daños durante el procesamiento y los riesgos de alabeo.
Aumentar el espesor del sustrato puede mejorar la rigidez estructural hasta cierto punto, pero también modificará la vía de conducción térmica y el espacio de empaquetado. Por consiguiente, espesores como 0,25 mm, 0,38 mm, 0,635 mm y 1,0 mm pueden considerarse especificaciones candidatas para proyectos concretos, y no debe definirse un único espesor como apto para todos los módulos ópticos de 800G.
Un método de selección más adecuado consiste en definir primero la estructura del encapsulado y los requisitos de diseño térmico, para luego determinar el tamaño, el espesor, las tolerancias, la planitud y el estado superficial del sustrato de AlN.
5. Suministro de sustratos cerámicos de AlN de INNOVACERA
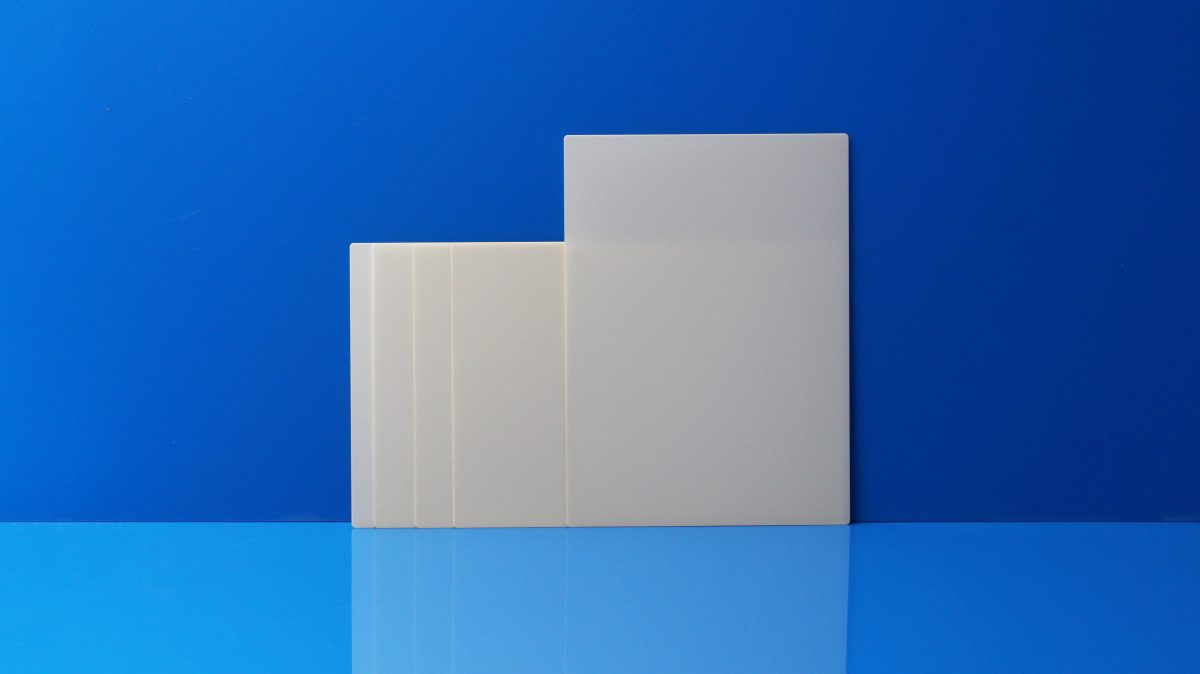
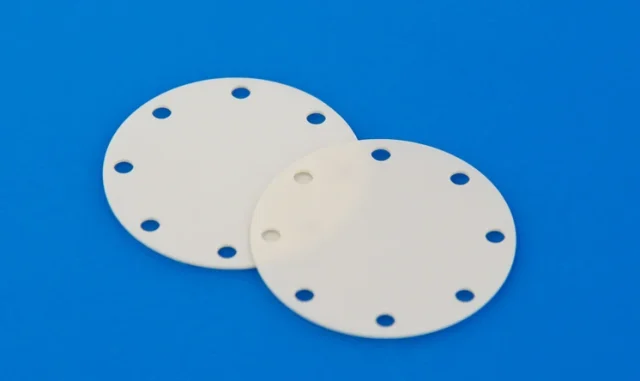
INNOVACERA puede suministrar sustratos de nitruro de aluminio (AlN) para módulos ópticos de alta velocidad, encapsulado fotónico y dispositivos electrónicos relacionados. Estos sustratos están disponibles en varios tamaños y espesores, con opciones de acabado superficial adaptadas a los requisitos de la aplicación.
Si está seleccionando sustratos para módulos ópticos de 800G u otros proyectos de encapsulado fotónico de alta velocidad, indíquenos parámetros como las dimensiones del sustrato, el espesor objetivo, los requisitos de gestión térmica, la planitud y las técnicas de procesamiento posteriores. INNOVACERA puede ayudarle a definir las especificaciones de sustrato cerámico de AlN adecuadas según las necesidades específicas de su aplicación, así como proporcionarle muestras y soporte para mecanizado personalizado. Para más información, póngase en contacto con sales@innovacera.com.