
1. 配料
按一定比例称量并混合原料粉末。为了从第一步保证质量,我们自行完成此步骤,而不是购买已混合好的原料。
2. 干燥
去除原料中的水分。确保成品的硬度。
3. 球磨
使用球磨机研磨并混合原料。此步骤的目的是减小粉末的粒度并使其充分混合。
4. 筛分
筛分以去除粉末中的杂质和干燥。(此步骤后,将测试颗粒大小。)
5. 蜡料浇注
将固体蜡加热成浓稠液体。加入粉末并搅拌均匀。蜡有助于陶瓷原料粉末成型。然后将混合物倒入容器中,使其在空气中冷却并固化成固体块。
6. 熔化
将混合物预热至略软,以便于转移。将混合物加热至90°C,使其变成液体,并施加真空。抽真空的目的是去除液体中的气泡,使浆料混合均匀。(此步骤后,将测试原材料的粘度。)
7. 成型
将材料保持在65-70℃的低温注塑机中,以确保材料不会固化。材料从注塑机中挤出并进入模具。接触空气后,材料会成型并硬化。 (模具置于冰块上冷却,吹风干燥模具。)
8. 脱蜡脱胶
将成型的制品放入低温室,静置数日,待其充分冷却硬化后,转移至盛有β-Al2O3粉末的坩埚中(β-Al2O3粉末具有吸附功能,可吸附去除蜡或其他助成型的胶,可回收利用)。然后,放入1100°C的中温炉中烧结53小时,取出包装后脱蜡脱胶。此步骤后的成品称为陶器。
9.烧结
将产品置于承烧台上(承烧台需耐高温,温度在1700℃左右),放入高温炉中烧结24小时(温度在1650-1700℃左右,具体温度取决于不同的材质要求),烧结后的成品即为陶瓷制品。成品公差在±0.1℃之间。高温炉包括箱式炉和隧道炉。隧道炉耗电量大,成本高,适合大批量烧制。
10. 清洗
首先用陶瓷珠对成品进行抛光打磨,去除毛刺,使表面光滑。如无特殊要求,通常采用超声波清洗。之后即可包装发货给客户。如有特殊要求,也需先用陶瓷珠进行抛光打磨,然后再进行后续的机加工。
11.机加工工艺
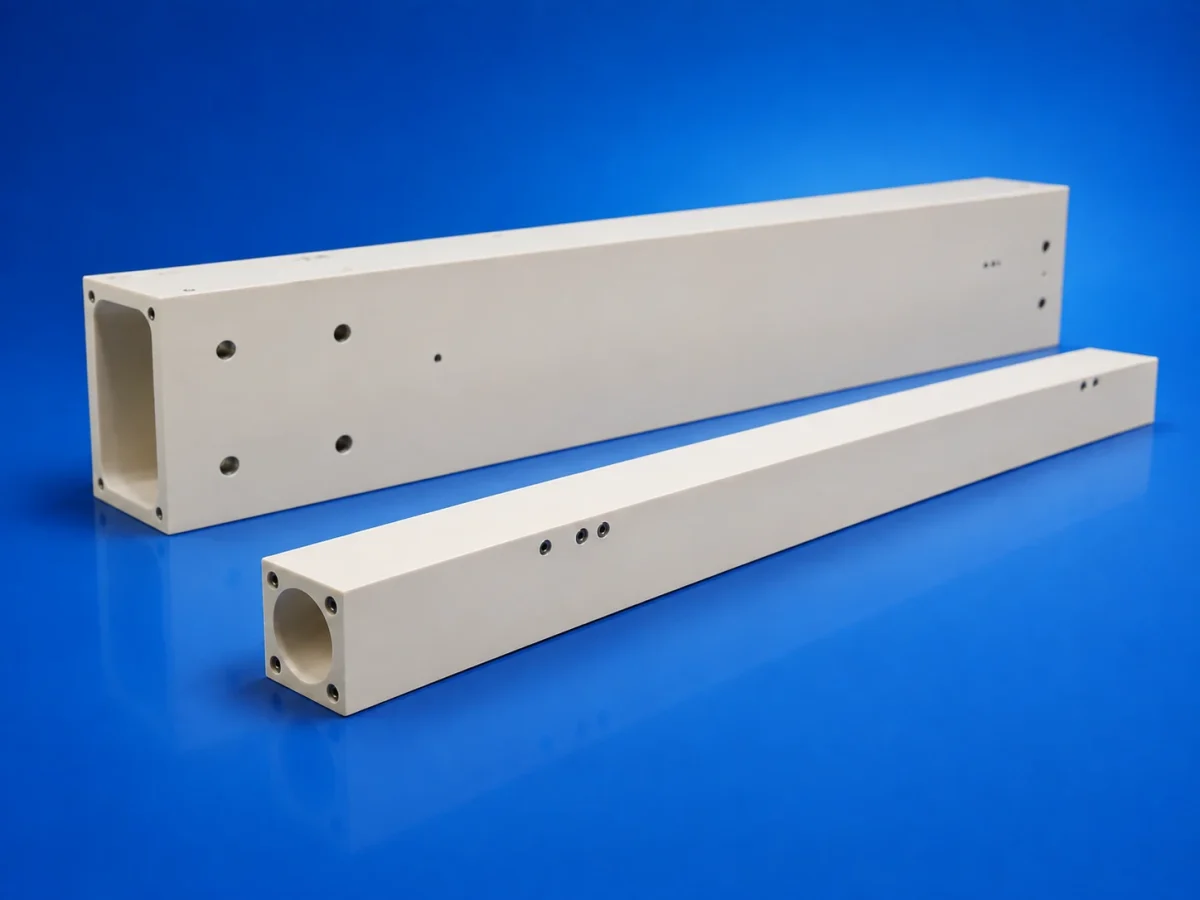
机加工工艺包括平面磨削、内圆/外圆磨削。内圆磨削机最大磨削直径100mm,最大磨削深度150mm。磨削主要依靠砂轮与加工件之间的摩擦来实现,精度可达3μm。(砂轮型号不同,不同精度的砂轮型号也不同。)

12. 检测设备
a. 二维检测仪(检测产品外观及尺寸);
b. 粗糙度检测仪;
c. 密度检测仪;
d. 粘度检测仪;
e. 弯曲和拉伸强度测试仪;
f. 维氏硬度计;
g. 激光粒度仪;
h. 人工检测。