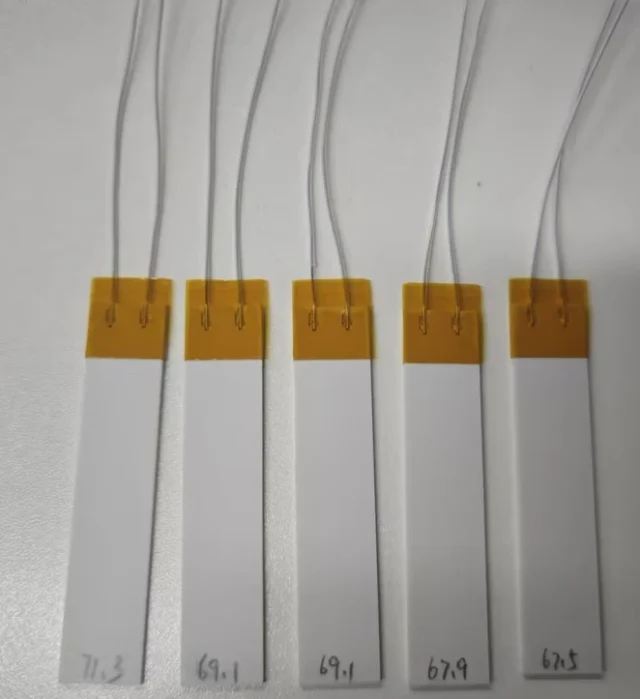
在厚膜电阻、功率电阻及功率电子模块中,陶瓷基板为电阻薄膜提供结构支撑,并充当主要的导热桥梁。标准氧化铝(Al₂O₃)凭借可靠的介电隔离性、机械刚性及成本效益,在传统中低功率电阻中表现稳定。
然而,随着功率密度不断提升、热量集中于更小的元件封装面积,基板热导率逐渐成为决定工作温度、电阻稳定性及整体使用寿命的关键因素。
工程师在高功率厚膜设计中,常选用氮化铝(AlN)基板替代氧化铝。然而,AlN 并非所有应用场景的必然之选。材料选型取决于电阻的热量产生、热流路径,以及基板在整个组件中所承担的具体热学功能。
1. 陶瓷基板在厚膜电阻中扮演什么角色?
厚膜电阻采用陶瓷载体,在其上通过丝网印刷并烧结电阻浆料、导体线路及保护釉层。陶瓷基板除了为这些功能层提供机械支撑外,还构成导热路径中第一个也是最关键的环节:
电阻薄膜 → 陶瓷基板 → 导热界面材料(TIM)/ 焊料 → 散热器或 PCB
在工作过程中,电阻元件持续将电能以热量形式耗散。若基板的体热阻较高,热量便无法迅速传导至下游冷却层,从而导致局部温度急剧升高(热点)。对于高功率密度电阻而言,选用具有优化热导率的陶瓷基板是基本前提。
2. 为何氧化铝仍是标准电阻的主流基板?
96% 氧化铝(Al₂O₃)基板在电阻行业中依然是标准之选。它以经济实惠的价格提供高体积电阻率、高介电击穿强度、优异的机械耐久性及可预测的热学性能。此外,厚膜电阻浆料及烧结工艺经过数十年的优化,均已针对氧化铝进行了专项适配。
对于在中等功率负载下工作、温升始终处于安全工作裕量范围内的电阻,氧化铝仍是最合理的选择。除非散热成为设计瓶颈,否则无需以更高成本的替代材料取代氧化铝。
氮化铝并非要全面取代氧化铝,而是在功率密度与散热需求超出氧化铝物理极限时,提供一种专项解决方案。
3. 为何氮化铝是高功率电阻的理想之选?
氮化铝独特地兼顾了两种相互矛盾的物理特性:高电气绝缘性与卓越的热导率(170–230 W/m·K)——约为 96% 氧化铝(约 24–26 W/m·K)的 7 至 9 倍。
在高功率厚膜电阻中,以 AlN 替代氧化铝可带来直接的热学优势:
- 大幅降低热阻:热量可快速穿越基板截面传导,有效抑制热点并降低薄膜峰值温度。
- 与硅匹配的热膨胀系数:AlN 具有较低的热膨胀系数(CTE ≈ 4.5 × 10⁻⁶/K),与硅及常见半导体合金高度匹配,可在高频热循环过程中最大限度地减小界面剪切应力。
- 更高的单位面积功率承载能力:器件可在现有封装尺寸内承载更高功率,或在不超出热预算的前提下实现紧凑型小型化。
然而,实际热学性能在很大程度上取决于陶瓷纯度、晶界化学特性及致密度。在规格选型时,工程师应综合评估材料等级、热导率指标、厚度公差、平整度及表面粗糙度。
4. 何时应从氧化铝升级至氮化铝?
从氧化铝迁移至氮化铝的决策,应以热仿真分析和布局约束为依据,而非基于笼统的材料偏好。
| 设计因素 | 评估保留氧化铝(Al₂O₃) | 升级至氮化铝(AlN) |
|---|---|---|
| 功率密度 | 温升始终处于规格要求的安全范围内 | 紧凑区域内的高功率导致难以控制的热点 |
| 热瓶颈 | 与系统冷却相比,基板热阻可忽略不计 | 陶瓷层占总热阻的主要部分 |
| 封装尺寸 | 外壳空间充裕,可采用对流冷却或更宽的线路 | 小型化限制了 PCB 占用面积及散热器接触面积 |
| 成本预算 | 对成本敏感的商业消费类应用 | 高可靠性、工业、汽车或射频功率应用 |
| 浆料兼容性 | 使用标准商用氧化钌/厚膜浆料 | 浆料及烧结工艺已专门针对 AlN 基板进行认证 |
若热仿真结果显示氧化铝基板占总热阻的相当大比例,升级至 AlN 可直接消除主要瓶颈。反之,若瓶颈在于导热界面脂或散热器尺寸不足,则单独升级基板材料的收益将大打折扣。
5. 高功率 SMD 电阻与电流采样电阻中的热传导路径
随着电源、电机驱动及电动汽车电池管理系统对更小表面贴装封装(如 2512、1206 功率芯片)提出更高功率需求,电阻元件内部的热管理变得至关重要。
在 SMD 电阻中,热量从电阻线路经陶瓷基板传导,穿过焊点进入 PCB 铜层。在这类紧凑布局中,热量若不遇到高热阻便难以横向扩散。高导热 AlN 基板可使热量迅速扩散至整个底面及端接区域,从而降低至电路板的热阻。
工程师必须评估完整的热传导链:电阻薄膜 → 陶瓷基板 → 焊料/端接 → PCB 铜焊盘 → 散热器。选择正确的基板材料,需要对该路径上的每一个热阻元素进行综合权衡。
6. 超越热导率:AlN 电阻基板的关键参数
在为厚膜电阻选用氮化铝时,热导率仅是多项核心规格之一:
- 基板厚度:更薄的基板可缩短导热距离,但必须在自动化装配与搬运过程中保持足够的机械强度。
- 表面粗糙度(Ra):标准烧结态 AlN 基板的 Ra 值通常约为 0.4–0.6 μm。对于超细间距印刷或薄膜电阻,可能需要进行精密研磨与抛光(Ra < 0.05 μm)。
- 翘曲度与平整度:严格的翘曲度控制(通常 < 0.3%)可确保丝网印刷均匀、浆料厚度一致,以及与散热器焊接或键合时无空洞。
- 浆料体系兼容性:AlN 的表面化学特性与热膨胀行为均与氧化铝不同。针对氧化铝配制的浆料在移植至 AlN 前,必须验证附着力、电阻温度系数(TCR)及烧结炉气氛的适配性。
- 批次一致性:大批量自动化生产要求批次间在致密度、介电强度及尺寸公差方面保持高度一致。
7. 氧化铝还是氮化铝:根据散热目标选择合适的材料
对于功率适中的标准厚膜电阻,氧化铝仍然是最经济、经过量产验证的解决方案。
当功率密度大幅提升、元器件尺寸持续缩小,或传统陶瓷无法满足温升限制要求时,氮化铝可提供必要的散热裕量。合理的工程决策需综合考量总功耗、可用安装面积、散热结构以及与厚膜工艺的兼容性。
INNOVACERA 精密陶瓷基板与金属化解决方案
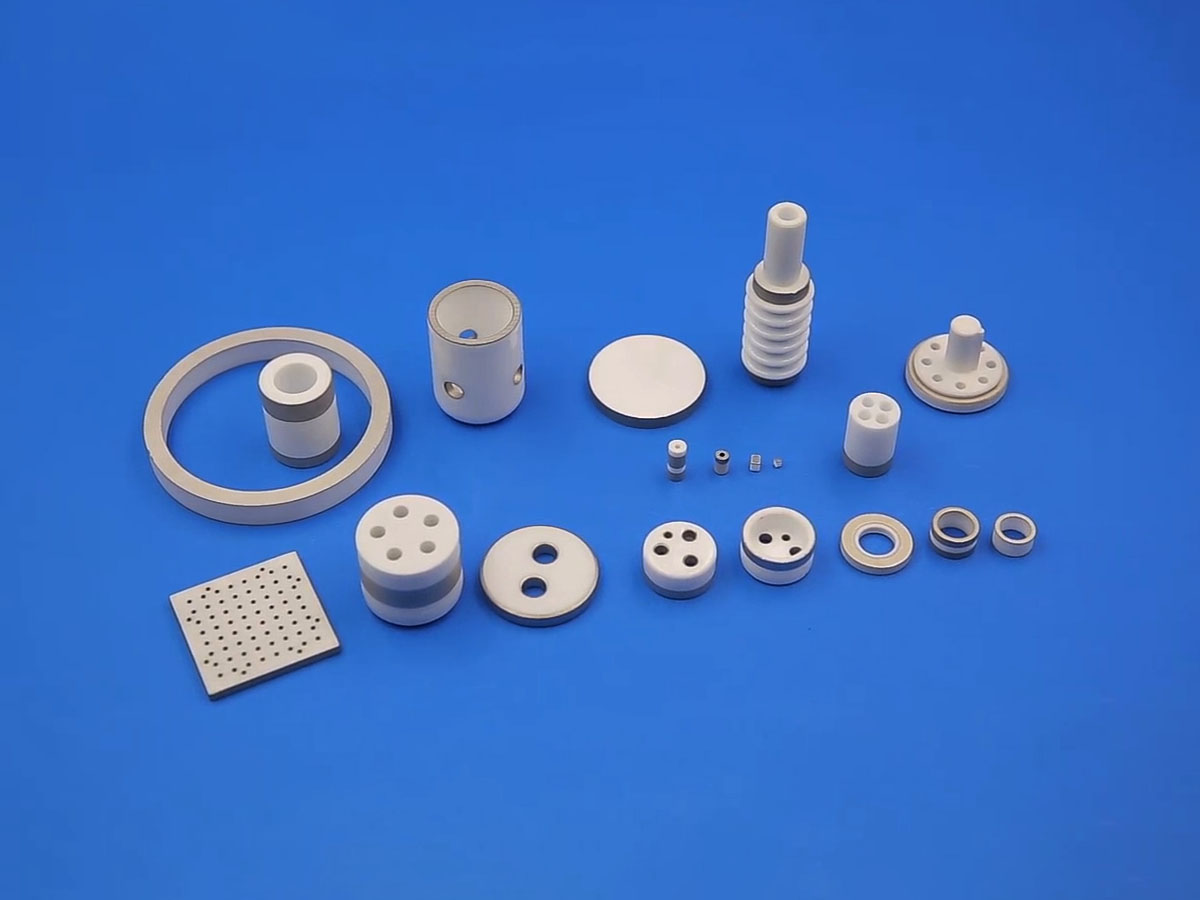
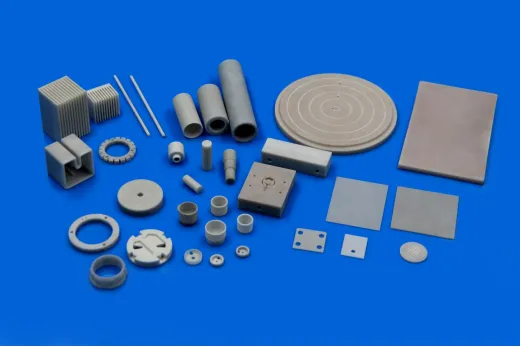
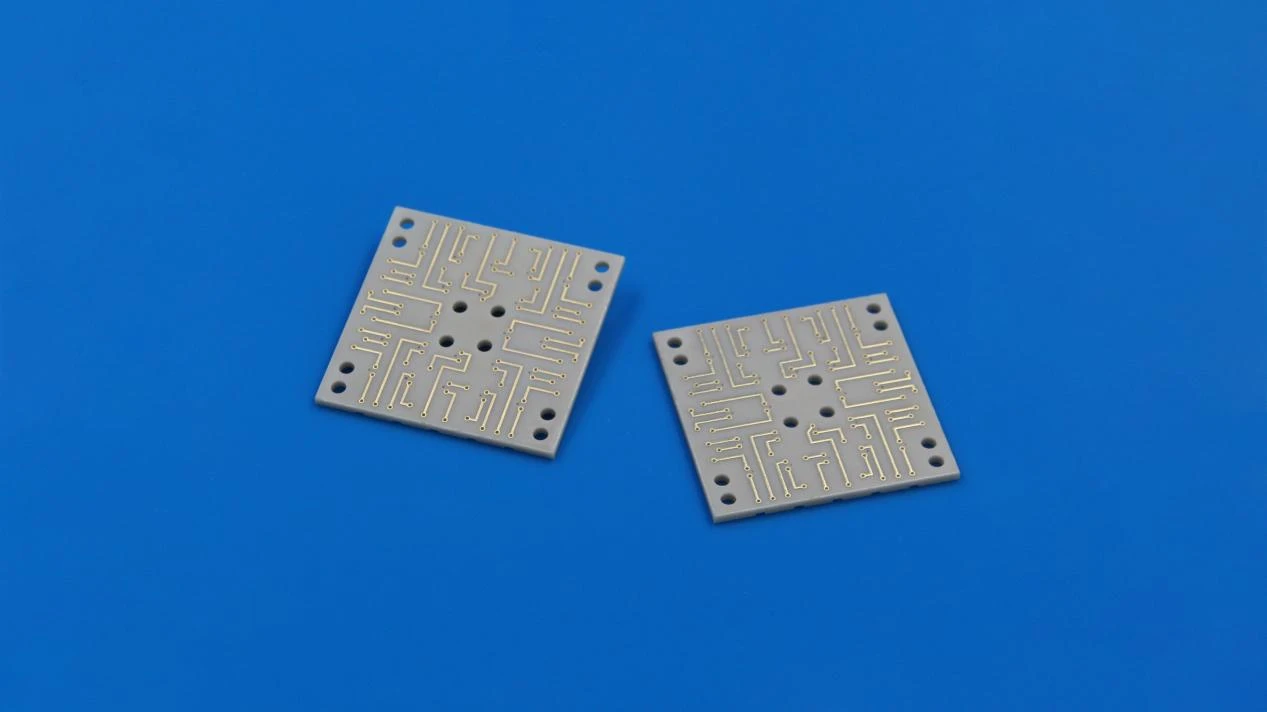
INNOVACERA 生产高性能陶瓷基板,包括高纯度氧化铝(96% 和 99.6%)、氮化铝(导热系数 170 至 230 W/m·K)以及氮化硅(Si₃N₄)。我们提供烧结态裸基板、精密研磨/抛光板,以及专为高要求电阻和功率电子组件定制的金属化陶瓷(DPC、DBC 及厚膜电路)。
无论您正在评估样品原型,还是对大批量生产基板进行资质认证,我们的工程团队均可针对您的功率密度、尺寸规格、翘曲度要求及金属化布局提供专业审查。
如需技术咨询或报价支持,请联系 sales@innovacera.com。