AIデータセンターにおける高速インターコネクトの需要が拡大し続ける中、800G光モジュールは高帯域幅データセンターネットワークにおける重要な製品形態となっています。従来世代の低速光モジュールと比較して、800Gモジュールは同様に限られたパッケージングスペース内で大幅に高いデータレートをサポートしなければならず、さらに消費電力と熱管理の面でも大きな課題に直面しています。一部の市販製品はすでに最大10ワットの電力を消費しており、実際の消費電力は製品アーキテクチャ、伝送距離、コンポーネント構成によって異なります。
モジュール設計において、データレート向上の影響は単なる処理能力の向上にとどまりません。レーザー、光電子部品、ドライバーチップ、信号プロセッサーを限られたスペース内により高密度で集積する必要があり、局所的な熱の蓄積が生じます。この熱を効果的に放散しながら、冷却時に必要な電気絶縁性と構造的安定性を維持することは、800G光モジュールのパッケージング設計における重要な課題となっています。
こうした高度な設計要件に対応するため、基板材料はもはや機械的サポートのみを担うものではありません。効率的な熱伝導、電気絶縁の確保、そして適切な熱膨張整合性の維持も求められます。窒化アルミニウム(AlN)セラミックスは、高い熱伝導率、信頼性の高い絶縁性能、および比較的低い熱膨張係数を備えています。そのため、AlNは高熱流束の電子・光電子パッケージング用基板材料として広く支持されています。
1. 800G光モジュールにおいて、基板の熱管理能力がより重要である理由は何ですか?
800G光モジュールは、限られたフォームファクター内で高速な光電子変換と信号処理を行う必要があり、チップやその他のコンポーネントが発生する熱をパッケージング構造を通じて下流の放熱経路へ効率的に伝達することが求められます。
局所的な熱を効果的に放散できない場合、明確な温度勾配が生じ、デバイス温度の安定化がより困難になります。また、光電子パッケージングは半導体チップ、金属フレーム、接続材料、セラミック基板を含む多材料システムを採用しています。動作温度が変動する際、これらの異なる材料間の熱膨張の不一致により、接合界面に残留応力が発生します。
したがって、800G光モジュールにおけるセラミック基板は、絶縁特性のみで評価するのではなく、以下の点を総合的に考慮して評価する必要があります。
| 設計要件 | 考慮すべき基板関連特性 |
|---|---|
| チップ・コンポーネントの放熱 | 熱伝導率および熱伝導経路 |
| 電気絶縁 | 絶縁性能 |
| 温度変化および熱サイクル | 熱膨張係数および構造的安定性 |
| 精密パッケージング | 寸法、厚さおよび平坦度 |
| 界面接合 | 表面粗さおよび清浄度 |
| 量産 | 材料および加工プロセスの一貫性 |
これは、AlNが高速光電子パッケージング材料の選定範囲に徐々に入ってきている重要な理由でもあります。
2. AlNが高熱流束光デバイスの基板として適している理由は何ですか?
800G光モジュールにおいて、基板は2つの課題を同時に解決する必要があります。第一に、チップやその他の発熱コンポーネントが発生する熱を基板を通じて放熱構造へ速やかに伝達すること、第二に、パッケージング構造が必要な電気絶縁性を維持することです。AlNセラミックスの優位性は、これら2つの要件を両立できる点にあります。高い熱伝導率を維持しながら絶縁性を確保することで、光デバイスに対して比較的直接的な放熱経路を確立します。
熱伝導率と絶縁特性に加えて、AlNの熱膨張係数も多材料パッケージング構造への適合性を高めています。光モジュールの内部には通常、半導体チップ、金属層、接合材料、セラミック基板が含まれています。異なる材料は温度変化に対して異なる膨張率を示します。AlNの比較的低い熱膨張係数は、材料間の熱膨張不一致を抑制し、温度サイクル時に発生する界面応力を低減するのに役立ちます。ただし、実際のパッケージング信頼性は構造全体の材料の組み合わせと接続方法に依存しており、基板材料のみで決定されるものではありません。
したがって、AlN基板を選定する際は「熱伝導率がどれほど高いか」に焦点を当てるのではなく、材料グレード、熱伝導率の保証値と試験方法、熱膨張係数、寸法精度、表面状態を確認し、それらが具体的なパッケージング設計に適合しているかを確かめることが重要です。研究開発・調達チームにとって、これらのパラメーターが総合的に、AlN基板が後続のパッケージングプロセスに真に適合できるかどうかを決定するものであり、単一の性能指標が高ければ高いほど良いというわけではありません。
3. AlN基板の選定において、熱伝導率のみに依存できない理由は何ですか?
高速光モジュールにおいて、熱伝導率は重要なパラメーターですが、AlN基板がプロジェクトに適しているかどうかを判断する唯一の基準ではありません。
サンプル検証および量産段階に入った後、基板の幾何学的精度と表面加工状態もパッケージングの安定性に影響を与える可能性があります。例えば、厚さのばらつき、平坦度またはそりはチップの実装と界面接触に影響を与える可能性があり、表面粗さ、傷、欠け、汚染物質は、特定の接合、メタライゼーション、またはその他の後続加工技術と組み合わせて管理する必要があります。
したがって、AlN基板を実際に購入する際は、以下のパラメーターを同時に確認することをお勧めします。
| 主要パラメーター | 調達・検証における確認ポイント |
|---|---|
| AlN材料グレード | 熱伝導率グレード、試験条件および材料の一貫性 |
| 基板寸法 | 長さ、幅、外形および寸法公差 |
| 厚さ | 目標厚さおよび厚さ公差 |
| 平坦度・そり | 実装および後続パッケージングプロセスとの適合性 |
| 表面粗さ | 接合やメタライゼーションなどの後続プロセスに応じて決定 |
| 表面品質 | 欠け、傷、汚染などの欠陥管理 |
| ロット間一貫性 | 寸法、厚さおよび材料特性の安定性 |
量産プロジェクトにおいて、単一サンプルが高い性能指標を達成したとしても、後続のロットが同じレベルを維持できるとは限りません。材料特性、寸法精度、表面加工品質が一貫して安定しているかどうかも、研究開発検証およびサプライヤー評価における重要な側面です。
4. 800G光モジュールのAlN基板にはどの厚さを選択すべきですか?
800G光モジュールに対して、統一された「最適なAlN基板厚さ」は存在しません。実際の厚さは、チップサイズ、設置スペース、熱伝導経路、機械的サポート要件、および後続のパッケージングプロセスに基づいて決定する必要があります。
薄いAlN基板は厚さ方向の熱伝導経路を短縮でき、コンパクトなパッケージング構造の設計に有利です。ただし、機械的強度、加工時の損傷、そりのリスクも考慮する必要があります。
基板の厚さを増やすことで構造剛性をある程度向上させることができますが、熱伝導経路とパッケージングスペースも変化します。したがって、0.25 mm、0.38 mm、0.635 mm、1.0 mmなどの厚さはすべて特定のプロジェクトの候補仕様として検討できるものであり、単一の厚さをすべての800G光モジュールに適していると単純に定義すべきではありません。
より合理的な選定方法は、まずパッケージング構造と熱設計要件を明確にし、その上でAlN基板のサイズ、厚さ、公差、平坦度、表面状態を決定することです。
5. INNOVACERA AlNセラミック基板の供給
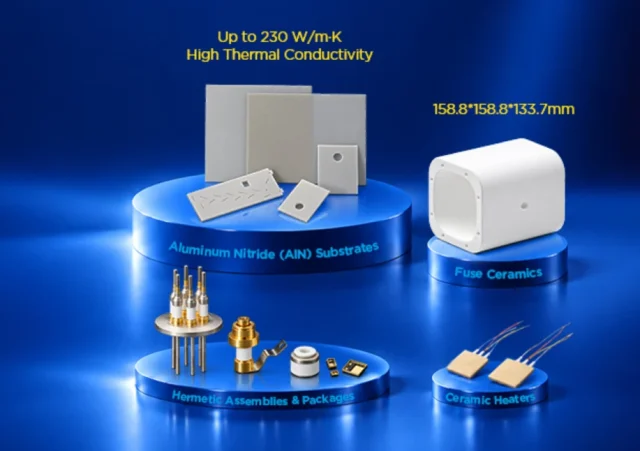
INNOVACERAは、高速光モジュール、フォトニックパッケージング、および関連電子デバイス向けに窒化アルミニウム(ALN)基板を提供することができます。これらの基板はさまざまなサイズと厚さで提供されており、アプリケーション要件に応じた表面仕上げオプションもご用意しています。
800G光モジュールまたはその他の高速フォトニックパッケージングプロジェクト向けの基板を選定されている場合は、基板サイズ、目標厚さ、熱管理要件、平坦度、後続加工技術などのパラメーターをご提供ください。INNOVACERAは、具体的なアプリケーションニーズに基づいて適切なAlNセラミック基板仕様のマッチングをサポートし、サンプルおよびカスタム加工のサポートを提供いたします。詳細については、sales@innovacera.comまでお問い合わせください。