1. 熱抵抗バジェットから始める
窒化アルミニウム基板の選定は、許容温度上昇、デバイスの電力損失、および熱流経路から始まります。ダイアタッチ、メタライゼーション、界面、および冷却構造を考慮した上で、セラミック層が担うことのできる熱抵抗の大きさを確認してください。
均一な層を通る定常的な一次元伝導の場合:
Rth = t / (k × A)
ここで、Rthは熱抵抗(K/W)、tは厚さ(メートル)、kは熱伝導率(W/(m·K))、Aは断面熱伝達面積(m²)です。この層における温度差はΔT = Q × Rthで表され、Qはその層を通過する熱量(ワット)です。
この関係式を用いて候補となる設計を比較してください。より大きな基板上の小さな熱源は横方向への熱拡散をもたらすため、基板全体の面積もデバイスのフットプリントも、均一な伝導面積として自動的に扱うべきではありません。最終的な温度予測には、適切な熱モデルまたは組み立て済みデバイスでの測定が必要です。
Aluminum Nitride Substrate Selection Guide: Thermal Conductivity, Thickness, Surface Finish and Qualification
2. 適切な熱伝導率グレードの選択
同じ形状および境界条件のもとで、170、200、230 W/(m·K)のグレードを比較してください。セラミック層が総熱抵抗に対して大きな割合を占める場合、上位グレードは有効です。一方、界面や冷却構造が支配的な場合は、その効果は小さくなります。
| グレード | 評価すべき状況 | 判断基準 |
|---|---|---|
| 170 W/(m·K) | 熱特性、絶縁性、コスト要件のバランスを取る必要がある初期オプション。 | 完成したアセンブリ全体が、十分な設計マージンをもって温度制限を満たしているか? |
| 200 W/(m·K) | 形状が固定されており、セラミック層の抵抗を適度に低減することが有効な場合。 | 計算上の改善効果が、材料コストの変化を正当化するか? |
| 230 W/(m·K) | 厚さを減らすことができず、熱バジェットがセラミック層の抵抗低減を必要とする場合。 | 実際の熱源面積、動作温度、および界面品質における効果を確認してください。 |
0.55 mmのセラミック層と、10 × 10 mmの均一な熱伝達面積を仮定した場合の計算比較は以下のとおりです:
| 熱伝導率 | Rth | 170 W/(m·K)からの低減率 |
|---|---|---|
| 170 W/(m·K) | 0.0324 K/W | 基準値 |
| 200 W/(m·K) | 0.0275 K/W | 15% |
| 230 W/(m·K) | 0.0239 K/W | 26% |
これらは計算値であり、アセンブリの実測結果ではありません。26%の低減は、このモデルにおけるセラミック層のみに適用されます。その層が総熱抵抗の20%を占める場合、他のすべての抵抗が変わらないとすると、総抵抗の理想的な低減率は約5.2%となります。
試験温度、試験方法、および最低合格値は、グレード名とは別に規定してください。170 W/(m·K)材料の参考仕様は、25 °Cにおいて≥170 W/(m·K)であり、代表値は175 W/(m·K)です。参考比誘電率は、1 MHzおよび25 °Cにおいて8.7です。これらの値を他のグレードに自動的に適用しないでください。高温設計の場合は、温度依存データを取得するか、動作条件下での熱性能を検証してください。
3. 絶縁性と製造性を考慮した厚さの選択
熱伝導率と面積が一定の場合、セラミック層の抵抗は厚さに比例します。厚さを0.635 mmから0.38 mmに減らすと、この抵抗は約40%低減されます。これは、熱伝導率グレードを変更する代替手段として有効ですが、薄い部品が電気的および機械的要件を満たすことが前提となります。
基板を薄くすると、ハンドリング、クランプ、個片化、およびアセンブリの条件も変わります。支持スパン、穴および端部の形状、メタライゼーションの応力、ならびに搬送時の損傷を確認してください。材料の絶縁破壊強度だけでは、安全な動作電圧を確立することはできません。電極形状、絶縁距離、電圧波形、試験時間、および組み立て後の絶縁システムも評価する必要があります。
パネルフォーマットは後工程の設備と有効面積に合わせて選択してください。138 × 190 mmの生産パネルは出発点となりますが、最適なレイアウトはエッジ除外、ツーリング特徴、および切断代によって異なります。パネルあたりのコストだけでなく、加工、検査、および歩留まりを含む合格済み完成部品あたりのコストで比較してください。
4. 厚さ公差、TTV、反り、表面粗さを個別に定義する
| 要件 | 説明内容 | 規定すべき事項 |
|---|---|---|
| 厚さ公差 | 公称厚さからの偏差。 | 公称値、公差、および測定箇所。 |
| 総厚さ変動(TTV) | 規定エリア内の1枚の基板における最大厚さと最小厚さの差。 | 上限値、エッジ除外、測定点の分布、および測定方法。 |
| 反り/平坦度 | 合意された幾何学的基準からの逸脱。 | 定義、基準面または支持条件、測定エリアおよび単位。パーセント反りの基準長さを定義してください。 |
| 表面粗さ | Raなどの合意されたパラメータで特性化されたテクスチャ。 | 対象面、測定箇所、測定方向、測定器の方法、およびフィルタリング/カットオフ条件。 |
| 局所的欠陥 | ピット、引っかき傷、異物、欠け、またはその他の局所的な損傷。 | 機能ゾーン、欠陥の許容限度、および検査条件。 |
これらの要件は互換性がありません。基板が全体的な厚さ公差を満たしていても、TTV要件を満たさない場合があります。Ra値が低くても、チップアタッチ領域にピットや汚染がないことを証明するものではありません。異なる部品間の測定では、個々の部品のTTVを確認することはできません。
次工程に応じて、焼成まま、研削、ラッピング、またはポリッシュ仕上げの表面を選択してください。研削は、焼成まま状態よりも必ずしも滑らかな表面を生成することなく、厚さや形状を管理できます。回路、ダイアタッチ、およびボンディング領域を図面に明示し、局所的な合格基準が実際の機能と一致するようにしてください。後工程によって形状が変わる可能性があるため、メタライゼーション前後の基板を別々に評価してください。
5. 基板を後工程に合わせる
| プロセス | 選定の優先事項 | 検証の焦点 |
|---|---|---|
| DPCメタライゼーション | 表面状態、清浄度、形状、および該当する場合はビア品質。 | 金属密着性、回路の完全性、およびメタライゼーション後の形状。 |
| 厚膜回路 | 選定したペースト、印刷条件、および焼成プロファイルとの適合性。 | パターン品質、密着性、電気的特性、および焼成後の変形。 |
| 薄膜および精密光電子パッケージング | 局所的な表面品質、TTV、平坦度、および接合要件。 | 膜の連続性、アライメント、ボンド品質、およびアセンブリの熱性能。 |
単一の粗さ値で、すべてのメタライゼーションシステムに対して基板を認定することはできません。意図する金属スタック、ペースト、またはボンディングプロセスを用いて合格限度を設定してください。供給状態を明確にしてください。ベアセラミックとメタライゼーション済み回路では、異なる検査範囲が必要です。
DPC固有の詳細については、How to Qualify AlN Substrates for DPC Metallizationをご参照ください。最終的な合格基準は、お客様自身の認定済みプロセスに基づいて設定してください。
6. 代表的な試験データを包括的な保証として扱わずに活用する
以下の代表的な結果は、230 W/(m·K)グレードの公称100 × 100 × 0.55 mm基板フォーマットに関するものです。これらは測定された特性の組み合わせを示すものであり、すべての注文に対する合格限度を定義するものではありません。
| 特性 | 記録された範囲 | 報告された平均値 |
|---|---|---|
| 熱伝導率 | 230–231 W/(m·K) | 231 W/(m·K) |
| 曲げ強度 | 352–440 MPa | 392 MPa |
| 密度 | 3.27–3.28 g/cm³ | 3.28 g/cm³ |
| 表面粗さ | 0.445–0.485 μm | 0.470 μm |
| 長さ | 100.03–100.04 mm | 100.04 mm |
| 幅 | 99.98–100.00 mm | 99.99 mm |
| 厚さ | 0.557–0.563 mm | 0.560 mm |
密度は真空法で測定されました。平均値は基礎となる試験データの精度を保持しています。熱伝導率の試験温度は入手可能なデータに明記されていないため、これらの結果は25 °Cで測定された値として提示されていません。設計インプットとして使用する前、または他のデータセットと比較する前に、完全な試験条件を確認してください。
0.557–0.563 mmの厚さ範囲は、0.006 mmのTTVを確立するものではありません。測定記録には、部品内の厚さマップが含まれていないためです。同様に、粗さの結果は試験された表面状態を示すものであり、ポリッシュ仕上げ面の仕様ではありません。認定には、意図する生産厚さ、表面仕上げ、および後工程を使用してください。
7. 3段階で材料を認定する
| 段階 | 評価内容 | 保持すべき記録 |
|---|---|---|
| ベア基板 | 寸法、必要に応じたTTV、表面状態、および合意された材料特性。 | 図面改訂版、ロット識別、測定方法、および結果。 |
| 後工程処理 | 実際のメタライゼーション、印刷、焼成、またはボンディングプロセス、密着性、および変形。 | プロセス設定、検査結果、および歩留まり。 |
| アセンブリ | 温度分布、絶縁性、およびアプリケーションに関連する信頼性試験。 | 境界条件、合格限度、および故障の観察結果。 |
一貫性が重要な場合は、生産リリース前に複数のロットからのサンプルを使用してください。認定に合格した材料グレード、表面処理、プロセスルート、および検査定義を固定してください。材料、加工、または試験方法の変更がどのように通知・評価されるかについて、事前に合意してください。
このプロセスの一環として、ハンドリングと保管を管理してください。表面とエッジを保護し、ロット識別を保持し、後工程に合わせて洗浄またはその他の前処理を認定してください。表面処理における記録されていない変更は、それ以外は有効な認定を損なう可能性があります。
8. 設計上の決定を購買仕様に変換する
| 項目 | 必要な定義 |
|---|---|
| 用途 | 電力損失、動作温度、絶縁要件、および冷却方式。 |
| 材料 | 伝導率グレード、最低合格値、試験温度、および試験方法。 |
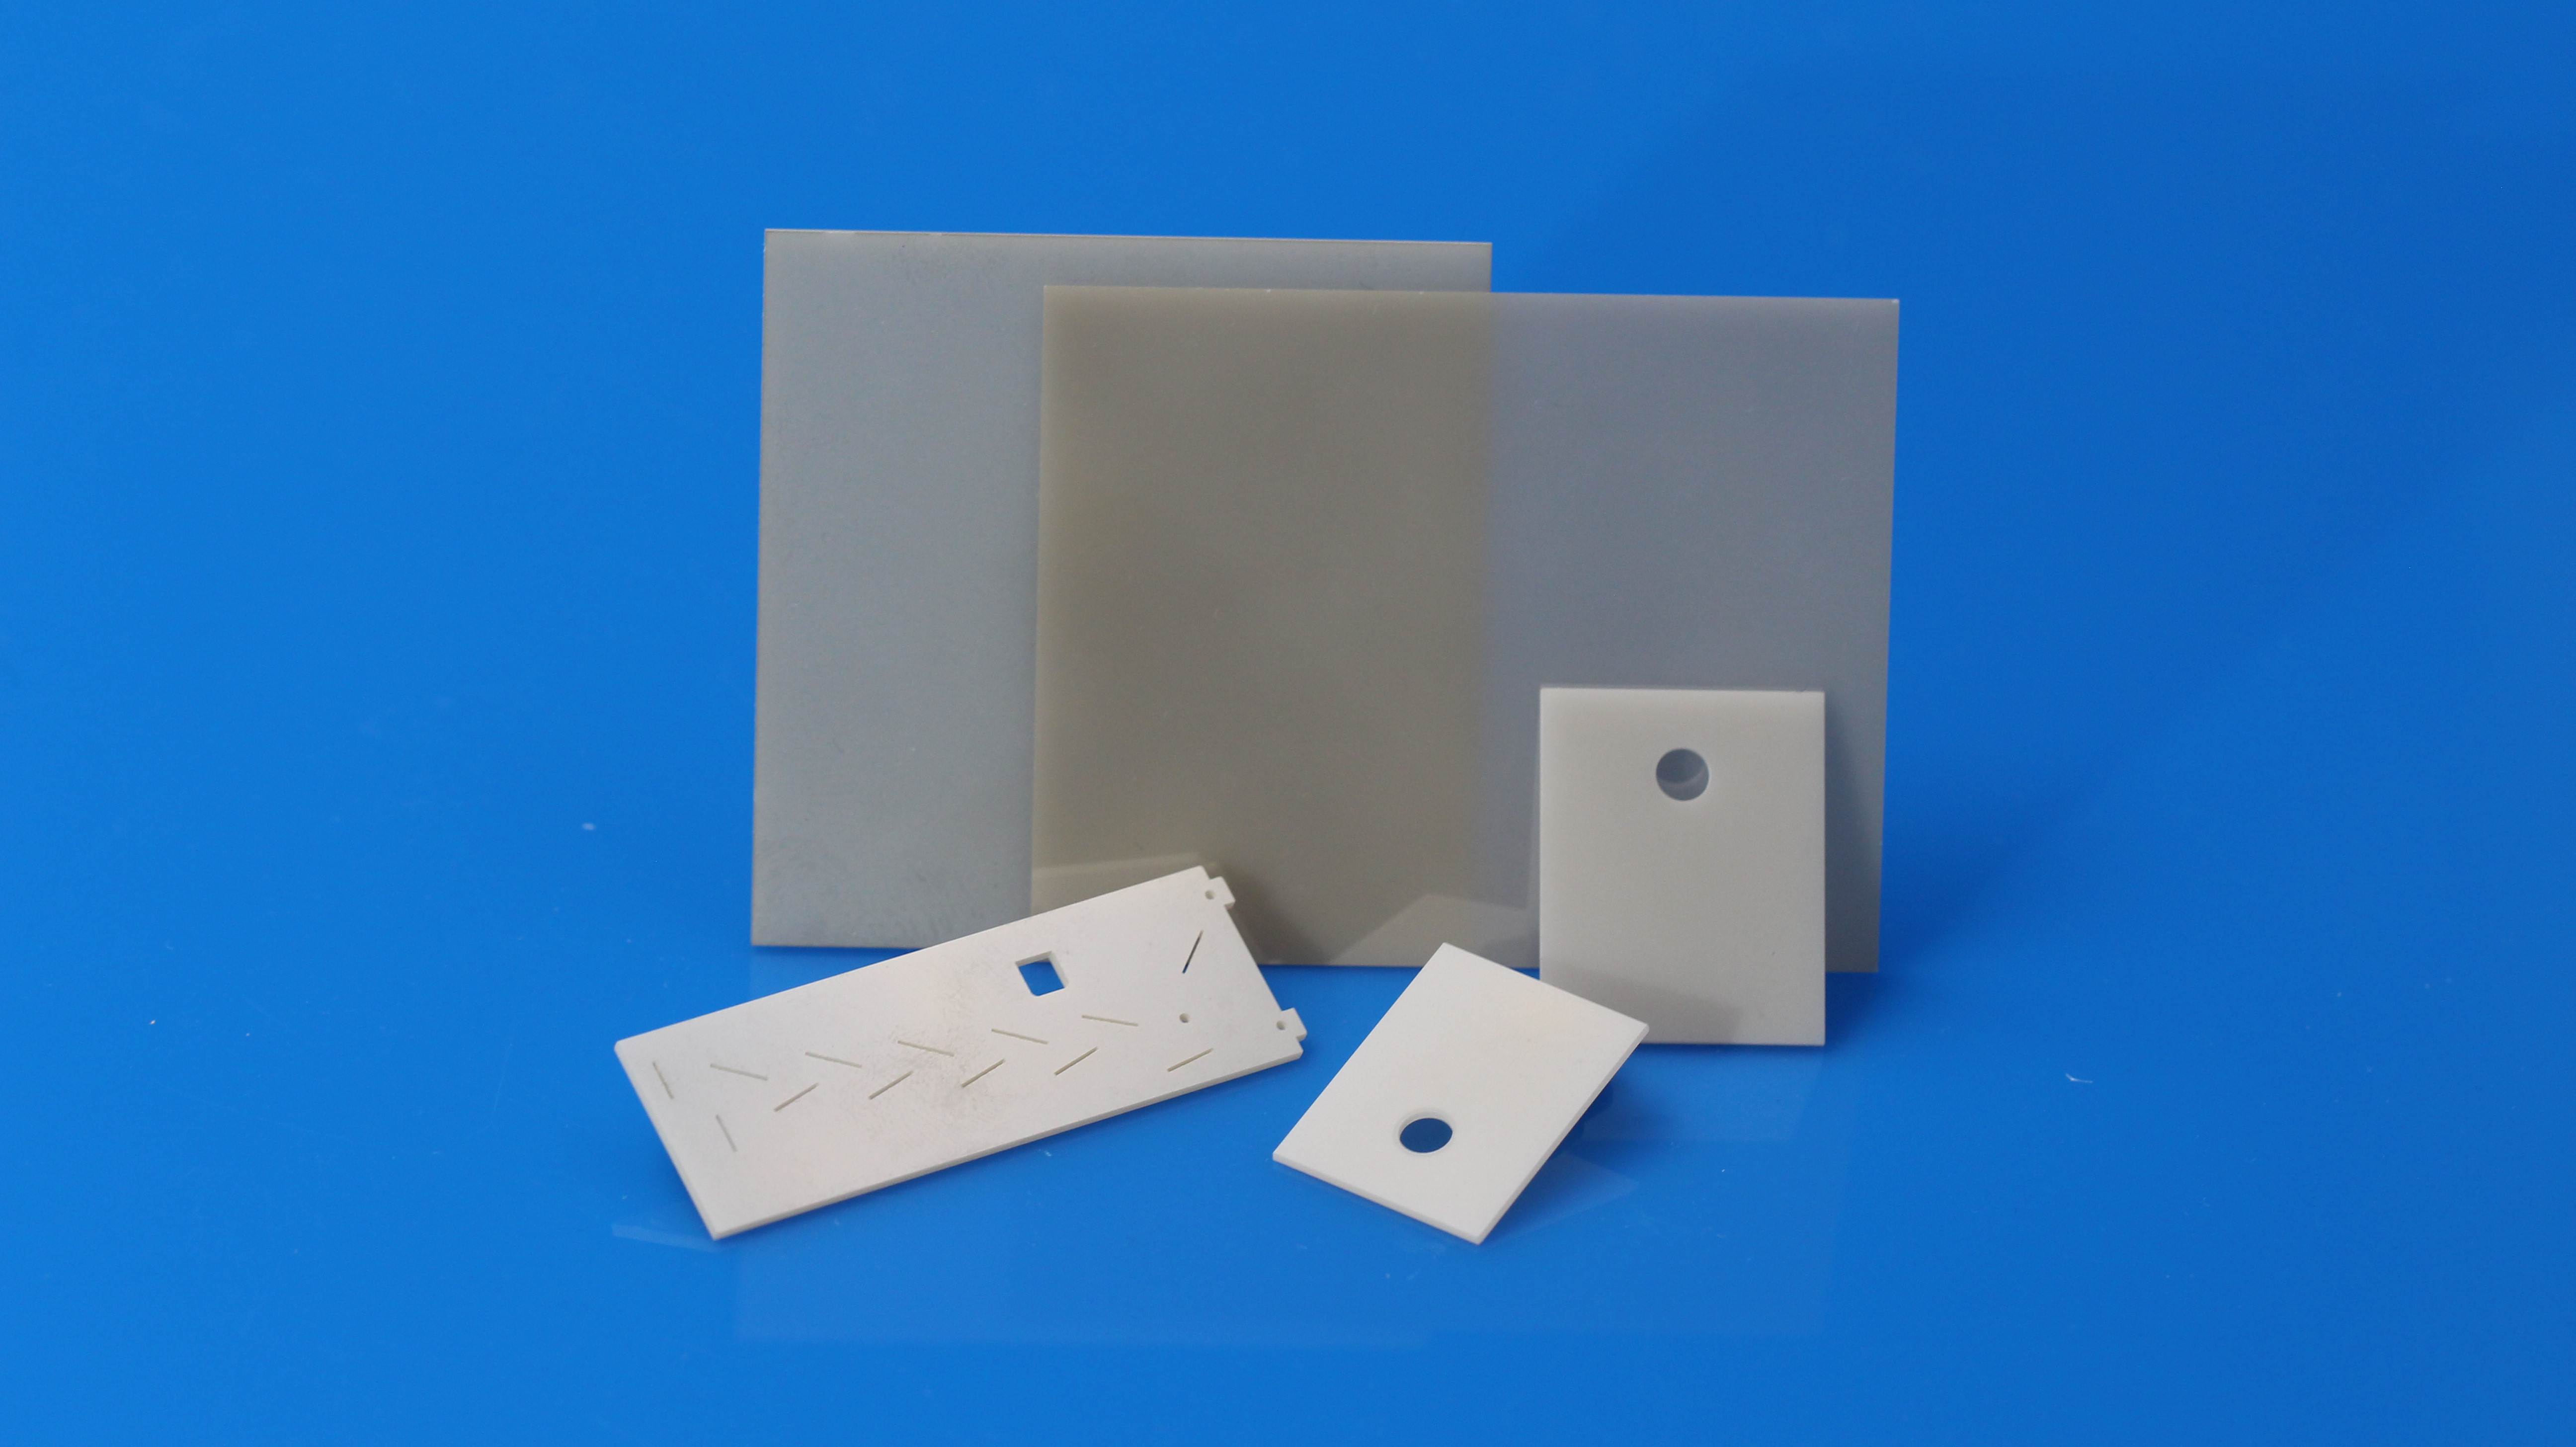
| 形状 | 図面改訂版、寸法、公差、穴、スロット、必要に応じたTTVおよび反り。 |
| 表面 | 対象面または両面、仕上げ、粗さ測定条件、および機能ゾーンの欠陥限度。 |
| 供給状態 | ベアまたはメタライゼーション済み、パネルまたは完成部品、梱包およびハンドリング要件。 |
| 検査 | サンプリング、頻度、合否基準、ロットトレーサビリティ、および必要な報告書の内容。 |
| 数量と変更 | サンプル数量、生産予測、納期マイルストーン、および変更通知要件。 |
定期的な材料特性評価と定常的な出荷検査を区別してください。分析証明書(COA)は、どの結果が納入ロットに対して測定されたものであり、どの結果が定期試験に基づくものであるかを明確に示す必要があります。熱伝導率またはその他の特性をロットごとに測定する必要がある場合は、発注前にサンプリング計画と方法について合意してください。
承認済みの購買仕様は、認定に合格した設計を反映している必要があります。これにより、エンジニアリングと購買が、見積もりの比較、納品の受け入れ、および将来の変更管理において共通の基盤を持つことができます。